AUF DIESER SEITE
Der Markt für globale Automatisierung im Gesundheitswesen sollte im Jahr 2024 voraussichtlich 42,59 Milliarden US-Dollar erreichen; er sollte bis 2025 weiter auf 46,85 Milliarden US-Dollar anwachsen und bis 2034 auf rund 110,47 Milliarden US-Dollar anwachsen, was einer durchschnittlichen jährlichen Wachstumsrate (CAGR) von 6,2 % von 2024 bis 2034 entspricht.

Technologien wie automatisierte Lager- und Kommissioniersysteme, Robotersortierer und autonome mobile Roboter sind Treiber des Wandels in den Lager- und Lieferkettenabläufen, der sich angesichts der steigenden Nachfrage nach Effizienz und Genauigkeit in der pharmazeutischen Lagerhaltung.
In diesem Blogbeitrag werden wir aufschlüsseln, wie diese Innovationen Akteuren im Bereich der Lagerhaltung im Gesundheitswesen und der Pharmaindustrie helfen, Effizienzsteigerungen zu erzielen, Fehler zu reduzieren und die gestiegene Nachfrage zu befriedigen.
Wichtigste Herausforderungen in der Lagerhaltung im Gesundheitswesen und der Pharmaindustrie

Mangelhafte Bestandstransparenz: Sie resultiert aus unzureichender Bestandsverfolgung in der pharmazeutischen Lagerhaltung, was in der Folge zu Fehlbeständen oder Überbeständen führt und letztendlich Verzögerungen und Verschwendung bei den Verarbeitungsprozessen verursacht.
Temperatursensible Lagerung: Die Einhaltung der richtigen Temperatur ist entscheidend für die Produktsicherheit und die Einhaltung der Vorschriften. Überwachte Systeme gewährleisten die Produktintegrität und vermeiden unnötige und kostspielige Verluste.
Kurze Haltbarkeit & FIFO-Management: Die effiziente Anwendung des FIFO-Prinzips ist von größter Bedeutung, um zu vermeiden, dass alte Produkte auf den Markt gelangen, und gewährleistet so Sicherheit und Abfallreduzierung.
Kleinaufträge & Effektive Geschwindigkeit: Die Nachfrage nach kleinen, dringenden Aufträgen erfordert sehr flexible Systeme für eine präzise und schnelle Reaktion auf Kundenwünsche.
Veraltete Softwaresysteme: Traditionelle Systeme konzentrieren sich auf Automatisierung und Echtzeit-Tracking und reduzieren dadurch die Effizienz. Moderne Lösungen verbessern Betriebsabläufe und Compliance und steigern so Produktivität und Effizienz.
Kompliziertes SKU-Management: Die Verwaltung verschiedener SKUs ist eine sehr anspruchsvolle Aufgabe. Ineffiziente Prozesse zur Optimierung und Prognose verringern die Genauigkeit und erhöhen die Engpässe.
Schnelle Sortierung: Für eine schnelle und genaue Produktkategorisierung und -ausrichtung müssen effiziente Sortiersysteme integriert werden, um die Betriebsgeschwindigkeit zu verbessern und menschliche Fehler zu reduzieren.
Wachsende Nachfrage: Die steigende Nachfrage nach Gesundheits- und Pharmaprodukten zwingt die Lagerhäuser, effizienter zu arbeiten und gleichzeitig die Bedürfnisse ihrer Kunden zeitnah zu erfüllen.
Diese sollten sich darauf konzentrieren, die Effizienz zu steigern, die Kosten zu minimieren und die sichere Lieferung der wichtigsten Produkte zu gewährleisten.
Allgemeine Lageranforderungen für das Gesundheitswesen

Materialtransport in einer sicheren Umgebung: Eine sichere Umgebung für den gesamten Materialtransport ist unerlässlich, um Beschädigung, Verunreinigung oder Diebstahl zu vermeiden. Dies gewährleistet den reibungslosen Transport von Gesundheitsprodukten sowohl innerhalb des Lagers als auch zu den Verkaufsstellen.
Effektive Kommissioniersysteme: Ein hocheffizientes Kommissioniersystem ist von entscheidender Bedeutung, um die Auftragsabwicklung zu beschleunigen, Kommissionierfehler zu reduzieren und die Automatisierung oder das Scannen von Barcodes zu erleichtern, damit die richtigen Gesundheitsprodukte schnell und präzise für die Auslieferung ausgewählt werden.
Temperaturkontrollierte Lösungen: Die Temperaturkontrolle ist für die meisten pharmazeutischen Produkte unerlässlich. Lagerhäuser müssen daher über spezielle Lager- und Transportlösungen verfügen, um die vorgeschriebenen Temperaturgrenzen für empfindliche Produkte einzuhalten und gleichzeitig deren Sicherheit und Wirksamkeit zu gewährleisten.
Bestandsmanagement in Echtzeit: Dies ist eine wesentliche Voraussetzung für das Unternehmen, um Engpässe oder Überbestände in den Lagern zu vermeiden und sicherzustellen, dass jederzeit die richtigen Ressourcen zur Auftragsabwicklung zur Verfügung stehen.
Einhaltung regulatorischer Normen: Lager im Gesundheitswesen und der Pharmaindustrie müssen strenge regulatorische Standards wie GDP und GMP einhalten, um Produktsicherheit, -qualität und -rückverfolgbarkeit zu gewährleisten. Die Einhaltung gesetzlicher Bestimmungen ist wichtig, aber die Patientensicherheit ist ebenso entscheidend.
Schnellsortierlösung: In gängigen Lagern werden Hochleistungssortiersysteme benötigt, um Produkte schnell zu gruppieren und an ihren Bestimmungsort zu transportieren. Dies beschleunigt den Betrieb, minimiert Fehler und gewährleistet die termingerechte Auslieferung der Produkte – allesamt Faktoren für eine effizientere Lieferkette.
Alle diese Bedingungen zusammen bilden das Rückgrat eines effizienten Lagerbetriebs im Gesundheits- und Pharmabereich, der die Sicherheit, die Einhaltung der Zeitvorgaben und die Genauigkeit bei der Produktlieferung gewährleistet.
Warum ist die Automatisierung der Pharma-Lagerhaltung erforderlich?
Minimierung menschlicher Fehler und Verbesserung der Genauigkeit: Automatisierung minimiert manuelle Fehler und ermöglicht so eine perfekte Auftragsabwicklung und spart bei unübersichtlichen im Gesundheitswesen und der Pharmaindustrie Fehler.
Steigerung der betrieblichen Effizienz und Geschwindigkeit: Automatisierte Systeme beschleunigen die Prozesse der Kommissionierung, Verpackung und des Versands, sodass die Lieferung schneller erfolgt.
Gewährleistung von Compliance und Sicherheit: Die Automatisierung führt dazu, dass die Vorschriften durch die Konsistenz von Prozessen und Dokumentation gewahrt bleiben, was die Produktqualität und die Sicherheit für die Patienten gewährleistet.
Bessere Lagerumschlagshäufigkeit und FIFO-Management: Automatisierte Lagersysteme erfassen den Lagerbestand in Echtzeit, um den Umschlag zu optimieren und das FIFO-Management (First-In, First-Out) zu gewährleisten, wodurch Abfall und abgelaufene Waren reduziert werden.
Reduzierung der Arbeitskosten und der Abhängigkeit von Arbeitskräften: Die Automatisierung sich wiederholender Tätigkeiten verringert den manuellen Arbeitsaufwand in Lagern, was zu einer Senkung der Betriebskosten und einer geringeren Abhängigkeit von Arbeitskräften führt.
Erhöhte Lagereffizienz: Die Automatisierung ermöglicht eine bessere Raumnutzung und optimiert die Lagerbedingungen für Produkte, was zu einem verbesserten Lagermanagement und weniger Abfall führt.
Innovative Lösungen für die Lagerhaltung im Gesundheitswesen
Automatisierte Lager- und Kommissioniersysteme (ASRS)
ASRS entwickelt und konstruiert hochgradig individualisierte und effiziente Hochdichte-Lager- und Kommissioniersysteme für die pharmazeutische Lagerhaltung.
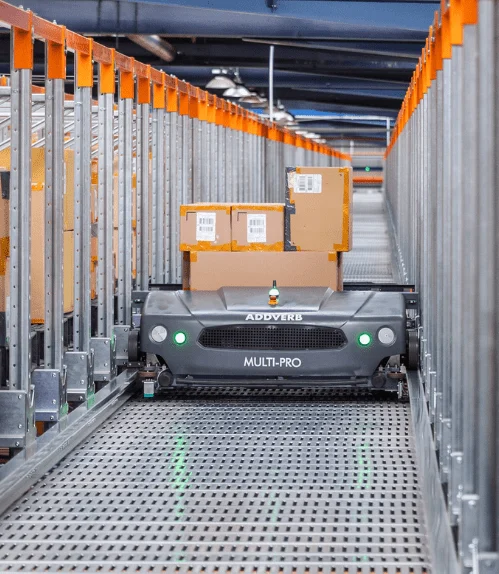
Das Multi-Pro-Shuttle-System steigert den Durchsatz erheblich, indem es Kind-Shuttles zur automatisierten Lagerung freigibt.
Der Cruiser Palettenshuttle bietet eine vollständig aktive, betriebstechnisch platzsparende Lager- oder Entnahmeraumsteuerung mit Wi-Fi und einem langlebigen Akku.
Der Skyron crane bietet Echtzeit-Bestandsverfolgung und ermöglicht zudem Lasten bis zu 1500 kg.
Verbesserte Anwendungen im Gesundheitswesen setzen verschiedene Lösungen in den Bereichen Speicherung, Abruf und Bestandsverwaltung ein.


Mobile Roboter für den Materialtransport.
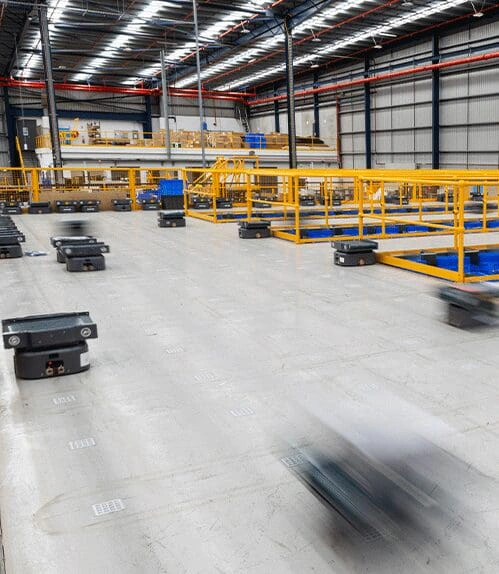
Dynamo, unser autonomer mobiler Roboter (AMR-Roboter), ermöglicht den schnellen und effizienten Transport von Materialien und reduziert gleichzeitig das Risiko von Beschädigung oder Kontamination für empfindliche Objekte in der Pharmalagerung.
Dank seines robusten Chassis und der zuverlässigen LiDAR-Sensoren ist es kompakter und ermöglicht so den sicheren und reibungslosen Transport schwerer und gefährlicher Güter.
Es nutzt KI und modernste Algorithmen, um Bestellungen zu optimieren und gleichzeitig den menschlichen Eingriff, der die Betriebssicherheit normalerweise beeinträchtigt, deutlich zu reduzieren.
Schienengeführte Fahrzeuge und Förderbänder für die Intralogistik
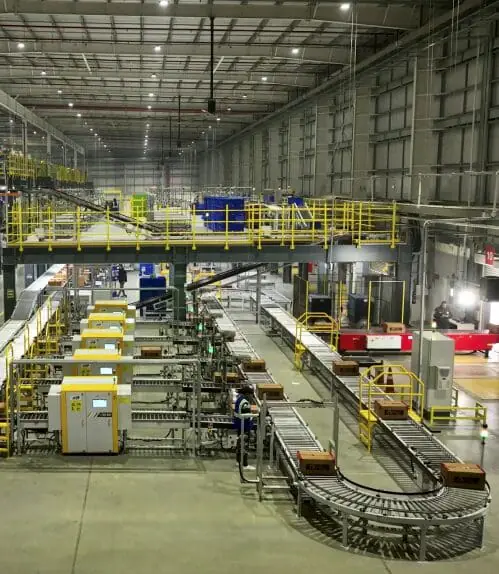
Unsere schienengeführten Transportsysteme (RGV) –Travect und Förderanlagen– optimieren den Materialfluss in einem Lager des Gesundheitswesens.
Travect ermöglicht den schnellen und präzisen Transport von Paletten mit Geschwindigkeiten von bis zu 3 m/s und einer Nutzlastkapazität von 1500 kg, wodurch manuelle Handhabung und Kontamination minimiert werden.
In Kombination mit unseren erstklassigen Förderanlagen optimiert es die Effizienz und Sicherheit in allen Prozessen von der Kommissionierung über den Materialtransport bis hin zur Sortierung im pharmazeutischen Lagerumfeld.
Sortierung
Zippy und SortIE sind Sortierroboter für die Lagerhaltung im Gesundheitswesen und in der Pharmaindustrie, die durch Geschwindigkeit, Genauigkeit und Flexibilität für Automatisierung sorgen und die Auftragsabwicklung erleichtern.
Zippy sortiert Artikelnummern deutlich schneller und verfügt über einen integrierten Hinderniserkennungssensor, der die Sortierung von Artikeln für verschiedene Zielorte ermöglicht. Daher ist das System speziell für dynamische Umgebungen konzipiert.
SortIE ist ein modularer Vertikalsortierer, der Pakete mithilfe von Bewegungssteuerung und einem Riemenantriebsmechanismus in einem „Put-to-Wall“-System schnell anordnet.

Fallstudie: Par Pharma Multi-Deep-Lagersystem
Situation: Par Pharma stand vor der Herausforderung, nur sehr begrenzte Lagerkapazitäten einzurichten, manuell zu kommissionieren, unter Arbeitskräftemangel zu leiden und die Rückverfolgbarkeit ihrer Produkte zu beeinträchtigen. Dies dämpfte die Anforderungen an Effizienz, Lagerdichte und Transparenz.
Maßnahme: Durch die Einführung eines Mehrtiefenlagersystems und die Konfiguration eines automatisierten Materialflusses mittels Gabelstapler, Förderbändern und Cruiser Shuttles mit Crane ASRS-Einheiten sowie Addverb gesteuerten Mobinityund WCS-Software für Echtzeitdaten und -steuerung wurde die Lösung gefunden.
Ergebnis: Das System ermöglichte die vollständige Rückverfolgbarkeit der Produkte und die Optimierung der Lagerung an 4050 Mehrtiefenplätzen. Dadurch wurden Geschwindigkeit, Genauigkeit und betriebliche Effizienz verbessert.
Zusammenfassung
Sind Sie bereit, die Prozesse Ihres Lagers im Gesundheitswesen oder der Pharmabranche zu optimieren? Worauf warten Sie noch? Kontaktieren Sie Addverb noch heute und erfahren Sie, wie unsere innovative Automatisierung die Lagerprozesse, die Effizienz und die Echtzeit-Bestandsverfolgung in Ihrem Lager revolutionieren kann.

Häufig gestellte Fragen
Was sind die größten Herausforderungen bei der Lagerung von Pharmazeutika?
Die Aufrechterhaltung der Temperaturkontrolle, die Bestandsgenauigkeit, der Umgang mit Produkten mit kurzer Haltbarkeit und die Verwaltung verschiedener Artikelnummern.
Wie verbessert die Automatisierung die Bestandsverwaltung?
Sie bietet Echtzeit-Tracking, präzise Lagerkontrolle und effiziente Auftragsabwicklung.
Welche Rolle spielen automatisierte Lager- und Kommissioniersysteme (ASRS) in der pharmazeutischen Lagerhaltung?
ASRS optimieren Lagerung und Entnahme, verbessern die Raumausnutzung und den Zugriff auf Produkte.
Wie trägt die Automatisierung zur temperaturempfindlichen Lagerung in der Pharmaindustrie bei?
Sie gewährleistet die kontinuierliche Überwachung und Steuerung der Lagerbedingungen, um die Produktintegrität zu erhalten.
Welche Vorteile bietet die Automatisierung für die Verwaltung von Artikelnummern?
Sie optimiert die Speicherung und den Abruf, reduziert Fehler und verbessert die Auftragsgenauigkeit.