EN ESTA PÁGINA
Analicemos por qué los almacenes totalmente automatizados son almacenes seguros.
Retos de seguridad de los almacenes tradicionales
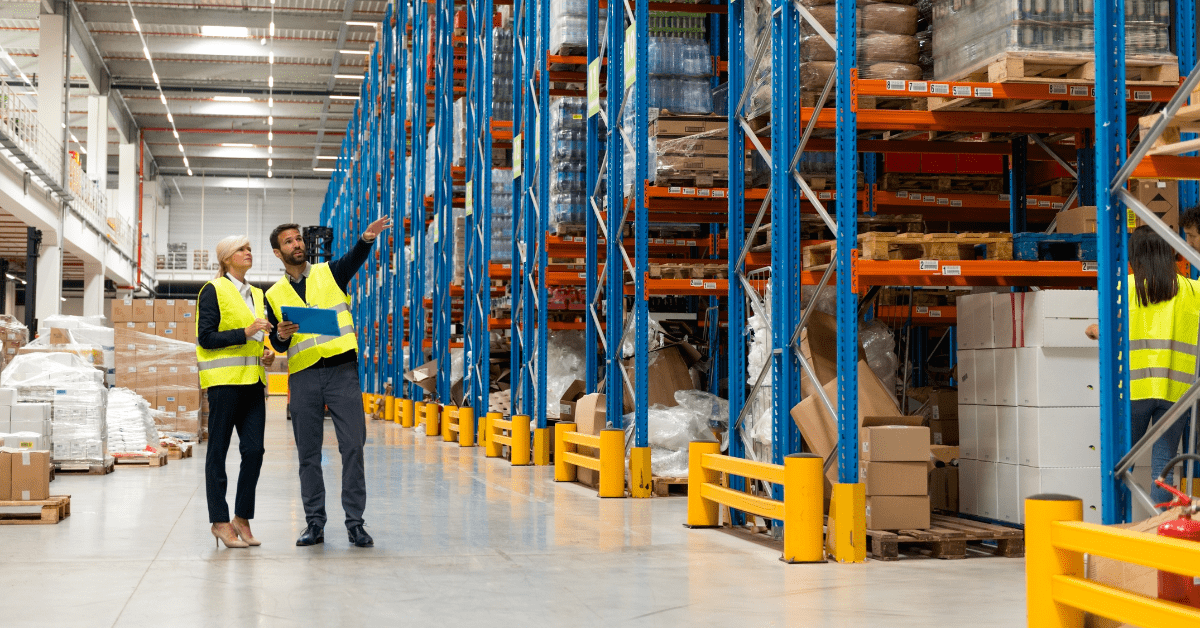
Trabajo manual de alto riesgo
El trabajo manual en almacenes implica levantar cargas pesadas, realizar movimientos repetitivos y operar maquinaria. Estas actividades exponen a los trabajadores a riesgos significativos, como lesiones musculoesqueléticas, resbalones, tropiezos y caídas. Según la Administración de Seguridad y Salud Ocupacional (OSHA), el sector de almacenamiento es uno de los que presenta mayores índices de lesiones, siendo la manipulación manual uno de los factores principales.
Riesgos relacionados con las carretillas elevadoras
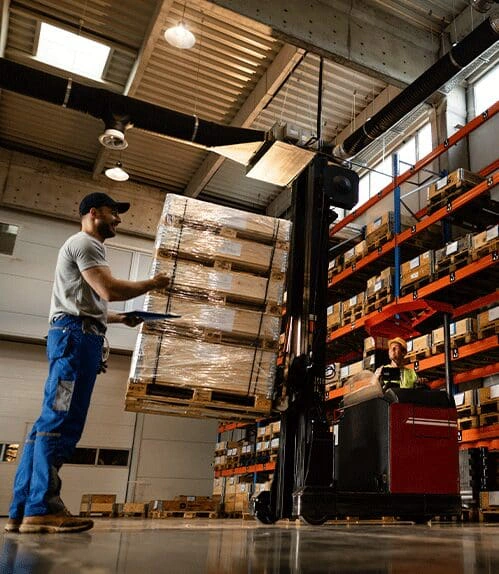
Las carretillas elevadoras son indispensables en los almacenes tradicionales, pero conllevan importantes riesgos para la seguridad. Las estadísticas muestran que los accidentes con carretillas elevadoras representan un alto porcentaje de las lesiones y muertes en almacenes cada año. Los incidentes más comunes incluyen colisiones con trabajadores, vuelcos y manipulación incorrecta de cargas.
Error humano y fatiga
El ritmo acelerado de un almacén, junto con los turnos largos y las tareas repetitivas, pueden propiciar errores humanos. La fatiga, el estrés y las distracciones aumentan aún más la probabilidad de errores que pueden resultar en accidentes, daños a los productos o retrasos operativos.
Cómo la automatización mitiga estos riesgos
Descubra cómo Addverb revolucionó la gestión omnicanal de pedidos para un operador logístico externo, optimizando el espacio y priorizando el flujo de pedidos para lograr operaciones B2B y B2C fluidas.
Minimizar la intervención humana en tareas peligrosas
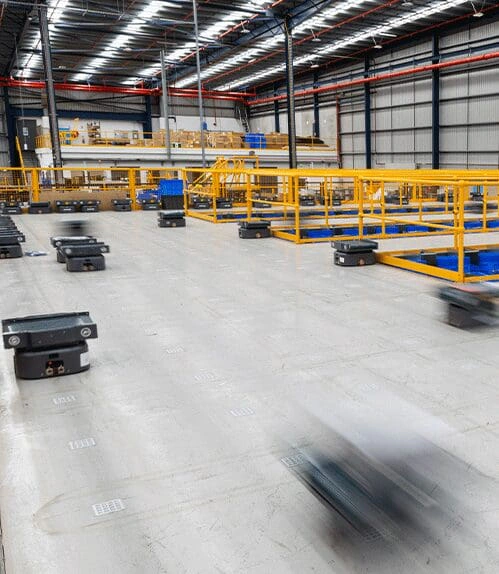
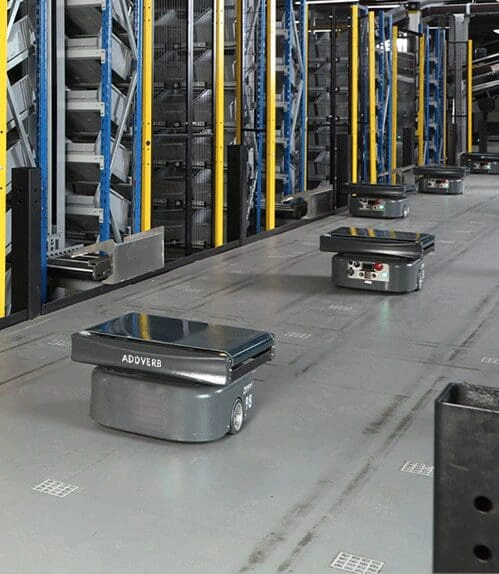
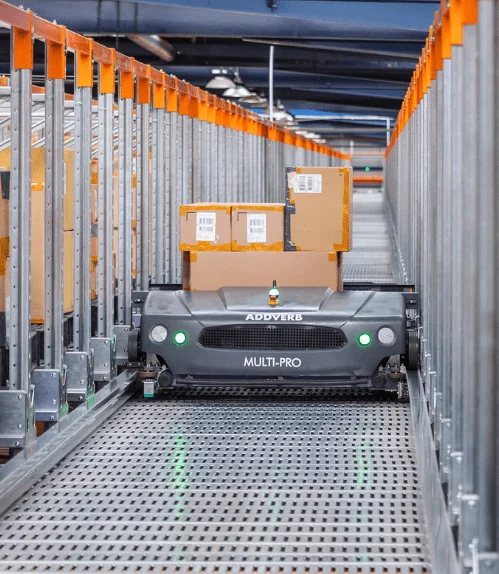
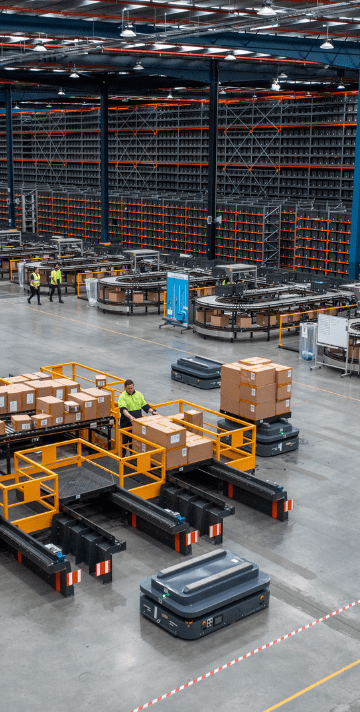
Las soluciones automatizadas, como los sistemas automatizados de almacenamiento y recuperación (ASRS) y los robots móviles autónomos (AMR), reducen significativamente la necesidad de que los trabajadores realicen actividades peligrosas. Los ASRS pueden gestionar el almacenamiento y la recuperación de mercancías en estanterías altas, eliminando los riesgos asociados al trabajo en altura. Los AMR pueden transportar materiales por el almacén, reduciendo la necesidad de carretillas elevadoras y mitigando el riesgo de colisiones.
Mayor precisión y consistencia operativa
Una de las características más destacadas de los sistemas automatizados es su capacidad para realizar tareas con una precisión inigualable. A diferencia de los humanos, las máquinas no sufren fatiga, distracción ni estrés. Esta consistencia no solo mejora la productividad, sino que también aumenta la seguridad al garantizar que los procesos se lleven a cabo exactamente como se prevé, reduciendo la probabilidad de accidentes causados por errores humanos.
Mejoras ergonómicas
Los puestos de trabajo tradicionales en almacenes suelen implicar movimientos repetitivos y tareas físicamente exigentes, lo que puede provocar problemas de salud a largo plazo, como dolor de espalda crónico y lesiones por esfuerzo repetitivo. La automatización alivia estas preocupaciones al encargarse de las tareas físicamente exigentes, permitiendo que los trabajadores se centren en actividades menos extenuantes y más estimulantes intelectualmente.
Tecnologías de seguridad integradas
Los sistemas automatizados modernos vienen equipados con una serie de funciones de seguridad avanzadas diseñadas para prevenir accidentes. Estas incluyen:
- Detección de colisiones: Los sensores y las cámaras de los robots móviles autónomos (AMR) y otros equipos automatizados detectan obstáculos en tiempo real, lo que garantiza que la maquinaria pueda detenerse o cambiar de ruta para evitar colisiones.
- Funciones de parada de emergencia: Los sistemas automatizados están equipados con mecanismos de seguridad que pueden detener las operaciones instantáneamente si se detecta un peligro potencial, evitando así accidentes antes de que ocurran.
- Enrutamiento inteligente: Los robots móviles autónomos (AMR) utilizan algoritmos avanzados para calcular las rutas más seguras y eficientes dentro del almacén, minimizando el riesgo de accidentes en zonas de mucho tráfico y creando, en general, un entorno de almacén seguro.
- Ejemplo de una práctica segura en un almacén: Una importante cadena minorista implementó robots móviles autónomos (AMR) con detección avanzada de colisiones en su almacén, lo que resultó en una reducción del 40 % en los accidentes laborales durante el primer año.
Gestión de la seguridad basada en datos
La automatización no solo mejora la seguridad en el almacén, sino que también optimiza la gestión de la seguridad mediante el análisis de datos. Los sistemas automatizados generan grandes cantidades de datos sobre las operaciones del almacén, que pueden analizarse para identificar posibles riesgos de seguridad, rastrear patrones de incidentes y optimizar los procesos.
- Mantenimiento predictivo: Los sistemas automatizados supervisan su propio estado y rendimiento, alertando a los responsables sobre posibles problemas antes de que provoquen averías o accidentes.
- Análisis de incidentes: Los informes detallados generados por sistemas automatizados ayudan a los responsables de seguridad a comprender las causas fundamentales de los incidentes e implementar intervenciones específicas para prevenir su recurrencia.
- Análisis: Una empresa de logística utilizó el análisis de datos de sus sistemas automatizados para reducir las averías de los equipos en un 50 %, lo que se correlacionó directamente con una disminución de las lesiones de los operarios.
Gestión de inventario mejorada
La gestión de inventario puede mejorarse con la ayuda de tecnologías automatizadas, lo que aumenta la seguridad. Los sistemas automatizados, por ejemplo, pueden monitorear los niveles de inventario y notificar al personal cuando las existencias son bajas. De esta manera, se pueden evitar incidentes como cajas que se caen de los estantes o trabajadores que intentan levantar cargas pesadas debido a un exceso o una falta de existencias.
LEER MÁS: Desventajas de los equipos tradicionales de preparación de pedidos en almacenes
Construyendo una cultura de seguridad en el almacén mediante la automatización
Formación y perfeccionamiento profesional
A medida que la automatización reemplaza las tareas manuales, las empresas pueden centrarse en capacitar a su personal. Los empleados reciben formación para gestionar, mantener y optimizar los sistemas automatizados, lo que no solo mejora su seguridad, sino que también les permite contribuir de forma más estratégica al éxito de la organización.
Addverb ofrece soluciones de software para optimizar la gestión segura de almacenes y la automatización
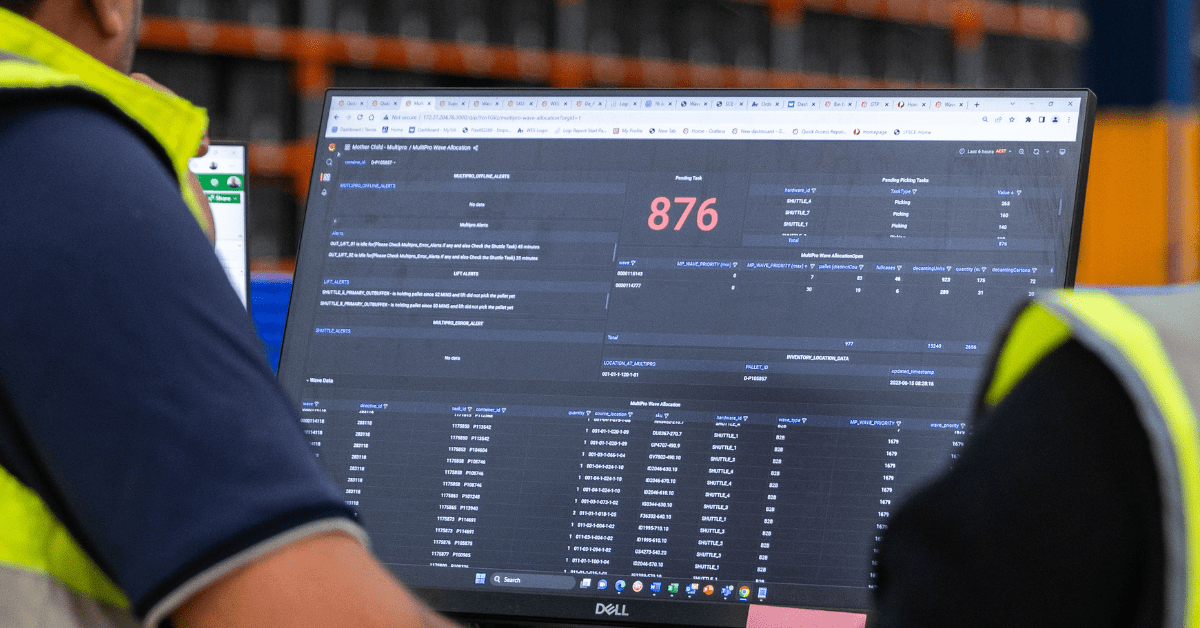
Sistema de gestión de almacenes (WMS) Optimus
Optimus gestiona todas las operaciones del almacén, desde la entrada del producto hasta su envío. Proporciona visibilidad en tiempo real y análisis avanzados para respaldar la toma de decisiones basada en datos. Al automatizar las inspecciones y las tareas de manipulación de materiales, como la recepción, la preparación de pedidos, el almacenamiento y el envío,Optimus garantiza la calidad del producto y la eficiencia operativa. Con una arquitectura modular y adaptable, Optimus es compatible con las plataformas Windows y Android y puede alojarse en cualquier sistema en la nube. Utiliza un motor basado en reglas que considera las especificaciones de las referencias, los niveles de productividad y la capacidad de almacenamiento para optimizar las operaciones seguras del almacén.
Sistema de control de almacén (WCS) Mobinity
Mobinity funciona como una interfaz unificada para la gestión y el monitoreo de todos los equipos de automatización y manipulación de materiales (MHE) dentro de un almacén. Garantiza la máxima utilización mediante el equilibrio dinámico de carga, gestionando eficazmente el flujo de inventario a través de diversos subsistemas de automatización. Mobinity se integra a la perfección con sistemas de terceros, incluidos ERP, WMS y otros. La inteligencia del sistema identifica el flujo de productos más eficiente y dirige los controladores de equipos en consecuencia. A medida que crece el comercio electrónico y se instalan nuevos sistemas de automatización, Mobinityla arquitectura modular de
Sistema de ejecución de almacén Concinity (WES)
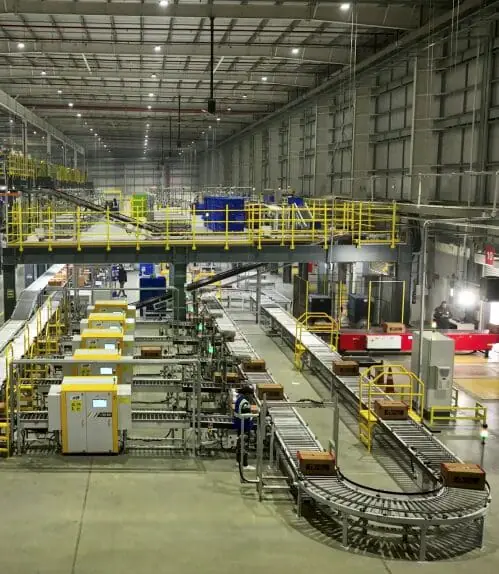
Concinity facilita la gestión integral del almacén, incluyendo la logística de entrada y salida, el control de inventario, la gestión de recursos, el equilibrio de la carga de trabajo y la toma de decisiones en tiempo real. Como eje central de las operaciones, Concinity coordina y equilibra todas las actividades del almacén, garantizando un funcionamiento fluido y eficiente.
Sistema de Gestión de Flotas (FMS)
Movect ofrece una solución robusta para la gestión centralizada de múltiples flotas de robots. Garantiza una coordinación eficaz, un control preciso y una programación eficiente de las operaciones robóticas. Mediante algoritmos complejos, Movect optimiza la asignación de tareas a los robots, maximizando el rendimiento y la productividad generales. Al asignar de forma inteligente los robots a las tareas, mejora la eficiencia operativa.
Conclusión
En una era donde la eficiencia y la seguridad son primordiales, la automatización se destaca como un factor clave para lograr ambas. Los almacenes automatizados y seguros no solo optimizan las operaciones y mejoran la productividad, sino que también proporcionan un entorno de trabajo más seguro al eliminar los riesgos asociados con el almacenamiento tradicional. La automatización está transformando la industria del almacenamiento en un sector más seguro y sostenible al reducir la necesidad de intervención humana en tareas peligrosas, mejorar la precisión y aprovechar los datos para una gestión proactiva de la seguridad.
A medida que las empresas adoptan soluciones automatizadas, el futuro de los almacenes seguros se presenta más prometedor que nunca. La pregunta ya no es si la automatización hace que los almacenes sean más seguros, sino cuándo podrá empezar a disfrutar de sus beneficios en materia de seguridad en sus propias operaciones. Adopte la automatización hoy mismo y allane el camino hacia un futuro más seguro, inteligente y eficiente.
¿Un almacén automatizado es un almacén seguro?
Los sistemas automatizados reducen el error humano, mejoran las condiciones de trabajo e incorporan características de seguridad que ayudan a prevenir accidentes.
¿Cómo mejoran la seguridad los sistemas automatizados?
Proporcionan monitorización y análisis en tiempo real, lo que permite adoptar medidas proactivas para evitar incidentes y garantizar el funcionamiento seguro de los equipos.
¿Puede la automatización eliminar los accidentes?
Si bien la automatización reduce significativamente los riesgos, ningún sistema es completamente infalible. Sin embargo, minimiza las probabilidades de accidentes y mejora la seguridad general.
¿Qué medidas de seguridad incluyen los almacenes automatizados?
Entre ellas se incluyen sensores avanzados, mecanismos de parada de emergencia, alertas en tiempo real y tecnología para evitar obstáculos, lo que garantiza un entorno de almacén seguro.
¿La automatización solo se trata de seguridad?
No, si bien la seguridad es un beneficio clave, la automatización también aumenta la eficiencia, la precisión y la productividad en las operaciones de almacén.
¿Cómo afecta la automatización a la seguridad de los trabajadores?
La automatización reduce la necesidad de realizar tareas manuales, repetitivas y potencialmente peligrosas, protegiendo a los trabajadores de lesiones y esfuerzos excesivos.
¿Son más eficientes los almacenes automatizados?
Sí, optimizan procesos como la manipulación, el almacenamiento y la recuperación de materiales, lo que se traduce en operaciones más rápidas y precisas.
¿Deberían automatizarse todos los almacenes?
La automatización es ideal para muchas operaciones, especialmente para aquellas que buscan mejorar la seguridad, la eficiencia y la escalabilidad. Sin embargo, la decisión depende de las necesidades específicas de cada negocio.
Fundada en 2016, Addverb ofrece soluciones robóticas integrales para la automatización industrial y de almacenes, con una sólida presencia global a través de sus filiales en todo el mundo. La compañía ofrece una gama de productos de automatización propios, que incluyen robots móviles autónomos, sistemas automatizados de almacenamiento y recuperación (ASRS) y tecnologías de clasificación. Presta servicios a más de 350 clientes, entre los que se encuentran empresas de renombre como Coca-Cola, Amazon y DHL.