Desafíos de la industria para el almacenamiento en frío

desafíos de la industria
»
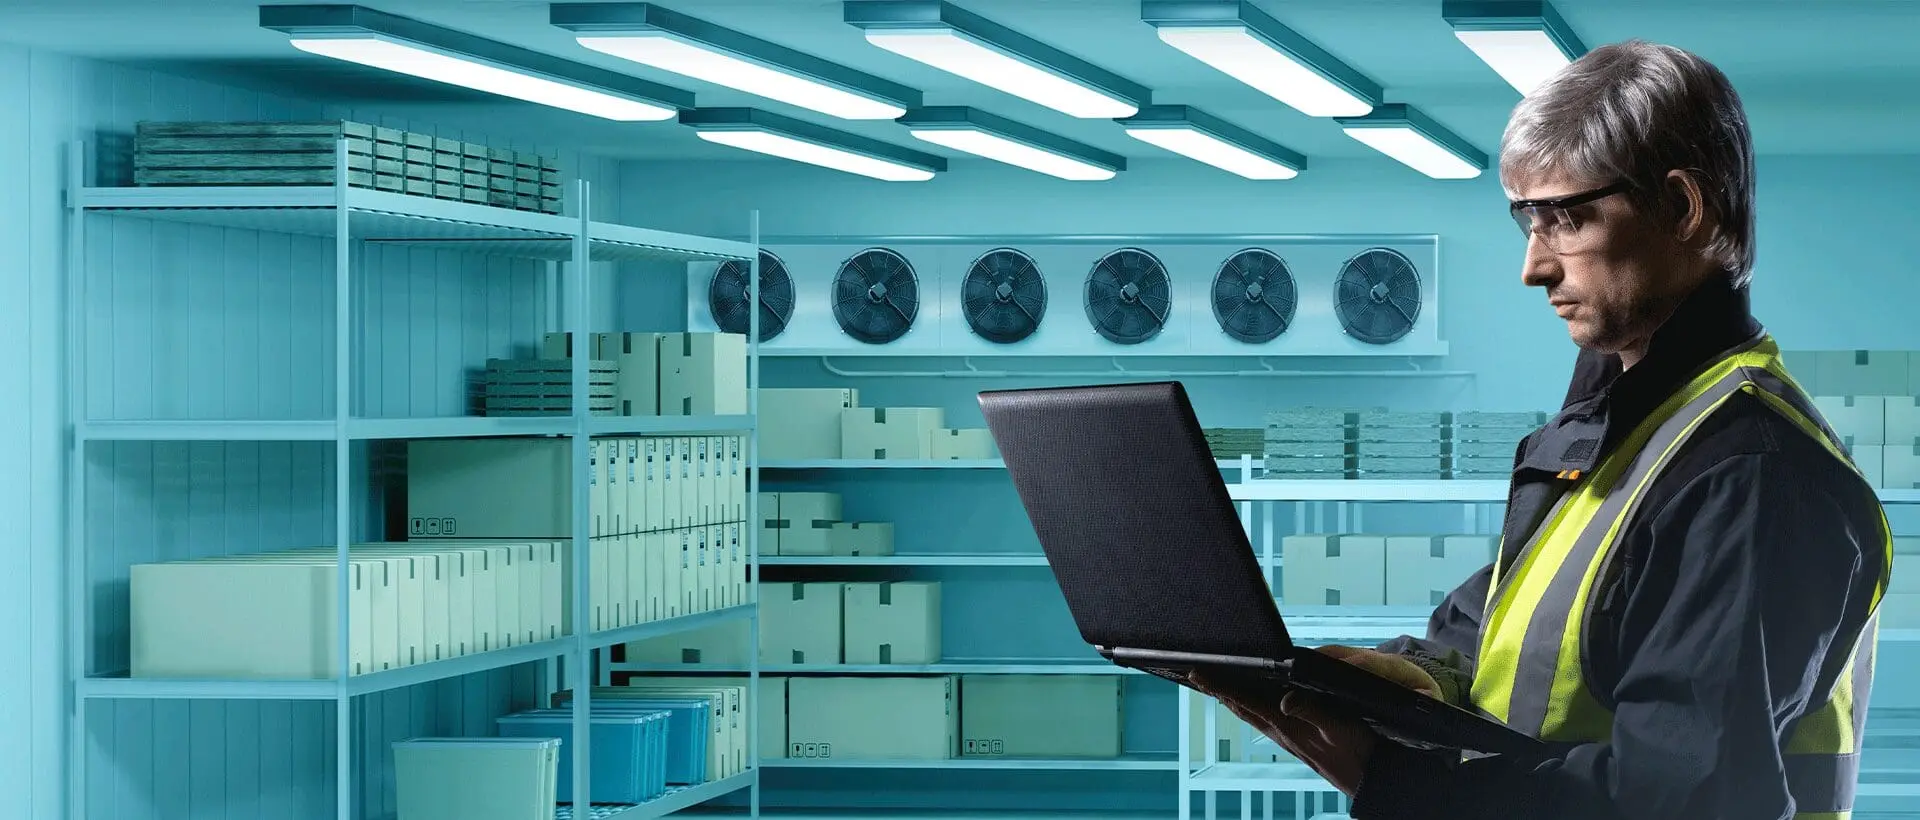
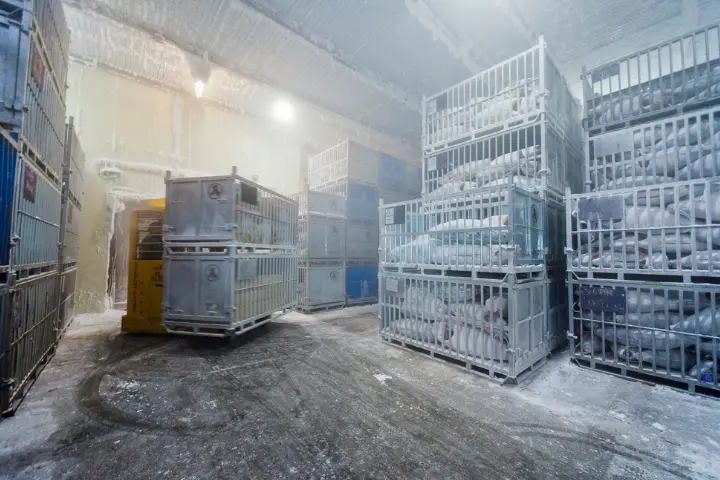
Control constante de la temperatura: El mal funcionamiento de la temperatura durante la carga y descarga, los largos tiempos de espera en los muelles y la lentitud en los movimientos internos provocan pérdidas de calidad. Más del 30 % de las pérdidas de productos en la cadena de frío a nivel mundial se atribuyen a variaciones de temperatura debido a la apertura de puertas, un aislamiento inadecuado y retrasos en la transferencia.
»
Altos costos operativos: los almacenes frigoríficos cuestan entre dos y tres veces más que los almacenes convencionales. La mala distribución del espacio y las estanterías estáticas provocan congestión, mientras que la manipulación manual de materiales limita la utilización del espacio vertical y los pasillos estrechos.
»
Medio ambiente y seguridad del producto: La apertura frecuente de puertas, el movimiento inadecuado de palés y un aislamiento insuficiente pueden provocar fluctuaciones ambientales. Esto afecta la vida útil, aumenta el riesgo de deterioro y podría dar lugar a incumplimientos normativos, especialmente en el caso de productos perecederos.
»
Movimiento y manipulación de materiales: El traslado manual de palés con carretillas elevadoras o carros en pasillos congestionados consume mucho tiempo y aumenta el riesgo de daños. Los traslados entre varias zonas son difíciles de coordinar y provocan desajustes de temperatura y retrasos en los envíos.
desafíos de la industria
»
Restricciones laborales y operativas: Cada minuto adicional de trabajo en clima frío representa un problema de productividad y seguridad. Además, la alta rotación de personal y el elevado costo de capacitación de nuevos recursos, especialmente durante la temporada alta, conllevan una menor productividad, fatiga y mayores índices de error.
»
Software, sistemas y datos: Los sistemas ERP/WMS fragmentados y la documentación manual impiden la visibilidad del inventario en tiempo real, el control de la temperatura y la coordinación entre múltiples zonas. Esto aumenta los errores y los riesgos de incumplimiento normativo.
»
Devoluciones y logística inversa: Las áreas de almacenamiento restringidas y la clasificación manual aumentan el riesgo de deterioro y contaminación. Un manejo inadecuado en la logística inversa incrementa el riesgo de contaminación en un 20 %.

Soluciones de automatización para almacenes frigoríficos

Almacenamiento automatizado

Manipulación de materiales

Software con inteligencia artificial

Recogida automatizada

Gemelo digital

Diseño de automatización

Automatización de almacenes de comestibles

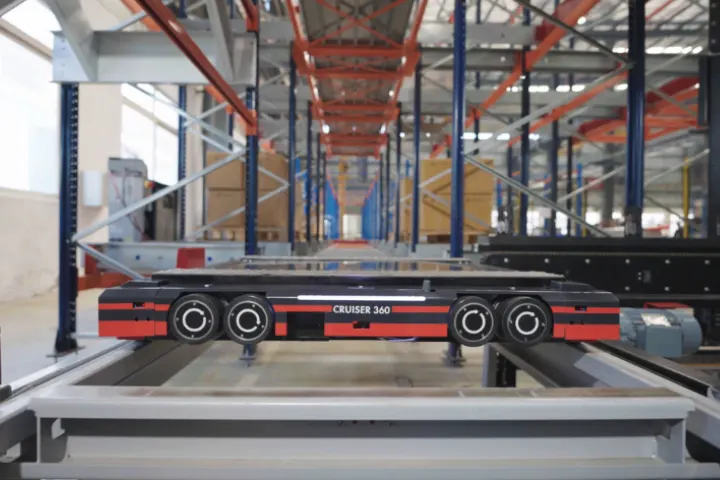
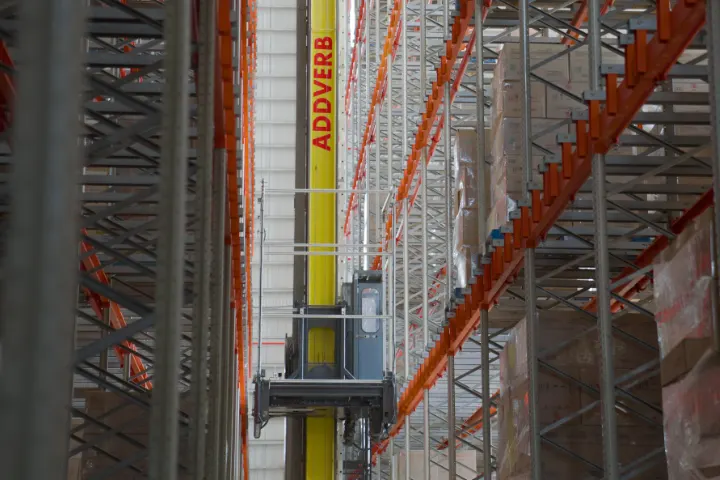
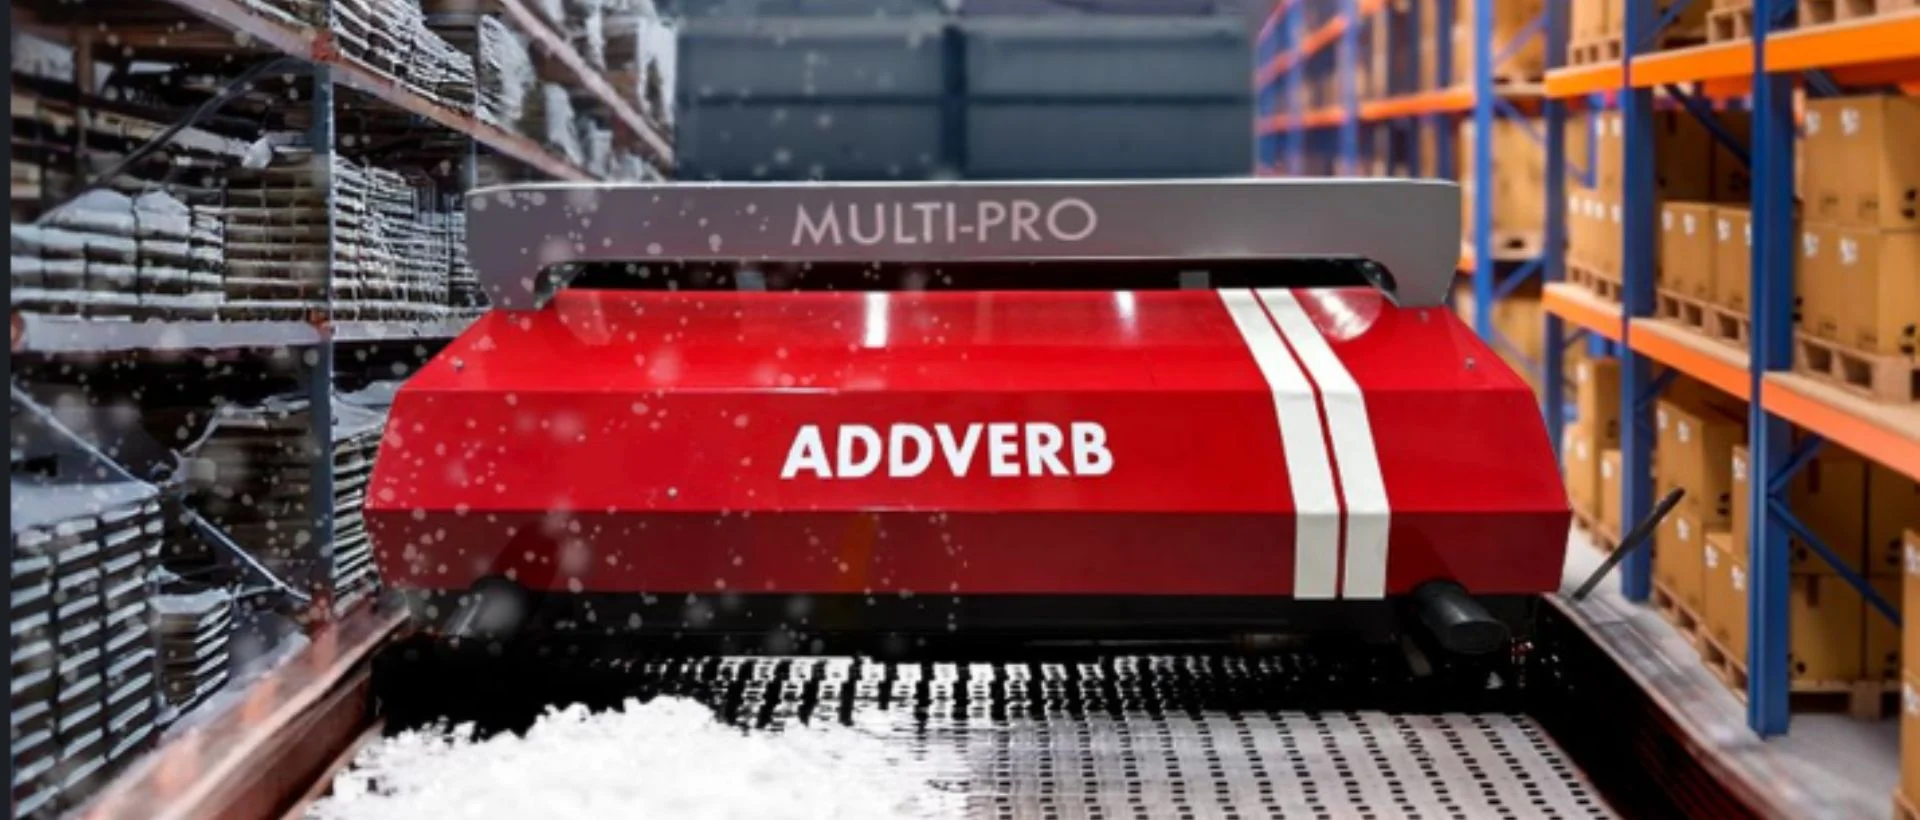
El sistema de transporte multiusos Multi-Pro de Addverb o nuestro sistema de transporte de palés de cuatro vías Cruiser 360 ofrecen un sistema de almacenamiento y recuperación automatizado, configurable y de alta densidad, en zonas de temperatura de -25 a 45 grados. Optimiza eficazmente la secuenciación, la capacidad de almacenamiento intermedio y el flujo de materiales, lo que reduce los errores y proporciona condiciones ambientales repetibles.

Automatización de almacenes de comestibles

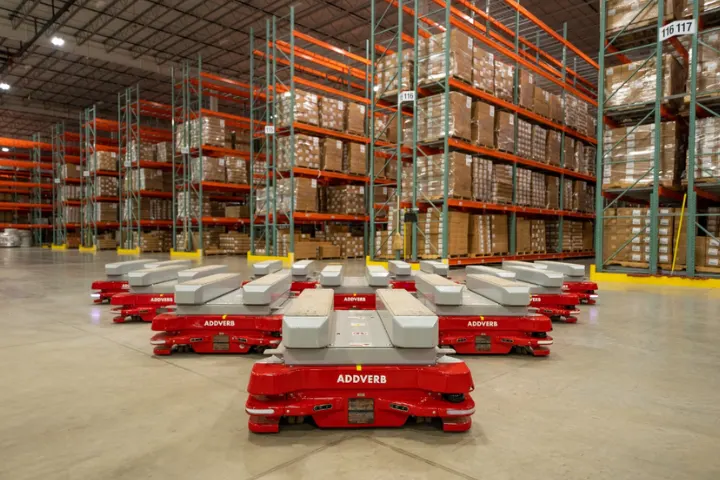
Dynamo, nuestro sistema autónomo de transporte de palés, y FlowT, nuestra carretilla elevadora autónoma, transportan palés por las diferentes zonas del almacén con mínima intervención humana, manteniendo la integridad de la cadena de frío. El movimiento sincronizado garantiza transferencias más rápidas desde producción hasta almacenamiento y expedición, mejorando el rendimiento y reduciendo las pérdidas de temperatura.

Automatización de almacenes de comestibles

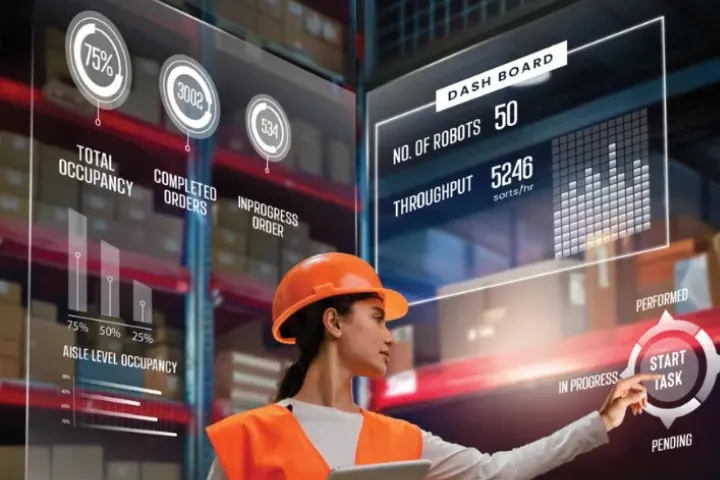
Concinity, el sistema de gestión de almacenes de Addverb, se integra con los sistemas ERP o WMS existentes y con los sistemas de monitorización de temperatura para crear una única capa de control. Proporciona visibilidad del inventario en tiempo real, trazabilidad a nivel de lote y captura automatizada de datos, lo que elimina los errores manuales y mejora la preparación para las auditorías.

Automatización de almacenes frigoríficos

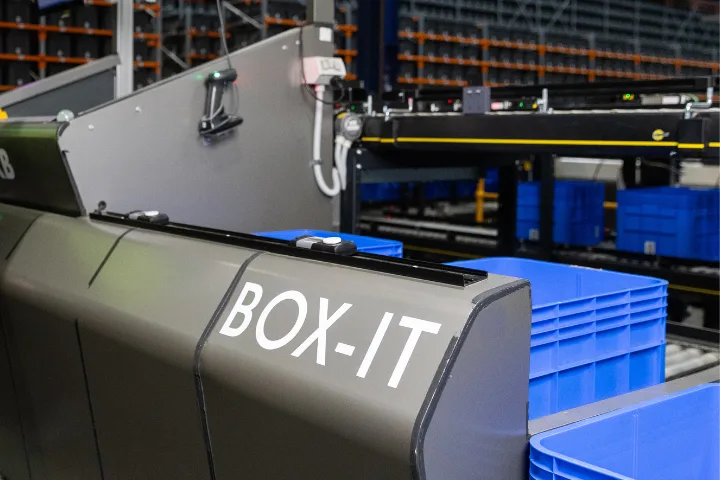
Rapido, nuestro sistema Pick-To-Light, guía al operario hacia la referencia correcta en poco tiempo, optimizando así el tiempo de empaquetado. Además, GTP Station, combinado con Carton Shuttle, automatiza el empaquetado de pedidos mixtos, mejorando la velocidad de empaquetado y el rendimiento, a la vez que reduce los daños en los embalajes sensibles a la humedad.

Automatización de almacenes de comestibles

La plataforma Digital Twin de Addverb permite modelar virtualmente las operaciones de almacenes frigoríficos, lo que permite a los equipos simular flujos de trabajo, transiciones entre zonas y la ubicación de los productos antes de su ejecución física. Esto ayuda a identificar cuellos de botella, optimizar la distribución y planificar la asignación de mano de obra, lo que resulta especialmente útil durante los picos de demanda estacionales o al incorporar nuevos productos o clientes.

Automatización de almacenes frigoríficos

Los sistemas de automatización modular de Addverb, como Skyron, Cruiser 360 y Multi-Pro, están diseñados para ofrecer eficiencia energética. Al reducir el tiempo de inactividad, minimizar los movimientos innecesarios y optimizar la densidad de almacenamiento, estos sistemas disminuyen el consumo de energía y ayudan a las instalaciones de almacenamiento en frío a cumplir con los objetivos de sostenibilidad sin comprometer el rendimiento.

Buscador de soluciones

¿Tu mayor desafío?
Ambiente con temperatura controlada para preservar la calidad del producto
Seguimiento eficiente de productos perecederos para minimizar las pérdidas
Optimización de la capacidad de almacenamiento y el flujo de productos en un espacio limitado
Garantizar la seguridad de los empleados que trabajan en entornos de bajas temperaturas
Gestionar de forma eficiente las fluctuaciones de la demanda estacional

Descarga nuestro folleto

Descargar

¿Estás buscando una solución?

Contáctanos

¿Por qué elegir Addverb?

Resolviendo problemas como el suyo

La industria del almacenamiento en frío requiere la automatización de los almacenes para garantizar una intralogística con temperatura controlada, además de mantener la eficiencia y la fiabilidad en sus operaciones.

...
Blog destacado
Almacenamiento en frío: desafíos, soluciones y automatización

Según un estudio de Grand View Research, las ventas mundiales del mercado de la cadena de frío alcanzarán los 628.000 millones de dólares en 2028. Se prevé que registren una tasa de crecimiento anual compuesta (TCAC) del 14,8% hasta ese año.

Productos para almacenamiento en frío

Nuestra amplia cartera de productos nos ayuda a diseñar soluciones personalizadas para las diversas necesidades de la industria.

Otras industrias

Preguntas frecuentes

  • ¿Qué factores determinan el coste de automatizar un almacén frigorífico?

    El coste depende del tamaño del almacén, los rangos de temperatura, la variedad de productos y los requisitos de rendimiento. Los entornos de almacenamiento en frío requieren diseños específicos para las zonas de congelación, refrigeración y temperatura ambiente, por lo que las soluciones de Addverb se diseñan en función de sus necesidades operativas exactas. Para obtener un presupuesto preciso, póngase en contacto con nuestros expertos.

  • ¿Cuál es el plazo para implementar la automatización en una instalación de almacenamiento en frío?

    Cada almacén es único en cuanto a diseño, número de zonas de temperatura y métodos de preparación de pedidos, lo que puede dar lugar a plazos variables. Las soluciones automatizadas, como los sistemas modulares de almacenamiento y recuperación automatizados (ASRS) de palés, los robots móviles autónomos (AMR) con control de temperatura y los transportadores de alta densidad, pueden implementarse por fases en cuestión de meses para limitar las interrupciones en las operaciones de la cadena de frío existentes

  • ¿Es la automatización de Addverb capaz de funcionar en entornos con temperaturas bajo cero o incluso gélidas?

    Sí. Addverb ofrece robots móviles autónomos (AMR) para congelación, lanzaderas de palets y transportadores de palets para aplicaciones de baja temperatura. Estos sistemas están fabricados con baterías reforzadas, características anticondensación y componentes electrónicos sellados para operar de forma fiable en almacenes refrigerados y de congelación sin comprometer la integridad del producto.

  • ¿Qué papel desempeña la automatización para ayudar a los almacenes frigoríficos a gestionar los picos estacionales de producción?

    Las flotas escalables de AMR, los sistemas robóticos de movimiento de palés y los sistemas ASRS modulares de alta densidad de Addverb permiten un rendimiento máximo, especialmente durante los picos estacionales. La integración del reabastecimiento inteligente, la preparación de pedidos por lotes y el movimiento automático de palés facilita el procesamiento rápido de pedidos necesario en la distribución de la cadena de frío en el comercio minorista, la restauración y el comercio electrónico

  • ¿Cómo pueden los sistemas Addverb proporcionar trazabilidad y cumplimiento normativo en el almacenamiento en frío?

    El sistema de gestión de almacenes (WMS) de Addverb se integra con el escaneo, los registros de temperatura y el seguimiento de lotes y fechas de caducidad para ofrecer una visibilidad completa y en tiempo real del inventario en el almacén. La preparación de pedidos basada en FIFO/FEFO, la captura automática de datos y la monitorización de zonas contribuyen a mantener la trazabilidad.