EN ESTA PÁGINA
Los almacenes modernos constituyen la base fundamental para el buen funcionamiento de la cadena de suministro. Diversas operaciones industriales se enfrentan a desafíos específicos en la gestión de almacenes, que les exigen almacenar productos perecederos y gestionar materiales peligrosos complejos, lo que puede generar cuellos de botella operativos.
La clave reside en transformar estos desafíos de la gestión de almacenes en resultados beneficiosos. Las organizaciones priorizan la automatización al abordar estos desafíos para obtener una ventaja estratégica. Este blog analiza los principales retos del almacenamiento en diversos sectores y describe la revolución de la automatización que está transformando el sector.
Almacenamiento en frío: Preservando la calidad del producto con automatización
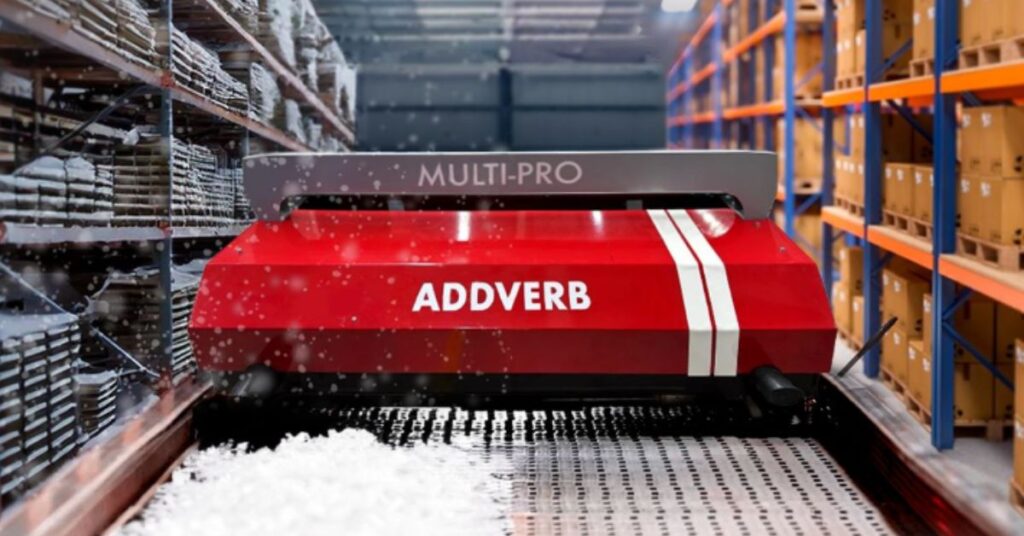
Mantener un control de temperatura en las instalaciones de almacenamiento en frío es fundamental para preservar la calidad de los productos perecederos. Se requieren sistemas de seguimiento eficientes para reducir las pérdidas y garantizar una rotación de existencias oportuna. Sin embargo, el espacio de almacenamiento limitado y las preocupaciones por la seguridad de los trabajadores en condiciones de congelación dificultan la optimización del almacén. Las fluctuaciones estacionales de la demanda complican aún más el equilibrio del inventario, lo que exige soluciones flexibles de almacenamiento y manipulación.
Requisitos comunes de automatización: Las soluciones de selección, movimiento de materiales y almacenamiento optimizado ayudan a agilizar las operaciones y a mejorar la seguridad de los trabajadores en entornos fríos.
Venta al por mayor y distribución: Superando los desafíos de la mano de obra y los costos
El problema actual en los almacenes mayoristas y de distribución radica tanto en la escasez de mano de obra como en los elevados costes operativos. La utilización eficiente del espacio disponible sigue siendo fundamental para ampliar la gama de productos y mejorar el flujo operativo. El proceso de expansión de almacenes se enfrenta a constantes retos para mantener la precisión del inventario y la rapidez en la entrega de pedidos. Este reto se ve incrementado por los requisitos de cumplimiento normativo del sector minorista, la complejidad de la preparación de pedidos y las diferentes necesidades de volumen de los mismos.
Requisitos comunes de automatización: El software avanzado de gestión de almacenes, los sistemas automatizados de preparación de pedidos y las soluciones de almacenamiento de alta densidad mejoran la precisión, la eficiencia y la escalabilidad.
Sector sanitario: Garantizando la precisión en la gestión de inventarios
El sector sanitario maneja una gran cantidad de referencias (SKU), lo que convierte la visibilidad del inventario en un desafío crucial. Muchos almacenes farmacéuticos y médicos aún dependen de sistemas obsoletos, lo que genera irregularidades en los pedidos y complejidades en la gestión de pedidos. Los productos sensibles a la temperatura requieren un control ambiental estricto, y la corta vida útil de los productos exige una gestión de inventario FIFO (primero en entrar, primero en salir) para minimizar el desperdicio. Además, los pedidos pequeños con una gran variedad de referencias aumentan la complejidad logística.
Requisitos comunes de automatización: Las soluciones seguras para la preparación de pedidos, el movimiento de materiales y el almacenamiento garantizan el cumplimiento normativo, reducen el desperdicio y mejoran la precisión de los pedidos.
Automoción y repuestos: Gestión de inventarios complejos con sistemas inteligentes
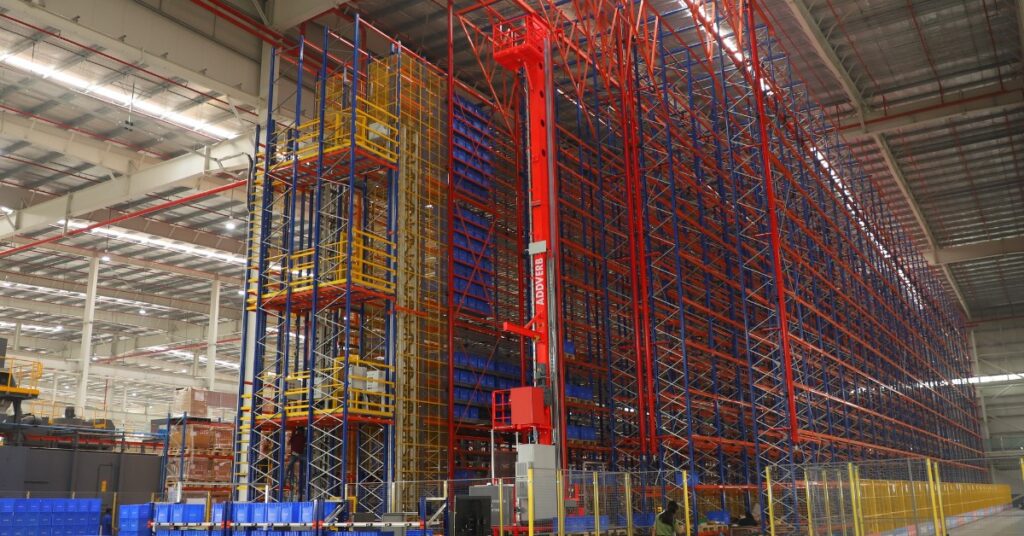
Los desafíos que enfrenta la industria automotriz en materia de almacenes se derivan de la rápida evolución de los requisitos de fabricación y de la diversidad de piezas que varían en tamaño, forma y peso. Los altos riesgos de seguridad exigen protocolos operativos estrictos, mientras que los sistemas de inventario gestionados por el proveedor requieren visibilidad en tiempo real para mantener la eficiencia. La escasez de mano de obra agrava aún más la presión sobre los recursos, lo que hace que la automatización sea esencial para garantizar la productividad y la seguridad.
Requisitos comunes de automatización: El movimiento automatizado de materiales, las soluciones de almacenamiento inteligentes y los sistemas de clasificación inteligentes mejoran la eficiencia operativa y la seguridad en el lugar de trabajo.
Baterías y energía solar: protección de materiales sensibles mediante un manejo inteligente
La manipulación de materiales en instalaciones de almacenamiento de baterías y energía solar requiere un cuidado extremo para prevenir daños y reducir riesgos. Los entornos con temperatura controlada son esenciales para mantener la integridad del producto. Las interrupciones impredecibles en la cadena de suministro pueden afectar el cumplimiento de los pedidos, por lo que las soluciones de automatización resilientes se vuelven indispensables. Además, el estricto cumplimiento de las normas de manipulación y almacenamiento es fundamental para evitar complicaciones legales.
Requisitos comunes de automatización: Los sistemas inteligentes de movimiento, almacenamiento y clasificación de materiales garantizan el cumplimiento normativo y la resiliencia operativa.
Petroquímicos y productos químicos: priorizando la seguridad y el cumplimiento normativo
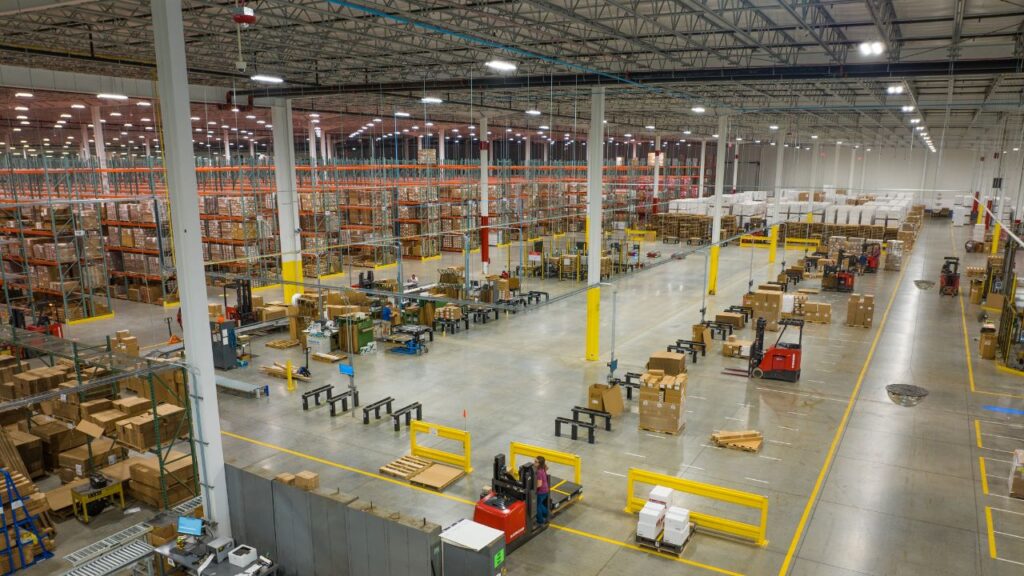
La operación segura de materiales peligrosos en almacenes petroquímicos y químicos exige tanto el cumplimiento normativo como medidas de seguridad específicas. La implementación de sistemas precisos de flujo de materiales, junto con métodos de almacenamiento controlados, resulta fundamental para prevenir accidentes en operaciones intralogísticas complejas. La escasez de personal dificulta las operaciones de almacén, ya que se requiere capacitación especializada para el manejo adecuado de estos materiales sensibles. Las tecnologías de automatización modernas contribuyen a lograr el cumplimiento total y a reducir los riesgos de seguridad en todos los niveles.
Requisitos comunes de automatización: El software avanzado para almacenes, el transporte automatizado de materiales y los sistemas de almacenamiento especializados mejoran la seguridad y el cumplimiento de la normativa.
¿Por qué elegir Addverb
Almacenamiento y recuperación organizados: Procesamiento eficiente de pedidos mediante métodos automatizados de preparación por lotes y por oleadas.
Software basado en flujos de trabajo: WMS inteligente para el seguimiento de inventario en tiempo real y operaciones de almacén precisas.
Manipulación automatizada de materiales: Soluciones automatizadas para la manipulación de materiales que minimizan el trabajo manual en el transporte.
Reducción de costes laborales: La automatización reduce la necesidad de mano de obra cualificada, lo que se traduce en un importante ahorro de costes.
Flexibilidad para múltiples clientes: Nuestra combinación de automatización fija y flexible le ayuda a atender a múltiples clientes.
La automatización está transformando la gestión de almacenes en todos los sectores, abordando sus principales problemas. Ya sea para mejorar la precisión del inventario en el sector sanitario o para aumentar la seguridad de los trabajadores en las cámaras frigoríficas, la adopción de las tecnologías de automatización adecuadas garantiza la eficiencia y la escalabilidad a largo plazo.