EN ESTA PÁGINA
Un almacén que gestionausade pedidos al día puede parecer muy eficiente desde fuera, pero cualquier pequeño retraso en la actualización de su información de inventario o en la coordinación de equipos podría provocar rápidamente interrupciones en el cronograma de entrega. A medida que aumenta el volumen de pedidos y las operaciones dentro de un almacén se interconectan más, a los sistemas de almacén convencionales les resulta cada vez más difícil ofrecer control y coordinación en tiempo real. Para contrarrestar esto, diferentes industrias han recurrido a la adopción de ecosistemas inteligentes e interconectados donde máquinas, sensores y otras tecnologías trabajan juntas como una red unificada.
Según Grand View Research, el mercado global de IIoT alcanzó un valor de 483.160 millones de dólares en 2024 y se prevé que llegue a 1.693.440 millones de dólares en 2030, con una tasa de crecimiento anual compuesta (CAGR) del 23,3% entre 2025 y 2030. No debe pasarse por alto la creciente importancia de la tecnología IIoT para la creación de un entorno de almacenamiento inteligente, adaptable y basado en datos.
¿Cómo permiten las redes de sensores y los dispositivos conectados la visibilidad en tiempo real en los almacenes impulsados por el IIoT?
La visibilidad se logra mediante el IIoT (Internet industrial de las cosas), que captura continuamente datos operativos en los almacenes. Estos sensores supervisan con extrema precisión los movimientos de inventario, el estado de la maquinaria y los factores ambientales para garantizar que todos los cambios realizados durante las operaciones se registren en tiempo real.
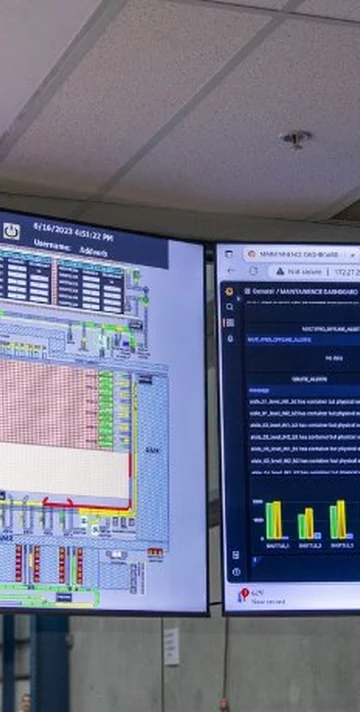
Con un flujo de información ininterrumpido, no sería necesario utilizar informes por lotes. Esto se traduciría en una mayor eficiencia al permitir una toma de decisiones más rápida. Aquí es donde Addverbde entra en juego , Concinity, que transforma estos datos en información útil para la toma de decisiones. Proporciona visibilidad en tiempo real de las operaciones del almacén, el estado de las tareas y los niveles de inventario. Asigna tareas de forma dinámica y optimiza las operaciones del almacén para garantizar la máxima eficiencia. el sistema de gestión de almacenes
A nivel de tarea, Addverbde la tecnología Pick-To-Light, Rapido, funciona como una interfaz de picking conectada al IIoT en tiempo real. Cuando un operario escanea el código de barras de una caja de pedido, se transmite instantáneamente una señal electrónica a través de una red multidrop basada en contactos táctiles, iluminando la ubicación exacta del picking. Cada picking confirmado se registra digitalmente y se envía al WES, creando un bucle de datos rastreable en tiempo real que elimina la verificación manual y garantiza la consistencia durante las operaciones de alto volumen.
Además de la monitorización y la orientación, los sensores pueden utilizarse para detectar ineficiencias como la inactividad de los equipos o la acumulación de congestión. Esto significa que, en lugar de reaccionar ante las ineficiencias una vez que se han producido, los gestores de almacenes pueden optimizar continuamente la distribución y los flujos de trabajo.
Lea también: 13 ventajas de la automatización de almacenes.
¿Qué papel desempeñan los sistemas conectados en la coordinación de la automatización de almacenes?
Los sistemas conectados ayudan a garantizar que las actividades del almacén funcionen como una red sincronizada, en lugar de operaciones independientes. La conectividad es fundamental para asegurar el movimiento eficiente de materiales entre las áreas de almacenamiento, preparación de pedidos y expedición.
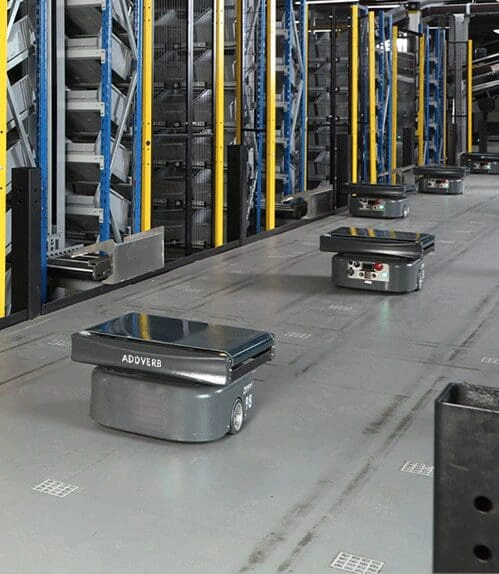
Las soluciones de almacenamiento automatizado, como Addverbde el sistema ASRS Carton Shuttley Quadron, operan a través de una red WiFi de doble banda (2,4 GHz y 5 GHz), manteniendo una conexión IIoT continua con el sistema de ejecución de almacén. Esta capacidad permite Concinity programar dinámicamente las operaciones de almacenamiento y recuperación de datos, organizar el inventario según la prioridad de los pedidos y evaluar el estado operativo de Quadron en tiempo real, evitando así los problemas derivados de desconexiones y operaciones manuales.
En el aspecto operativo, los dispositivos IIoT ( Internet industrial de las cosas ) permiten una fácil conectividad entre las máquinas, garantizando que cada máquina responda de inmediato y en tiempo real a cualquier cambio en la cantidad de carga de trabajo o demanda.
- Mejorar la coordinación entre los sistemas de almacenamiento y recuperación
- Reducir el tiempo de inactividad entre traspasos de procesos
- Habilitar la asignación dinámica de tareas durante los períodos de máxima demanda
- Mantener la coherencia en todas las operaciones de almacén multizonales
Los sistemas interconectados también permiten evitar errores causados por la planificación manual, de modo que todas las capas de automatización puedan funcionar en armonía sin competir entre sí por los recursos.
¿Qué hace que el IIoT sea fundamental para el control predictivo en la automatización de almacenes?
Una de las principales ventajas de IIoT (Internet industrial de las cosas) es el control predictivo, que permite a las empresas pasar de un enfoque reactivo a uno proactivo en la gestión de sus operaciones. Mediante el análisis de flujos de datos en tiempo real, se pueden predecir problemas como la congestión, la sobrecarga de equipos y las variaciones de la demanda.
Por ejemplo, Addverbde el clasificador robótico, Zippy, está equipado con sensores láser de tiempo de vuelo (ToF) y algoritmos de enrutamiento basados en IA que clasifican y distribuyen paquetes a milesusadestinos en tiempo real. Este enrutamiento dinámico basado en IIoT hace que las operaciones de clasificación dependan de datos en tiempo real en lugar de lógica preestablecida, lo que permite una clasificación proactiva en los almacenes.
Por otro lado, Addverbde el sistema ASRS Mother Child Shuttleopera dentro de un marco de comunicación IIoT continuo que se conecta al WES a través de Wi-Fi. La navegación por pasillos mediante un lector de código de barras hace que el proceso de reconocimiento de carriles sea preciso y completamente automático. Esto garantiza que el sistema permanezca sincronizado con las instrucciones operativas centralizadas sin experimentar inestabilidad ni sobrecarga debido a un aumento de la demanda.
En conjunto, estos sistemas permiten una ejecución más fluida y una mejor utilización de los recursos.
Según Cyngn, las empresas que implementan la solución IIoT han logrado un aumento de productividad del 72%, lo que constituye una prueba tangible de lo que pueden hacer los sistemas predictivos de almacén.
Impacto de la integración de IIoT en el rendimiento de la automatización de almacenes
| Métrico | Antes del IIoT | Después del IIoT |
| Latencia de datos | Actualizaciones del sistema retrasadas | Sincronización de datos en tiempo real |
| Tiempo de procesamiento del pedido | Flujo de trabajo manual/semiautomatizado | Automatización y entrega más rápida |
| Precisión del inventario | Actualizaciones periódicas y propensas a errores | Seguimiento continuo en tiempo real |
| Eficiencia operativa | Sistemas fragmentados, coordinación más lenta | Sistemas conectados con flujos de trabajo fluidos |
| Tasa de error | Mayor debido a la manipulación manual | Reducido mediante automatización y alertas |
Lea también: Cómo la automatización sostenible de almacenes puede reducir su huella de carbono.
¿Cómo integra el IIoT los sistemas heredados con la automatización moderna de almacenes?
Una de las mayores ventajas de las soluciones IIoT ( Internet industrial de las cosas ) es la capacidad de modernizar sistemas obsoletos sin tener que reemplazarlos por completo.
El sistema Pick-to-Light permite digitalizar las zonas de preparación de pedidos manuales sin modificar su configuración física actual. Este proceso garantiza una transición gradual con mínimas interrupciones en la operación.
- Permite la automatización gradual sin una renovación completa de la infraestructura
- Reduce el gasto de capital en reemplazo inmediato
- Mejora la visibilidad en los flujos de trabajo heredados
- Prolonga la vida útil de los sistemas existentes
Este tipo de enfoque resulta especialmente beneficioso para grandes almacenes con infraestructura de diferentes edades.
Casos de estudio: Cómo la automatización conectada de Addverbpermite operaciones de almacén impulsadas por IIoT
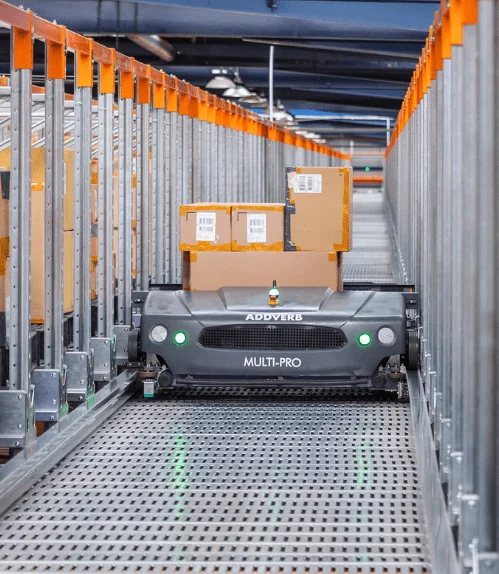
En las instalaciones de ITC, el objetivo principal era eliminar los procesos de almacenamiento convencionales y laboriosos, ya que ralentizaban el flujo de mercancías, limitaban la densidad de almacenamiento y aumentaban la dependencia de la manipulación manual. Addverb implementó una flota de lanzaderas Multi Pro que gestionaba el movimiento de palés dentro de los pasillos de almacenamiento, realizando tareas de almacenamiento y recuperación. Esta solución permitió un almacenamiento de palés de alta densidad con más de 6000 posiciones y contribuyó a alcanzar un flujo de más de 3700 palés al día.
En las instalaciones de Maersk, los requisitos incluían un proceso completo desde la recepción de materiales hasta el almacenamiento y la recuperación, seguido de la preparación de cada caja, la consolidación de pedidos y la clasificación para un envío rápido según el destino asignado. Addverbincluyó robots móviles autónomos (AMR) para un movimiento de materiales sin interrupciones, soluciones de almacenamiento y recuperación automatizados (ASRS) como lanzaderas de palés bidireccionales y lanzaderas de cajas para garantizar una correcta utilización del espacio, clasificadores robóticos y un robot de recogida de cajas múltiples para la gestión de devoluciones y la transferencia automatizada de materiales. También se utilizaron sistemas adicionales como paletizadores de cajas mixtas, sistemas Pick-to-Lights y líneas de transporte estratégicamente planificadas. El resultado: 100 000 piezas despachadas al día a 2500 nodos de distribución únicos y 16 500 posiciones de palés para el almacenamiento y la recuperación de cargas de palés en múltiples profundidades.
Conclusión
La aparición de la tecnología IIoT está transformando radicalmente la automatización de los almacenes, proporcionando visibilidad y capacidades predictivas. Desde robots móviles como Dynamo hasta sistemas de software como WES, todos los aspectos del almacén se están modernizando mediante la integración de IIoT.
Dado que los almacenes están en constante evolución y mejora, Addverb desempeña un papel fundamental para garantizar la implementación de soluciones IIoT ( Internet industrial de las cosas ) que permitan optimizar la eficiencia, la precisión y la escalabilidad de los almacenes. Esta transición marca el camino hacia cadenas de suministro inteligentes, conectadas y automatizadas.
Preguntas frecuentes
1. ¿Qué es el IIoT en la automatización de almacenes?
Se refiere a la conexión de máquinas, sensores y sistemas para permitir el intercambio de datos en tiempo real en los almacenes. Addverbayuda a implementarlo de manera efectiva.
2. ¿Cuáles son los beneficios de usar IIoT en almacenes?
Mejora la eficiencia, la visibilidad, el mantenimiento predictivo y reduce el tiempo de inactividad. Soluciones como los AMR potencian estos beneficios.
3. ¿Qué tecnologías se utilizan en los almacenes habilitados para IIoT?
sensores, robótica, WMS, plataformas en la nube y sistemas como AddverbPick-To-Light de Addverb y Zippy Se utilizan comúnmente
4. ¿Puede el IIoT mejorar la seguridad en los almacenes?
Sí, la monitorización en tiempo real y las alertas predictivas mejoran la seguridad. Addverbayudan a reducir significativamente los riesgos operativos.
5. ¿Pueden los almacenes pequeños adoptar la tecnología IIoT?
Sí, las soluciones escalables como Addverby los sistemas de gestión de almacenes (WMS) modulares permiten la adopción gradual de la automatización inteligente.