EN ESTA PÁGINA
de almacenamiento inteligente está abriendo el camino para que los grandes centros de distribución gestionen de forma diferente el creciente volumen de pedidos, los plazos de entrega cada vez más ajustados y las crecientes exigencias de precisión. A medida que las cadenas de suministro se vuelven más complejas, la velocidad, la fiabilidad y la escalabilidad que requiere un almacén moderno ya no pueden satisfacerse con los procesos tradicionales.
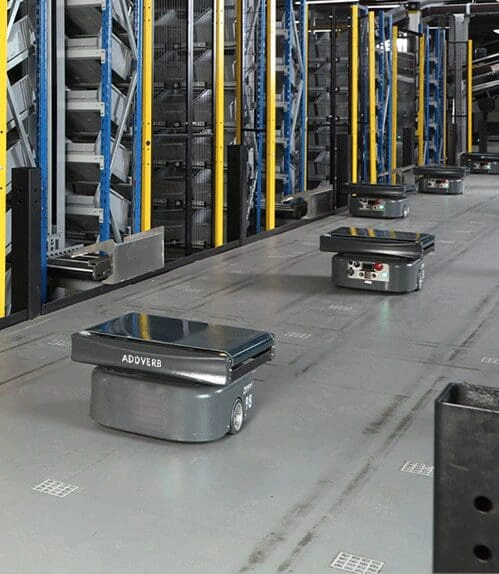
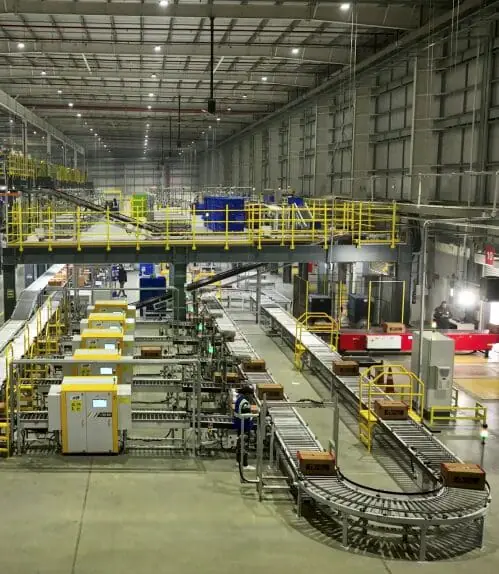
La solución de almacenamiento inteligente comprende software inteligente, procesos de automatización bien diseñados y robots de almacén automatizados, como robots móviles autónomos (AMR) , robots de picking , almacenamiento y clasificación , que redefinen la forma en que se almacena, mueve y gestiona el inventario mediante una ejecución basada en datos. Esto no solo permite que los almacenes operen con mayor precisión y productividad, sino que también mantiene el mismo nivel de rendimiento en todo momento y en todas las etapas de las operaciones.
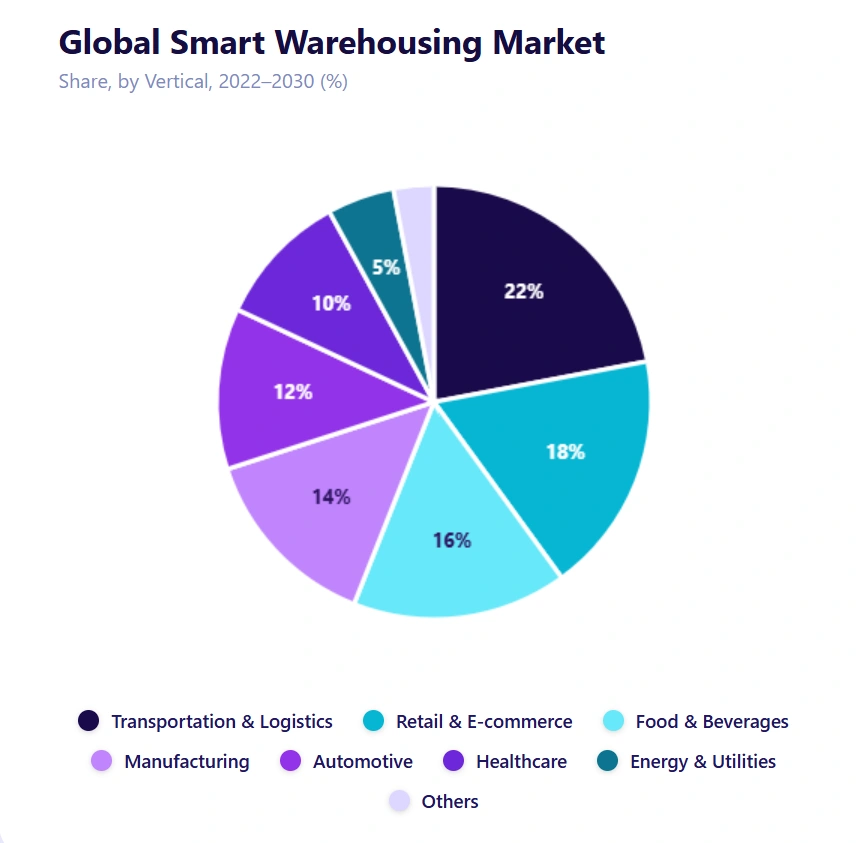
Según Mordor Intelligence, el mercado global de automatización de almacenes se estimó en 19.900 millones de dólares en 2023. Se espera que alcance los 41.800 millones de dólares en 2028, con una tasa de crecimiento anual compuesta (CAGR) del 16%.
Este incremento indica que empresas de todo el mundo están adoptando el almacenamiento inteligente para obtener un mayor control sobre sus operaciones. Buscan reducir sus gastos y, al mismo tiempo, crecer de forma sostenible a largo plazo.
¿Qué es el almacenamiento inteligente?
El almacenamiento inteligente es un término que describe el uso de un sistema de gestión de almacenes inteligente junto con robots automatizados, para orquestar digitalmente las actividades del almacén. No depende de decisiones manuales ni de flujos de trabajo estáticos; en cambio, utiliza datos en tiempo real, lógica de optimización y ejecución basada en el sistema.
La gestión del inventario, el almacenamiento, la preparación de pedidos, la clasificación y el envío se realizan en un entorno unificado, lo que permite que las avanzadas de distribución y almacenamiento operen con mayor rapidez, precisión y previsibilidad.
¿Cómo afecta esto al rendimiento del almacén?
Una de las principales ventajas del almacenamiento inteligente es la automatización a gran escala. Para las grandes empresas, la automatización no debe limitarse a una sola ubicación, sino que debe ser modular, repetible y estandarizada en toda la red de distribución.
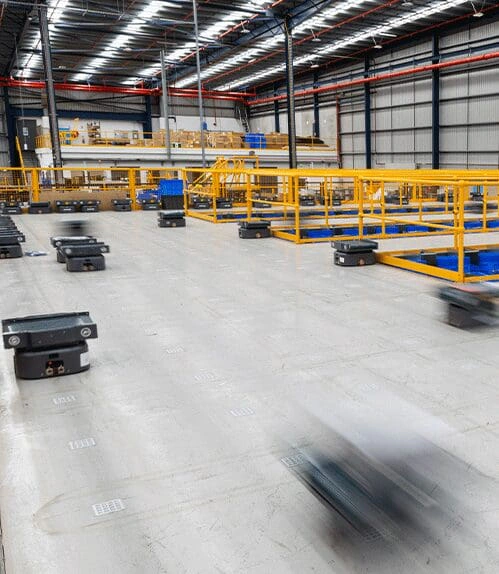
El almacén inteligente está diseñado con una arquitectura escalable. Los módulos de automatización y los sistemas de transporte, incluidos los sistemas automatizados de almacenamiento y Crane (ASRS), los robots de clasificación y los robots de preparación de pedidos, se pueden incorporar sin afectar las operaciones actuales. La orquestación del software garantiza que el nuevo equipo se integre sin problemas en los flujos de trabajo existentes.
A continuación, se presenta una comparación entre el almacenamiento manual y el inteligente:
| Característica | Almacenamiento manual | Almacenamiento inteligente |
| Rendimiento (Pedidos por hora) | Bajo | Muy alto |
| Gastos de capital iniciales | Bajo | Alto |
| Horas de mano de obra por pedido | Más elevado en comparación con el almacenamiento automatizado | Menor número de horas y menor esfuerzo manual |
| Precisión del pedido | Propenso a errores | Hasta un 99,99 % de precisión |
| Escalabilidad | Limitado | Fácilmente escalable |
| Utilización del espacio | Estanterías estándar | Almacenamiento vertical de alta densidad |
¿Cuáles son los beneficios operativos del almacenamiento inteligente?
Los análisis independientes del sector reconocen la importancia vital del almacenamiento inteligente automatizado. Según McKinsey, los almacenes automatizados reducen los costes laborales entre un 30 % y un 40 %, al tiempo que aumentan la capacidad de procesamiento de pedidos al menos al doble en comparación con los sistemas tradicionales.
Esto se debe a que existe un flujo de materiales paralelo, no hay puntos de decisión manual y el sistema se optimiza continuamente. Cuando la automatización se sincroniza con un paquete de software inteligente, los almacenes logran un ciclo de pedidos más rápido, mayor precisión y una producción predecible.
Cuando un gran almacén pasa de operaciones manuales a almacenamiento inteligente, experimenta cambios radicales en su rendimiento, tales como:
1. Mayor rendimiento junto con una salida predecible
La automatización ha permitido que el material fluya en paralelo a través de múltiples zonas. Addverb utiliza software de gemelos digitales durante la fase de diseño de la solución para simular la distribución del almacén, los movimientos de los robots y los escenarios de flujo de materiales antes de la implementación. Esto ayuda a optimizar la ubicación de los sistemas de almacenamiento y recuperación automatizados (ASRS) y los robots móviles. Como resultado, la preparación de pedidos, el reabastecimiento y el despacho pueden realizarse simultáneamente. De esta manera, el rendimiento se mantiene constante incluso cuando la demanda es máxima.
2. Mayor precisión y fiabilidad en los pedidos
La calidad del proceso mejora drásticamente al eliminar todos los puntos de decisión manual mediante el uso de códigos de barras, sensores y enrutamiento automatizado. Las soluciones Goods-to-Person (GTP) y Pick-to-Light Addverbguían a los operarios durante el proceso de preparación de pedidos. Las indicaciones visuales, la presentación organizada de los artículos y los flujos de trabajo asistidos por el sistema reducen los errores manuales en la preparación de pedidos, lo que también minimiza el incumplimiento de las normas.
3. Aprovechar al máximo el espacio disponible
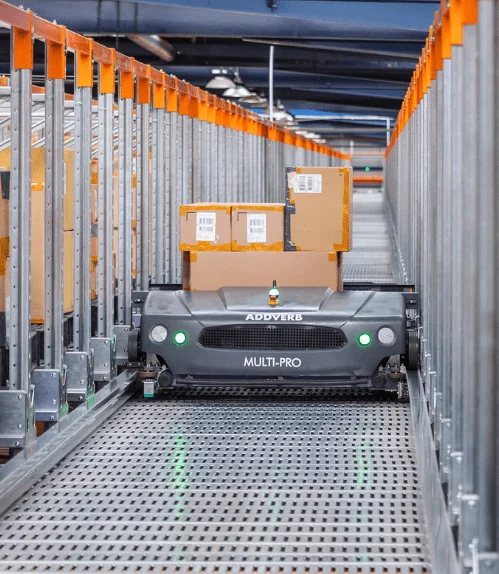
La optimización del espacio, junto con los sistemas de almacenamiento de alta densidad, es la combinación perfecta para maximizar el aprovechamiento del espacio cúbico. Los sistemas de almacenamiento automatizado (ASRS) y multinivel con lanzaderas de Addverbayudan a los almacenes a utilizar el espacio vertical y horizontal de forma más eficaz, con optimizaciones como el almacenamiento de doble profundidad y el almacenamiento de palets en arcoíris. Estos sistemas permiten almacenar más referencias en el mismo espacio, retrasando así la costosa expansión de la infraestructura y garantizando al mismo tiempo un almacenamiento avanzado.
4. Menor dependencia de la mano de obra y operaciones más seguras
Addverb, los sistemas de manipulación de palés y cajas, y los sistemas de clasificación y preparación de pedidos se encargan de las tareas repetitivas de transporte de materiales. Esto crea un entorno más seguro, reduce el esfuerzo físico y proporciona resiliencia ante fluctuaciones en el mercado laboral. Estas ventajas combinadas permiten que las operaciones de almacén modernas eleven los niveles de servicio sin aumentar significativamente el espacio físico ni los costes.
La automatización a gran escala permitirá a las empresas ser flexibles y rápidas en sus respuestas a los aumentos estacionales, la instalación de nuevas redes y los nuevos modelos de entrega, todo ello manteniendo la misma lógica operativa. Como resultado de esta estandarización, se logra una monitorización centralizada, una implementación más rápida y un rendimiento uniforme en múltiples instalaciones.
¿Cómo permite un sistema inteligente de gestión de almacenes un almacenamiento inteligente?
Un software inteligente de gestión de almacenes constituye la base del sistema de almacenamiento de última generación. Gestiona la ubicación del inventario, asigna tareas, determina la lógica de preparación de pedidos y planifica los envíos. Al mismo tiempo, optimiza los procesos operativos mediante datos en tiempo real.
La solución inteligente de gestión de almacenes Addverbde Optimusconecta diversos sistemas empresariales, como ERP, gestión de pedidos, gestión de transporte y gestión de patios, mediante marcos API, lo que permite un flujo de datos en tiempo real. El sistema crea un entorno autooptimizado, priorizando dinámicamente los pedidos, equilibrando las cargas de trabajo y reaccionando ante la congestión o las averías de los equipos. Esto permite a los operarios, tanto automatizados como humanos, trabajar en un único sistema integrado.
¿Cómo funciona el marco de almacenamiento inteligente de Addverb?
La plataforma utiliza una lógica de negocio modular para la gestión de entradas, salidas, inventario y planificación de tareas, respectivamente, lo que permite a los almacenes definir reglas según el comportamiento de cada SKU y las prioridades operativas. La capa de ejecución pone en práctica estos planes en tiempo real, dirigiendo el almacenamiento, el movimiento, la preparación de pedidos y la clasificación.
Los sistemas de gestión y ejecución de flotas integran la coordinación de robots, cintas transportadoras, sistemas automatizados de almacenamiento y recuperación (ASRS) y soluciones de clasificación. Una interfaz unificada proporciona visibilidad completa sobre aspectos como el rendimiento, el estado del inventario, los indicadores clave de rendimiento, etc. De este modo, se garantiza que la automatización esté directamente alineada con los objetivos de rendimiento de la empresa. Esto facilita las operaciones de almacén modernas.
Casos prácticos reales: Cómo el almacenamiento inteligente genera beneficios cuantificables
Las soluciones de almacenamiento inteligente de Addverbse aplican a operaciones a gran escala y de alto volumen, demostrando así importantes beneficios en cuanto al rendimiento.
El estudio de caso del Centro de Distribución Automatizado revela que Addverbpara la gestión y ejecución de almacenes permiten un procesamiento de pedidos más rápido, mayor precisión y una escalabilidad flexible. Las instalaciones son capaces de gestionar un alto volumen de pedidos omnicanal con un rendimiento constante, alcanzando un volumen de despacho de 270.000 unidades diarias, una capacidad de almacenamiento ampliada a 15 millones de unidades y una precisión de cumplimiento de pedidos del 99,99 %.
AddverbLa instalación de soluciones ASRS el centro de distribución mayorista automatizado de S. Abraham & Sons permitió un movimiento de inventario fluido. Esto también conllevó una reducción de la manipulación manual, lo que hizo que el procesamiento de pedidos fuera aún más fiable en una amplia gama de SKU, gestionando 14.400 posiciones de contenedores, permitiendo 480 contenedores por hora y ofreciendo una eficiencia de preparación de pedidos de hasta 200 contenedores por hora, al tiempo que mejoró la utilización del espacio hasta en un 400 %.
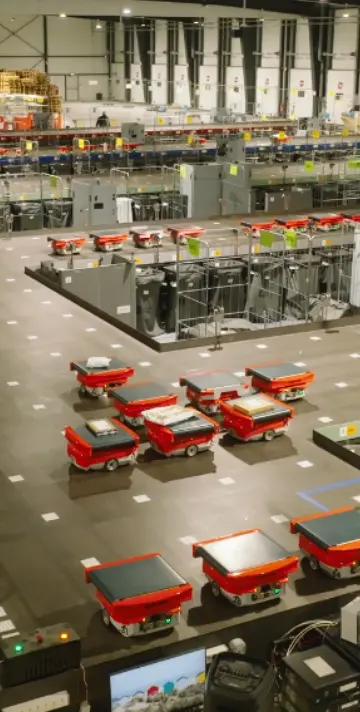
El Centro de Distribución Automatizado de Piezas de Freno es otro ejemplo que demuestra el impacto positivo de la automatización y la integración de software en el rendimiento y, al mismo tiempo, en la precisión de las operaciones de manipulación de materiales más complejas. Esto se tradujo en un rendimiento de 1250 cajas por hora, procesando 10 000 pedidos diarios y aumentando la productividad de la preparación de pedidos en un 25 % gracias a los robots móviles autónomos (AMR) y los clasificadores robóticos que coordinan 144 destinos de clasificación.
Se pueden explorar más ejemplos de implementación en sectores como el de la alimentación , en Addverblos estudios de caso de automatización de almacenes de .
Conclusión
En consonancia con Indiala modernización del sector logístico y de almacenamiento el almacenamiento inteligente para respaldar el crecimiento del comercio omnicanal y las crecientes expectativas de los clientes.
Las grandes instalaciones ya no pueden permitirse el lujo de prescindir de almacenes inteligentes. Mediante la automatización a gran escala, las empresas consiguen la velocidad, la precisión y la flexibilidad necesarias para mantener su competitividad.
El marco de almacenamiento inteligente de Addverbmuestra cómo la automatización, el control basado en datos y la orquestación inmediata permitirían a los almacenes mejorar su rendimiento. Debido a la creciente complejidad de las cadenas de suministro, el almacenamiento inteligente sigue siendo fundamental para unas operaciones sólidas a largo plazo.
Preguntas frecuentes
1. ¿Qué significa un almacén inteligente automatizado?
El almacenamiento inteligente utiliza procesos de automatización, robóticay un sistema inteligente de gestión de almacenes para controlar inventarios, pedidos y movimiento de materiales con una mínima intervención manual.
2. ¿Cuáles son las ventajas del almacenamiento inteligente?
Los beneficios del almacenamiento inteligente incluyen mayor precisión, utilización adecuada del espacio, mayor rendimiento, menor dependencia de la mano de obra y operaciones escalables.
3. ¿Cómo puede una buena automatización ayudar a reducir los costos operativos?
Una buena automatización reduce los costos operativos al minimizar el trabajo manual, los errores y el tiempo perdido, lo que permite una realización de tareas más rápida y precisa. Además, garantiza un uso óptimo del espacio, la energía y los recursos, reduciendo así los costos operativos en las operaciones de almacén.
4. ¿Cómo mejora la automatización del almacenamiento la eficiencia operativa?
La automatización del almacenamiento admite flujos de trabajo paralelos, elimina las decisiones manuales y utiliza la ejecución basada en software para reducir errores y aumentar la precisión y la velocidad a un menor costo.
5. ¿Cuáles son las cuatro funciones del almacenamiento?
Las funciones del almacenamiento son recibir mercancías, almacenarlas, procesar pedidos y despacharlas. El almacenamiento inteligente optimiza cada función mediante la automatización y el control del sistema en tiempo real.