EN ESTA PÁGINA
Desde plazos de entrega de 3 días hasta entregas en 20 minutos, el panorama farmacéutico está evolucionando junto con la tecnología, donde la eficiencia y la precisión son fundamentales para el éxito. La demanda de producción rápida, precisa y estricto cumplimiento normativo ha impulsado la adopción de la automatización de almacenes como una solución crucial en la industria farmacéutica. Al optimizar los procesos y minimizar el error humano, la automatización en el sector farmacéutico garantiza que los medicamentos que salvan vidas se entreguen de forma rápida y segura.
¿Por qué la automatización de almacenes es fundamental para la industria farmacéutica?
Las empresas farmacéuticas se enfrentan a desafíos únicos, como la gestión de productos sensibles a la temperatura, el cumplimiento de normativas estrictas y el manejo de materiales de alto riesgo. Los siguientes son factores clave que impulsan la necesidad de automatización en la industria farmacéutica:
- Requisitos normativos estrictos: El cumplimiento de estándares como las Buenas Prácticas de Fabricación (BPF) y las Buenas Prácticas de Distribución (BPD) exige un control preciso en cada etapa de la cadena de suministro. La automatización ayuda a las empresas a cumplir con la normativa sin sobrecargar sus recursos humanos.
- Creciente demanda de una entrega más rápida: La creciente necesidad de una entrega rápida de medicamentos, especialmente en tiempos de crisis sanitarias, impulsa a las empresas farmacéuticas a adoptar soluciones automatizadas para mejorar los plazos de entrega.
- Seguridad laboral y control de la contaminación: Los sistemas automatizados reducen la interacción humana directa, disminuyendo el riesgo de contaminación en entornos estériles, lo cual es fundamental en la producción y el almacenamiento de productos farmacéuticos.
imprescindibles parala Tecnologías dealmacenes en la industria farmacéutica.
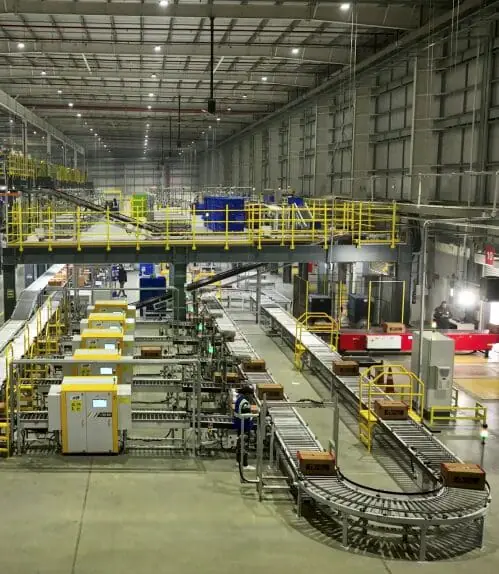
La automatización en la industria farmacéutica integra varias tecnologías avanzadas que trabajan en armonía para optimizar las operaciones. Estas son las tecnologías clave que hacen posible esta transformación:
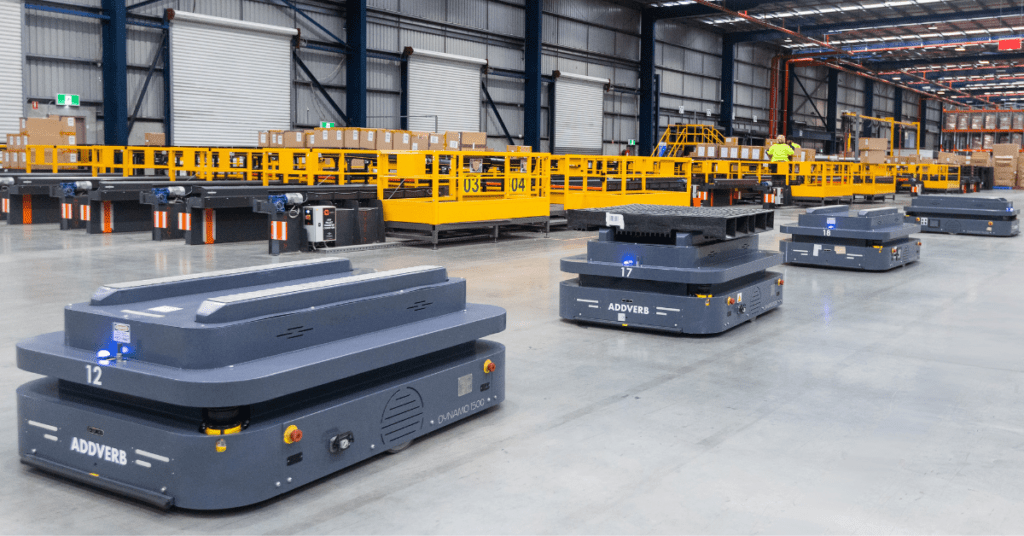
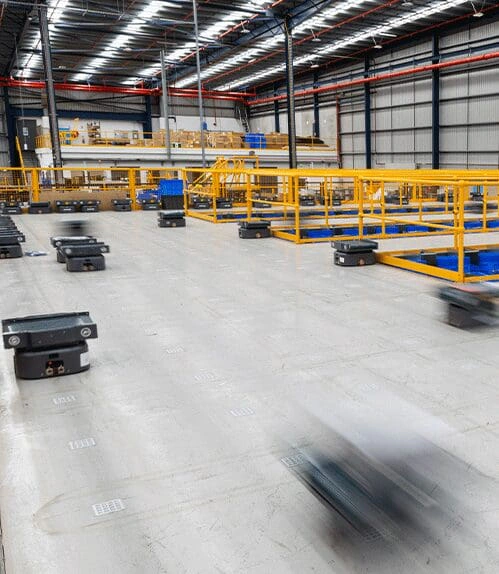
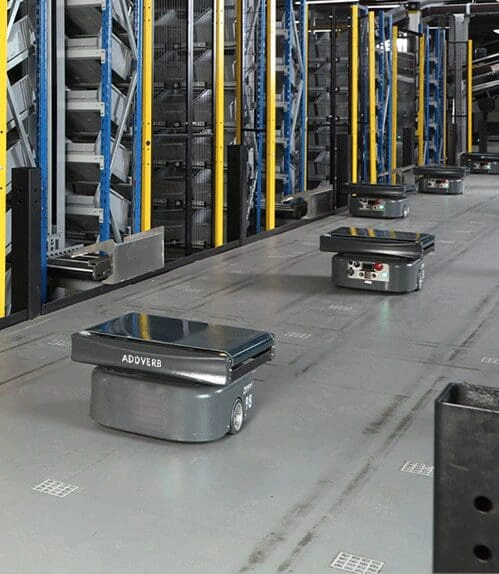
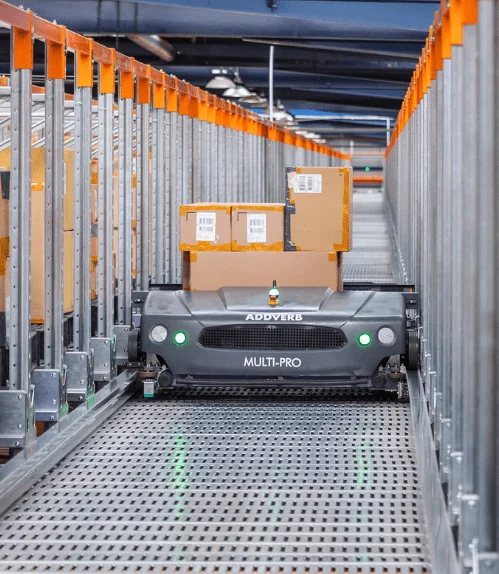
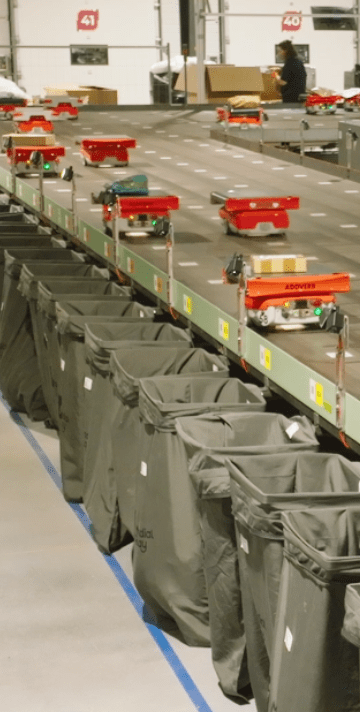
- Robots móviles autónomos (AMR): Los AMR transportan mercancías de forma eficiente por los almacenes, optimizando el flujo de materiales y reduciendo el tiempo de inactividad.
- Inteligencia artificial y aprendizaje automático: estas tecnologías permiten a los almacenes optimizar las rutas de recogida, predecir la demanda e identificar ineficiencias en tiempo real.
- Identificación por radiofrecuencia (RFID) y códigos de barras: estas tecnologías garantizan un seguimiento preciso de los productos farmacéuticos, reduciendo el riesgo de errores en la gestión de inventarios y el cumplimiento de pedidos.
- Los sistemas automatizados de almacenamiento y recuperación maximizan la capacidad de almacenamiento al tiempo que permiten una recuperación rápida y precisa de los productos farmacéuticos, garantizando una gestión eficiente del inventario. (ASRS)
7 beneficios clave de la automatización de almacenes en la industria farmacéutica
Mayor exactitud y precisión
Los sistemas automatizados garantizan una precisión casi perfecta en la selección, el empaquetado y el envío, lo cual es vital para evitar errores costosos y peligrosos en la distribución de medicamentos.
Mayor eficiencia operativa
La automatización permite operar las 24 horas del día, los 7 días de la semana, lo que reduce significativamente el tiempo de inactividad y mejora la velocidad de procesamiento de pedidos, algo esencial para satisfacer las necesidades de los pacientes.
Visibilidad del inventario en tiempo real
El control continuo de los niveles de existencias, las fechas de caducidad y las condiciones de almacenamiento ayuda a reducir el desperdicio y a optimizar el inventario, evitando la escasez o el exceso de existencias.
Cumplimiento normativo
La automatización realiza un seguimiento de cada paso en la cadena de suministro, generando los registros detallados necesarios para el cumplimiento de las normas GMP y GDP, lo que facilita las auditorías regulatorias.
Menor contacto humano y menor riesgo de contaminación
La manipulación y clasificación automatizadas de productos farmacéuticos minimizan el contacto humano, lo cual es fundamental para mantener la higiene y prevenir la contaminación.
Eficiencia de costos
El ahorro de costes a largo plazo derivado de la reducción de mano de obra, la disminución de errores y la optimización del usadel espacio hacen de la automatización de almacenes una inversión rentable para las empresas farmacéuticas.
Operaciones escalables y flexibles
Los sistemas automatizados permiten una rápida adaptación a los cambios en la demanda, lo que posibilita que las empresas farmacéuticas amplíen sus operaciones sin incurrir en gastos generales significativos.
Superando los desafíos en la implementación de la automatización de almacenes farmacéuticos
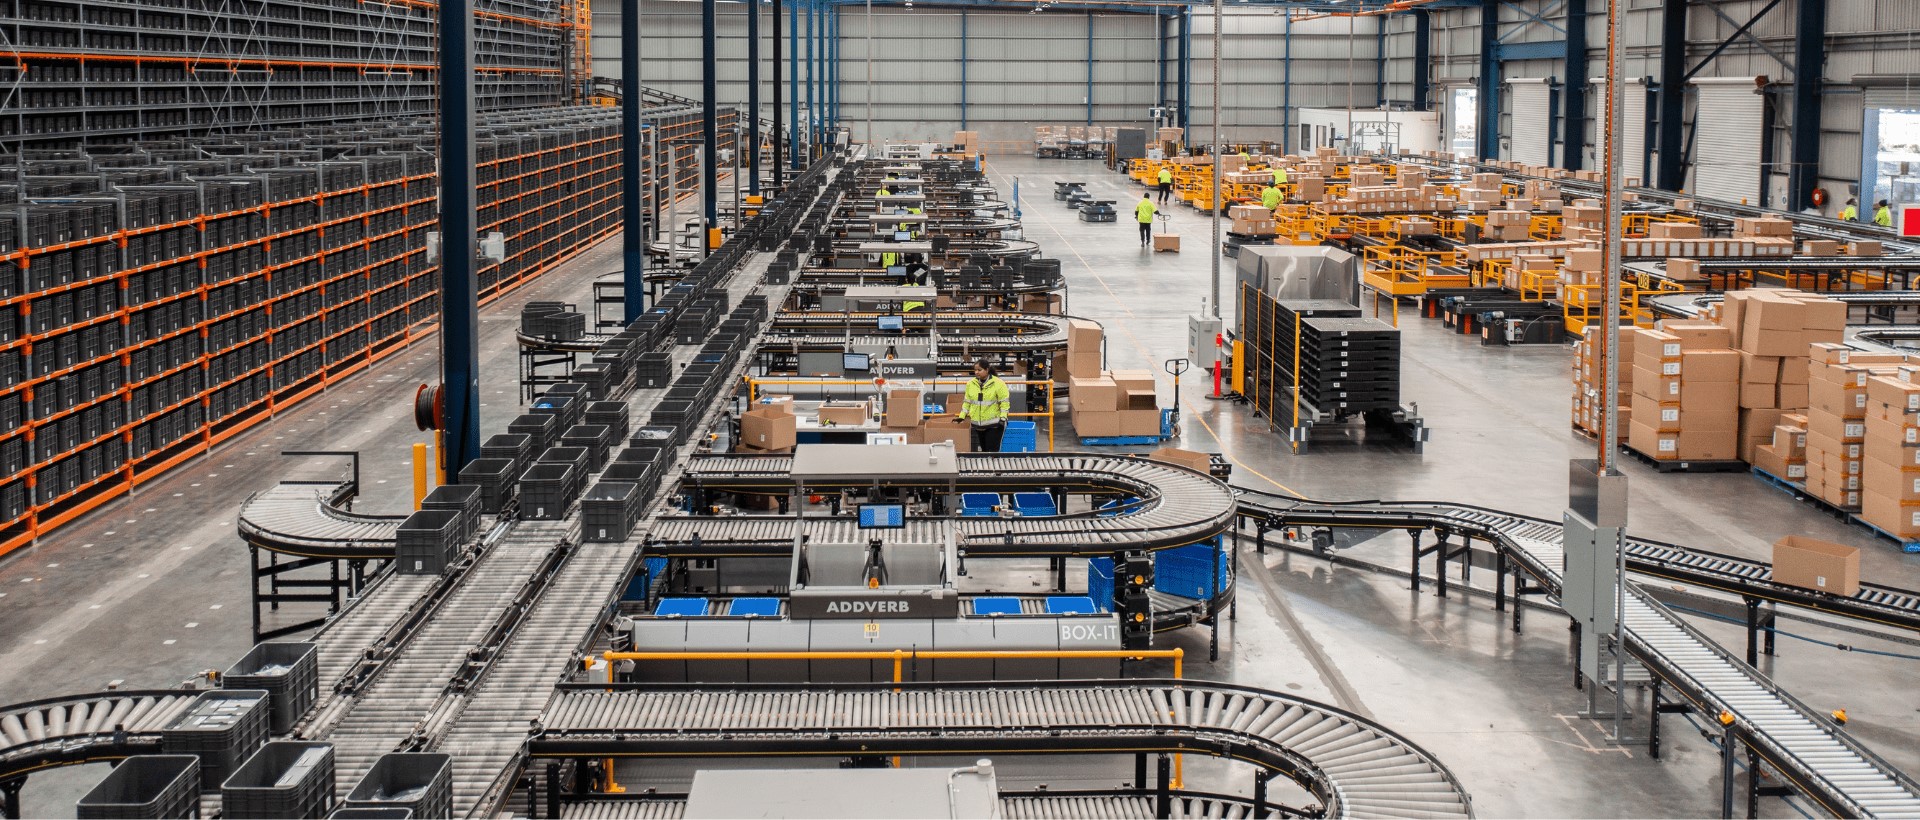
A pesar de sus claros beneficios, la automatización de almacenes en la industria farmacéutica también presenta desafíos que las empresas deben abordar:
- Alta inversión inicial: Si bien la automatización genera ahorros a largo plazo, los costos iniciales pueden ser significativos. Sin embargo, muchas empresas están comprobando que el retorno de la inversión justifica el gasto inicial.
- Integración de sistemas: Garantizar que las nuevas tecnologías de automatización se integren sin problemas con los sistemas existentes, como los sistemas de gestión de almacenes (WMS), puede resultar complejo.
- Capacitación del personal: La automatización en la industria farmacéutica modifica los flujos de trabajo, y el personal debe recibir capacitación para trabajar junto con las nuevas tecnologías con el fin de maximizar la eficiencia y minimizar las interrupciones.
Las empresas farmacéuticas pueden superar estos desafíos asociándose con proveedores de automatización experimentados, garantizando una planificación exhaustiva y ampliando gradualmente la automatización en la industria farmacéutica para alinearla con los objetivos operativos.
El futuro de la automatización de almacenes en la industria farmacéutica
El futuro del almacenamiento farmacéutico reside en el continuo avance de las tecnologías de automatización. A medida que la IA, el aprendizaje automático y el IoT (Internet de las Cosas) siguen evolucionando, los almacenes farmacéuticos se volverán aún más inteligentes, con análisis predictivo en la gestión de inventarios y la previsión de la demanda. El sector está a punto de alcanzar almacenes totalmente autónomos que podrán operar con una mínima intervención humana, entregando medicamentos vitales con mayor rapidez y precisión.
La automatización de almacenes en la industria farmacéutica es más que una tendencia: es una necesidad para mantener la competitividad y cumplir con la normativa. Desde una mayor precisión hasta una escalabilidad optimizada, los beneficios de la automatización en el sector farmacéutico son evidentes. A medida que las tecnologías sigan evolucionando, quienes adopten la automatización ahora estarán mejor preparados para afrontar los retos futuros y garantizar la distribución segura y eficiente de los medicamentos.
Preguntas frecuentes
¿Qué papel desempeña la automatización en la mejora de la eficiencia de los almacenes farmacéuticos?
Los sistemas automatizados optimizan procesos como la selección, el embalaje y la manipulación de materiales, aumentando la velocidad y la productividad al tiempo que reducen la dependencia del trabajo manual.
¿Cómo contribuye la automatización al cumplimiento normativo en la industria farmacéutica?
Los sistemas automatizados proporcionan capacidades precisas de seguimiento, trazabilidad e informes que ayudan a cumplir con los estrictos requisitos normativos, como las Buenas Prácticas de Fabricación (BPF) y las directrices de la FDA.
¿Cómo puede la automatización de almacenes ayudar a reducir los costos en la logística farmacéutica?
La automatización reduce los costos laborales, minimiza los errores, disminuye el desperdicio de materiales y optimiza el espacio de almacenamiento, lo que contribuye a un ahorro significativo de costos.
¿Mejora la automatización la seguridad de los productos en los almacenes farmacéuticos?
Sí, los sistemas automatizados manipulan los productos con precisión, garantizando las condiciones de almacenamiento adecuadas y minimizando el riesgo de contaminación o daños, lo que mejora la seguridad de los productos.
¿Qué ventajas ofrece la automatización de almacenes en términos de escalabilidad para las empresas farmacéuticas?
Las soluciones de automatización son escalables, lo que permite a las empresas farmacéuticas ampliar o adaptar fácilmente sus operaciones para dar cabida al crecimiento del negocio o a los cambios en la demanda sin interrumpir los flujos de trabajo.
Fundada en 2016, Addverb ofrece soluciones robóticas integrales para la automatización industrial y de almacenes, con una sólida presencia global a través de sus filiales en todo el mundo. La compañía ofrece una gama de productos de automatización propios, que incluyen robots móviles autónomos, sistemas automatizados de almacenamiento y recuperación (ASRS) y tecnologías de clasificación. Presta servicios a más de 350 clientes, entre los que se encuentran empresas de renombre como Coca-Cola, Amazon y DHL.