AUF DIESER SEITE
Der Inbetriebnahmebericht Ihrer automatisierten Lagersysteme liest sich gut. Die cranelaufen mit nahezu 95 % Auslastung, und die Ware-zum-Mann-Stationen bearbeiten Hunderte von Auftragspositionen pro Stunde. Alle Anzeigen im Kontrollraum stehen auf Grün. Dann gehen Sie zum Warenausgang und sehen Kartonbehälter neben einem leeren Palettenstellplatz, die auf die Hochregalpalette desselben Auftrags warten.
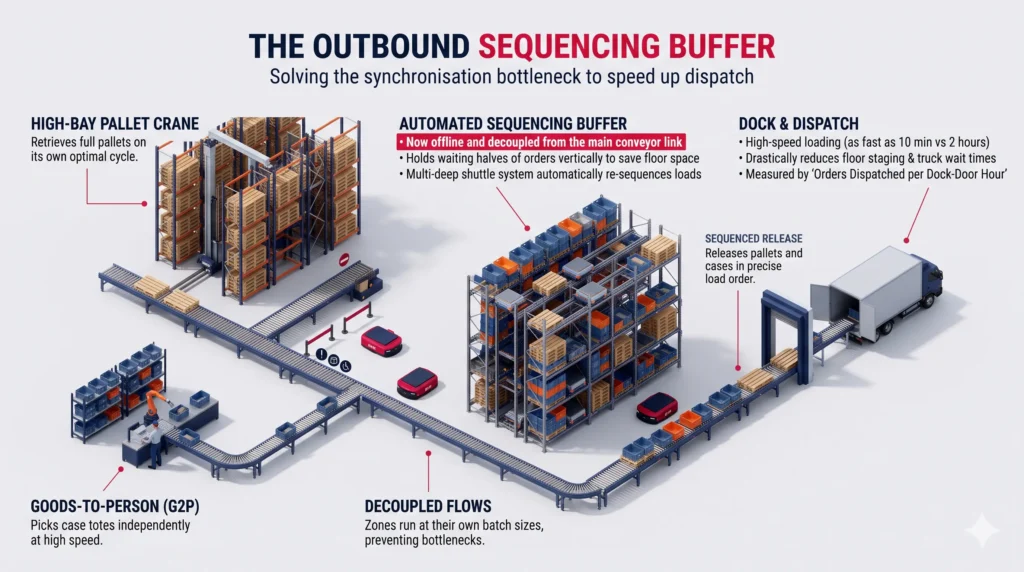
Die Kommissionierung funktioniert. Das Problem liegt in der Synchronisierung, und zwar umso stärker, je näher die Maschinen an ihrer Volllast laufen. Ein Ausgangssequenzierungspuffer ist ein automatisiertes Lager, das kommissionierte Paletten und Behälter zwischen den Kommissionierzonen und der Laderampe zwischenlagert und anschließend in der Reihenfolge freigibt, in der der Lkw beladen werden muss.
Schauen wir uns an, warum die Auslastung die falsche Kennzahl ist, um die Investitionskosten zu rechtfertigen, was die Mathematik der Warteschlangen aussagt und wie man den ausgehenden Sequenzierungspuffer budgetiert.
Wichtigste Erkenntnisse
- Die Auslastung misst jede Maschine einzeln. Die Auslieferung hängt davon ab, zu welchem Zeitpunkt die Produktionsleistung zweier Maschinen übereinstimmen muss.
- Bei Kingmans Warteschlangenapproximation beträgt der Auslastungsterm 4 bei 80 %, 9 bei 90 % und 19 bei 95 %.
- Die Bereitstellung von LKWs auf der Bodenfläche führt zu verlorener Lagerfläche und erhöhter LKW-Zeit. Laut einem Branchenbericht von Material Handling 24/7 beträgt die LKW-Umschlagzeit bei Bereitstellung auf der Bodenfläche oft zwei Stunden oder mehr, im Gegensatz zu nur 10 Minuten mit einem automatischen Lager- und Transportsystem (ASRS).
- Platzieren Sie den ausgehenden Sequenzierungspuffer und seine Freigabelogik in derselben Investitionsausgabenzeile wie die Kommissioniergeräte.
- Beurteilen Sie die Investition anhand der pro Laderampenstunde versandten Bestellungen.
Warum ist die Auslastung die Kennzahl, die den Erfolg von Automatisierungslösungen beeinflusst?
Weil es die am einfachsten zu verteidigende Kennzahl in einem Investitionsausschuss ist. Ein Palettenkran craneein Shuttle oder eine Ware-zum-Mann-Station kostet stündlich Geld, unabhängig davon, ob sie in Bewegung ist oder nicht. Leerlaufzeiten erscheinen daher als Verschwendung und Auslastung als Ertrag. Dashboards zeigen es an, und das Lagerverwaltungssystem (WCS) meldet es ohne zusätzliche Instrumente. Das Problem ist, dass jede Kennzahl eine einzelne Maschine beschreibt. Ihr Kunde erhält nicht die Leistung einer Maschine. Er erhält eine Bestellung, und eine Bestellung, die eine volle Palette und vier geteilte Kartons benötigt, verlässt das Gebäude erst, wenn beide Hälften dasselbe Tor erreichen.
Warum stagniert eine gemischte Bestellung bei 95 % Auslastung?
Nennen wir es Auftrag Nr. 402. In einem manuellen Gebäude erfolgt die Synchronisierung per Funk. Die Palettenkommissionierung verzögert sich, daher weist der Vorgesetzte die Kommissionierer im Zwischengeschoss an, die Kartonkommissionierung anzuhalten, und beide Hälften erreichen die Laderampe gleichzeitig. Einfache Technik, aber sie funktioniert.
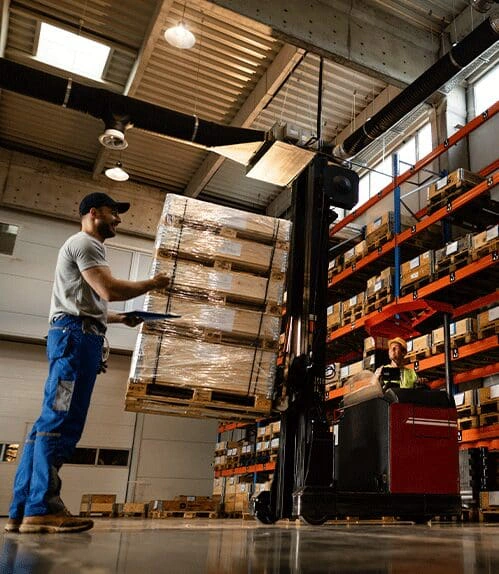
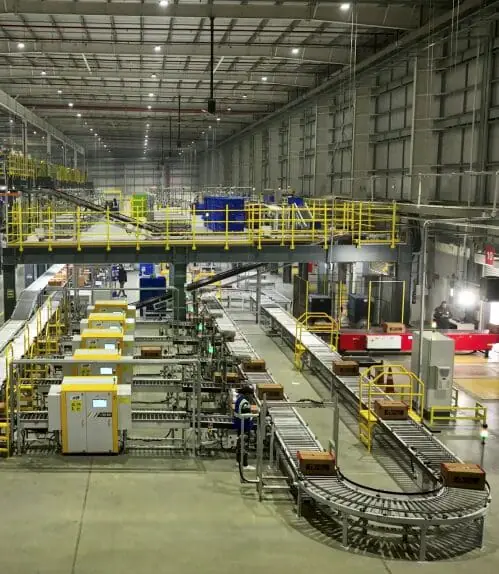
Automatisiert man beide Zonen und optimiert ihre Auslastung, entfällt die Koordination. Die Kartons werden im Ware-zum-Mann-Zyklus abgefertigt, und die Palette wird vom craneabgeladen, ohne dass die Zonen voneinander Kenntnis haben. Die Behälter verbleiben fast eine Stunde im Bereitstellungsbereich. Sobald der Anhänger das Tor erreicht, laufen drei Mitarbeiter zwei Bahnsteige entlang, um eine Bestellung zusammenzustellen.
Die Mathematik der Warteschlangen erklärt, warum sich die Situation im oberen Bereich der Skala verschlimmert. Kingmans Näherung aus dem Jahr 1961 für die Wartezeit in einer Warteschlange mit einem Bediener multipliziert einen Variabilitätsfaktor (die Bedienzeit) mit einem Auslastungsfaktor ρ/(1-ρ). Dieser Faktor beträgt 4 bei 80 % Auslastung, 9 bei 90 % und 19 bei 95 %. Eine Erhöhung der crane von 90 % auf 95 % verdoppelt die erwartete Wartezeit bei fünf zusätzlichen Produktionspunkten. Da es sich um eine Näherung für einen einzelnen Bediener handelt, sollte man sie eher als Kurve denn als Modell für Ihren Standort betrachten: Die Wartezeit steigt steil an, wenn sich die Auslastung 100 % nähert.
Der Engpass verlagert sich zum Dock
Schnellere Kommissionierung ohne Synchronisierung verlagert den Engpass einige Dutzend Meter weiter stromabwärts, wo er vom Dashboard nicht erfasst wird. Ein Bericht von Material Handling 24/7beschreibt dies anschaulich: Kommissionierprozesse erreichen ihre Sollwerte innerhalb weniger Minuten, anschließend verbleiben die Produkte stundenlang am Dock. Der Geschäftsführer von System Logistics, zitiert im selben Artikel, gab an, dass die LKW-Umschlagzeit bei sequenzieller Warenausgabe oft zwei Stunden oder länger beträgt. Der Artikel ergänzt, dass ASRS-Systeme mit Puffern, die Paletten oder Kartons in der richtigen Reihenfolge freigeben, die Umschlagzeit auf bis zu 10 Minuten verkürzt und die Anzahl der Bereitstellungsplätze auf nur noch sechs reduziert haben.
Die Richtung ist entscheidend. Für einen Leser aus dem Finanzbereich schlagen sich die Kosten eines fehlenden Puffers in der Warenausgangssequenz in Lagerfläche, Hafenpersonal, Lkw-Standzeiten und verpassten Annahmeschlusszeiten nieder, und nichts davon taucht in der Auslastungskennzahl auf, die das Projekt gerechtfertigt hat.
Lesen Sie auch: WES vs. WMS vs. WCS: Die wichtigsten Unterschiede verstehen
Drei Möglichkeiten zur Lagerung ausgehender Fracht im Vergleich
| Option | genutzte Bodenfläche | Freigaben in Ladefolge? | Relative Investitionsausgaben | Passt, wenn |
| Bühnenbahnen | Am höchsten, und steigt mit dem Auftragsmix | Nur durch manuelle Suche | Niedrigster | Aufträge mit nur einem Modus, wenige Abflüge, lange Ladefenster |
| Förderband-Stauschleife | Mittel; die Schleifenlänge bestimmt die Kapazität | Ja, innerhalb der Kapazität der Schleife | Mäßig | Koffer und Tragetaschen mit kurzen Verweilzeiten |
| Transportpuffer für Behälter oder Paletten | Niedrigster Wert pro Position, da er die Höhe berücksichtigt | Ja, in der von der Software angeforderten Reihenfolge | Höchste | Gemischte Paletten- und Kistenbestellungen, feste LKW-Abfahrten |
Die günstigste Zeile in der Anschaffung ist die teuerste im Betrieb, sobald der Auftragsmix komplizierter wird.
Wie kann ein ausgehender Sequenzierungspuffer Kommissionierzonen entkoppeln, ohne die Reihenfolge zu verlieren?
Man trennt sie absichtlich und führt sie dann an einem kontrollierten Punkt wieder zusammen. Drei Gestaltungsregeln genügen dafür.
Jede Zone soll mit ihrer eigenen Batchgröße laufen
Palettenentnahme und Kommissionierung haben unterschiedliche Zyklen und unterschiedliche optimale Losgrößen. Werden sie zwangsweise synchronisiert, wird die Geschwindigkeit der schnelleren Zone an die der langsameren angepasst. Jede Zone sollte mit ihrer eigenen Auslastung arbeiten, und die Zeitdifferenz sollte zwischenzeitlich ausgeglichen werden.
Arbeiten im Entstehungsprozess in der Höhe halten
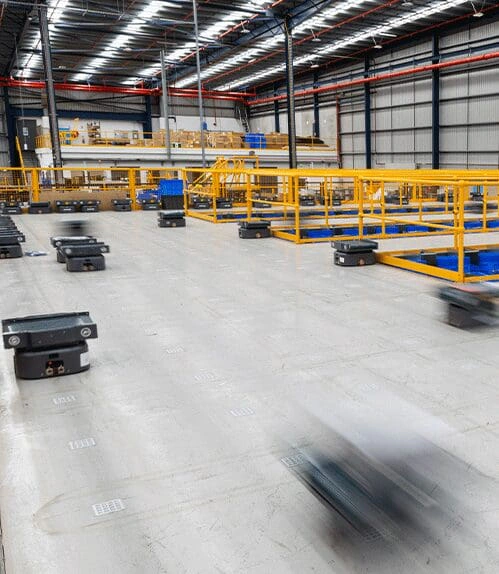
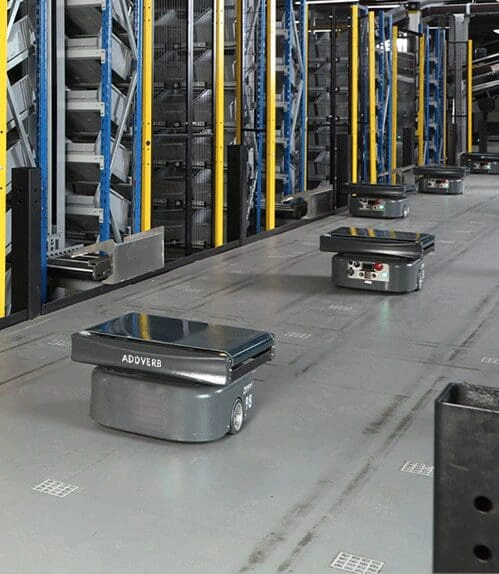
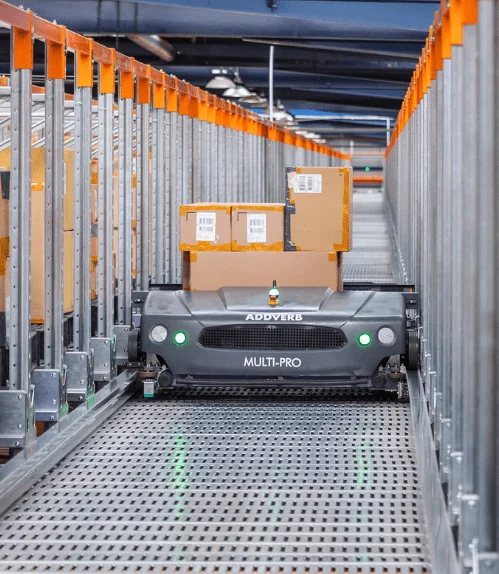
Die Bereitstellungsfläche ist die Fläche, die nicht für die Lagerung oder Kommissionierung genutzt wird. Mehrfach-Behältershuttles, Palettenshuttles oder Förderbänder halten die wartende Hälfte einer Bestellung in Regalen bereit. Addverbvon Quadron Kartonshuttlebeispielsweise lagert Kartons und Behälter bis zu 50 kg doppeltief und kann sie in einer programmierten Reihenfolge entnehmen.
Freigabe in Ladereihenfolge, ausgelöst durch das Dock
Verbinden Sie Ihr Warehouse Execution System (WES) mit Ihrem Dock- oder Yard-Management-System. Sobald ein LKW am Tor eintrifft, gibt der Ausgangssequenzierungspuffer die Fracht in umgekehrter Abladereihenfolge frei – vom letzten Zielort zuerst –, sodass sie direkt in den LKW verladen wird. Im Distributionszentrum von Hindustan Unilever in Chennaiwerden kommissionierte Kisten nach Zielort sortiert und verladen. Dies ermöglicht die Belieferung von 28.000 kleinen Läden innerhalb von 24 Stunden bei einer Kommissionierleistung von 9.500 Artikeln pro Stunde.
Wann ist eine hohe Auslastung noch das richtige Ziel?
Wenn keine weiteren Aufträge zusammengeführt werden müssen, z. B. wenn Ihre Aufträge einheitlich sind (z. B. alle Paletten oder alle Kartons aus einer Zone), keine Wartezeiten für halbe Aufträge entstehen und eine optimale Auslastung jeder Maschine ein sinnvolles Ziel ist, und wenn am Dock freie Kapazitäten vorhanden sind, z. B. bei wenigen Abfahrten pro Tag und langen Ladefenstern, ist die Bereitstellung von Waren auf der Ladefläche kostengünstiger als jede Pufferzone.
Ein Ausgangssequenzierungspuffer verursacht reale Kosten. Lagerplätze für Halbfertigprodukte sind Plätze, die keine verkaufsfähigen Bestände enthalten. Die Freigabelogik erfordert zusätzlichen Softwareaufwand für Spezifikation und Tests. Ein zu kleiner Puffer wird zum neuen Engpass, was schlimmer ist als gar kein Puffer, da es zunächst wie eine Lösung erscheint. Dimensionieren Sie den Puffer anhand Ihres Auftragsprofils und Ihres Versandplans; die Faustregel eines Anbieters berücksichtigt beides nicht.
Welche KPI sollte im Investitionsfall verwendet werden?
Bestellungen werden pro Laderampenstunde versandt. Ihre Kunden spüren das, und es wirkt sich negativ aus, wenn die Lagerfläche voll ist. Ergänzen Sie dies durch zwei unterstützende Maßnahmen: die Verweildauer im Lager für gemischte Bestellungen und die LKW-Abfertigungszeit von der Anlieferung bis zur Abfahrt. Nutzen Sie die Anlagenauslastung als Diagnoseinstrument für Wartung und Kapazitätsplanung und vermeiden Sie es, sie in den Schlagzeilen zu erwähnen.
Häufig gestellte Fragen
Was ist ein ausgehender Sequenzierungspuffer?
Ein Ausgangssequenzpuffer ist ein automatisiertes Lager, das kommissionierte Paletten, Kartons und Behälter zwischen den Kommissionierzonen und der Laderampe zwischenlagert und anschließend in der Reihenfolge der LKW-Beladung freigibt. So kann jede Kommissionierzone in ihrem eigenen Tempo arbeiten, während die Laderampe die vollständigen Aufträge in Ladereihenfolge empfängt. Behälter-Shuttles, Paletten-Shuttles und Förderband-Sammelschleifen können alle als Puffer dienen.
Warum ist ein ausgehender Sequenzierungspuffer wichtig, wenn Maschinen nahezu voll ausgelastet sind?
Ein ausgehender Sequenzierungspuffer ist bei hoher Auslastung wichtig, da die Warteschlangen mit zunehmender Maschinenauslastung stark anwachsen und eine Bestellung erst versendet wird, wenn ihr langsamster Teil die Laderampe erreicht. In Kingmans Warteschlangenmodell von 1961 beträgt der Auslastungsgrad 4 bei 80 %, 9 bei 90 % und 19 bei 95 %. Betrachten Sie ihn eher als eine Form als ein Modell Ihrer Anlage, da es sich um eine Näherung für einen einzelnen Server handelt.
Wie funktioniert ein ausgehender Sequenzierungspuffer in Verbindung mit einem Lagerverwaltungssystem?
Ein Warehouse Execution System (WES) verwaltet den Ladeplan und teilt dem Warenausgangspuffer mit, welche Fracht wann freigegeben werden soll, basierend auf dem am Ladedock bestätigten Anhänger. Der Puffer gibt die Fracht dann in umgekehrter Abladereihenfolge, beginnend mit dem letzten Abladeort, frei, sodass sie direkt in den Anhänger verladen wird. Verbinden Sie das WES mit Ihrem Dock- oder Yard-Management-System, um die Freigabe auszulösen.
Wie groß sollte ein ausgehender Sequenzierungspuffer sein?
Bemessen Sie den Puffer für die Warenausgangssequenzierung anhand Ihrer individuellen Auftragszusammensetzung und des Abfahrtsplans der Lkw, da die Faustregeln der Lieferanten diese Faktoren nicht berücksichtigen. Die Anzahl der benötigten Stellplätze hängt von der Anzahl der wartenden Aufträge, deren Verweildauer und der Anzahl der kurz nacheinander abfahrenden Lkw ab. Ein zu kleiner Puffer wird zum neuen Engpass und ist schlimmer als gar kein Puffer, da er zunächst wie eine Lösung erscheint. In einem Best-Practice-Beispiel, das Material Handling 24/7 im Jahr 2013 veröffentlichte, konnte die Anzahl der Bereitstellungsplätze auf nur noch sechs Palettenstellplätze reduziert werden.
Wann lohnt sich ein ausgehender Sequenzierungspuffer nicht?
Ein ausgehender Sequenzierungspuffer lohnt sich nicht, wenn keine passenden Artikel vorhanden sind: Aufträge sind eindimensional, z. B. alle vollen Paletten oder alle Kartons aus einer Zone, oder es gibt freie Kapazitäten am Ladedock. Bei wenigen Abfahrten pro Tag und langen Ladefenstern ist die Bereitstellung von Waren auf der Ladefläche kostengünstiger als jeder Puffer. Der Puffer belegt außerdem Regalplätze, die für verkaufsfähige Ware geeignet wären, und erfordert die Freigabesoftware zur Spezifizierung und zum Testen.
Welcher KPI zeigt an, ob ein ausgehender Sequenzierungspuffer funktioniert?
Die Anzahl der versendeten Aufträge pro Laderampenstunde sollte als Hauptkennzahl für einen optimalen Versandpuffer verwendet werden, da dies für Ihre Kunden relevant ist und ein volles Bereitstellungslager keinen guten Eindruck macht. Ergänzen Sie diese Kennzahl durch die Verweildauer im Bereitstellungsbereich für gemischte Aufträge und die LKW-Umschlagzeit von der Anlieferung bis zur Abfahrt. Die Anlagenauslastung sollte als Diagnoseinstrument für Wartung und Kapazitätsplanung dienen, nicht als Hauptkennzahl.
Sehen Sie, wo in Ihrem eigenen Gebäude Fracht wartet
Sie sind sich nicht sicher, ob Ihre Laderampe einen Ausgangssequenzierungspuffer benötigt? Senden Sie uns Ihre Auftragszusammensetzung und Ihren Abfahrtsplan für die LKW und sprechen Sie mit einem Addverb Ingenieur darüber, wo die Fracht in Ihrem Gebäude wartet.
Autor: Vinayak Shete