EN ESTA PÁGINA
Se preveía que el mercado mundial de automatización sanitaria alcanzaría los 42.590 millones de dólares en 2024; crecerá aún más hasta los 46.850 millones de dólares en 2025 y se situará en torno a los 110.470 millones de dólares en 2034, con una tasa de crecimiento anual compuesta específica del 6,2% entre 2024 y 2034.

Tecnologías como los sistemas automatizados de almacenamiento y recuperación, los clasificadores robóticos y los robots móviles autónomos impulsan la transformación de las operaciones de almacenamiento y la cadena de suministro que están surgiendo ante la creciente demanda de eficiencia y precisión en el almacenamiento farmacéutico.
En este blog, desvelaremos cómo estas innovaciones están ayudando a las empresas de almacenamiento de productos farmacéuticos y sanitarios a aumentar la eficiencia, reducir los errores y satisfacer la creciente demanda.
Principales desafíos en el almacenamiento de productos farmacéuticos y sanitarios

Escasa visibilidad del inventario: Se produce por un seguimiento inadecuado del inventario en los almacenes farmacéuticos, lo que posteriormente conlleva faltantes o exceso de existencias, causando en última instancia retrasos y desperdicios durante las operaciones de procesamiento.
Almacenamiento en ambientes con temperatura controlada: Mantener la temperatura adecuada es fundamental para garantizar la seguridad y el cumplimiento de las normativas de los productos. Los sistemas de monitoreo ofrecen garantía de integridad y evitan pérdidas costosas e innecesarias.
Vida útil corta y gestión FIFO: El uso eficiente del método FIFO es fundamental para evitar que los productos caducados lleguen al mercado, garantizando la seguridad y la reducción de residuos.
Pedidos pequeños y rapidez eficaz: La demanda de pedidos pequeños y urgentes fomenta el desarrollo de sistemas muy ágiles para una respuesta precisa y rápida a la demanda del cliente.
Sistemas de software obsoletos: Los sistemas tradicionales se centran en la automatización y el seguimiento en tiempo real, lo que reduce la eficiencia. Las soluciones modernas optimizan las operaciones y el cumplimiento normativo, mejorando así la productividad y la eficiencia.
Gestión compleja de SKU: Gestionar diversos SKU es una tarea muy compleja. Los procesos ineficientes de optimización y previsión reducen la precisión y aumentan los cuellos de botella.
Clasificación rápida: Es necesario integrar sistemas de clasificación eficientes para una categorización y orientación rápidas y precisas de los productos, mejorando la velocidad de las operaciones y reduciendo los errores humanos.
Creciente demanda: La creciente demanda de productos farmacéuticos obliga a los almacenes a operar de forma más eficiente y a satisfacer las necesidades de sus clientes con prontitud.
Estas medidas deberían centrarse en mejorar la eficiencia, minimizar los gastos y garantizar la entrega segura de los productos más importantes.
Requisitos comunes de almacenamiento para el sector sanitario

Traslado de materiales en un entorno seguro: Un entorno seguro para el traslado de todos los materiales es fundamental para evitar daños, contaminación o robos. Esto garantiza el correcto transporte de los productos sanitarios tanto dentro del almacén como a sus puntos de venta.
Sistemas de preparación de pedidos eficaces: Un sistema de preparación de pedidos altamente eficiente es fundamental para acelerar el cumplimiento de los pedidos, reducir los errores en la preparación y facilitar la automatización o el escaneo de códigos de barras para garantizar que los productos sanitarios adecuados se seleccionen de forma rápida y precisa para su entrega.
Soluciones de control de temperatura: El control de temperatura es fundamental para la mayoría de los productos farmacéuticos. Es necesario garantizar que los almacenes cuenten con soluciones de almacenamiento y transporte especializadas para realizar su trabajo y mantener los límites de temperatura prescritos para los artículos sensibles, asegurando así su seguridad y eficacia.
Gestión de existencias en tiempo real: Este es un requisito esencial para que la organización pueda planificar en caso de falta de disponibilidad o exceso de existencias en los almacenes, de modo que se disponga de los recursos necesarios para completar los pedidos en cualquier momento utilizando las cantidades correctas.
Cumplimiento de las normas regulatorias: Los almacenes de productos sanitarios y farmacéuticos deben cumplir con estrictas normas regulatorias como las Buenas Prácticas de Distribución (BPD) y las Buenas Prácticas de Fabricación (BPF), que garantizan la seguridad, la calidad y la trazabilidad de los productos. El cumplimiento legal es fundamental, pero la seguridad de los pacientes también lo es.
Solución de clasificación rápida: Los sistemas de clasificación de alto rendimiento son esenciales en los almacenes más concurridos para agrupar rápidamente los productos y enviarlos a su destino final. Esto agiliza las operaciones, minimiza los errores y garantiza el envío puntual de los productos, lo que se traduce en una cadena de suministro más eficaz.
Todas estas condiciones, en conjunto, constituyen la base de una operación eficiente de almacenamiento de productos farmacéuticos y sanitarios, que garantiza la seguridad, el cumplimiento de los plazos y la precisión en la entrega de los productos.
¿Por qué es necesaria la automatización de los almacenes farmacéuticos?
Minimización de errores humanos y mejora de la precisión : La automatización minimiza los errores manuales y, por lo tanto, permite una gestión de pedidos perfecta y evita errores relacionados con las operaciones de almacenamiento en el sector sanitario y farmacéutico
Aumento de la eficacia y la velocidad operativas: Los sistemas automatizados agilizan el proceso de preparación, embalaje y envío de pedidos, lo que permite una entrega más rápida.
Garantizar el cumplimiento y la seguridad: La automatización permite que las normativas se mantengan intactas gracias a la coherencia de los procesos y la documentación, lo que garantiza la calidad del producto y la seguridad de los pacientes.
Mejor rotación de inventario y gestión FIFO: Los sistemas de inventario automatizados realizan un seguimiento del stock en tiempo real para optimizar la rotación, así como la gestión FIFO (primero en entrar, primero en salir), reduciendo el desperdicio y los productos caducados.
Reducción de los costes laborales y de la dependencia de la mano de obra: La automatización de las actividades repetitivas disminuye el trabajo manual en los almacenes, lo que conlleva una reducción de los costes operativos y de la dependencia de la mano de obra.
Mayor eficiencia de almacenamiento: La automatización facilita una mejor utilización del espacio y gestiona adecuadamente las condiciones de almacenamiento de los productos, lo que se traduce en una mejor gestión del almacenamiento y una menor generación de residuos.
Soluciones innovadoras para el almacenamiento en el sector sanitario
Sistemas automatizados de almacenamiento y recuperación (ASRS)
ASRS desarrolla y diseña sistemas de almacenamiento y recuperación de alta densidad, altamente personalizados y eficientes, para el almacenamiento de productos farmacéuticos.
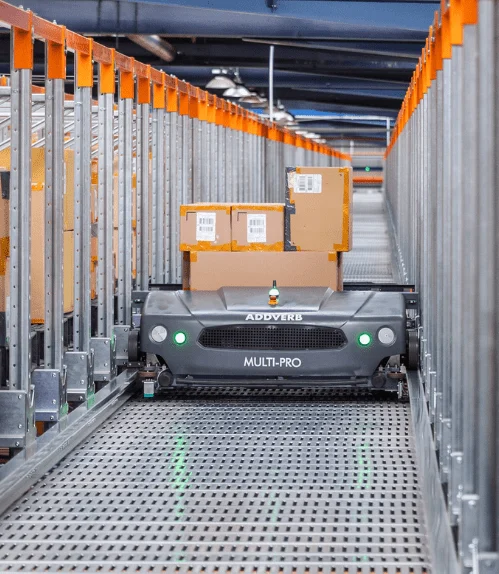
El sistema de transporte multiproceso aumenta significativamente el rendimiento al liberar los carros secundarios para su almacenamiento automatizado.
El Cruiser 360 ofrece un control del espacio de almacenamiento o recuperación totalmente activo y eficiente en cuanto al espacio, con conexión Wi-Fi y una batería de larga duración.
La crane apiladora Skyron ofrece seguimiento de inventario en tiempo real y permite cargas de hasta 1500 kg.
Las aplicaciones sanitarias mejoradas están implementando diversas soluciones en las áreas de almacenamiento, recuperación y gestión de inventario.


Robots móviles para el transporte de materiales.
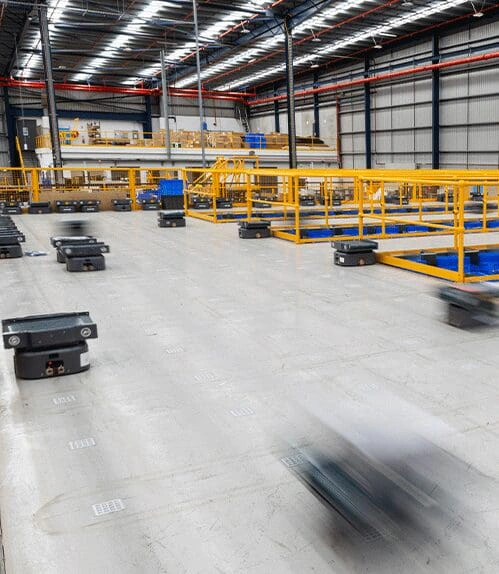
Dynamo, nuestro robot móvil autónomo (robot AMR), permite el transporte de materiales con alta velocidad y eficiencia, reduciendo al mismo tiempo la exposición a daños o contaminación para objetos sensibles en almacenes farmacéuticos.
Gracias a su robusto chasis y a sus fiables sensores LiDAR, resulta más compacto para el desplazamiento seguro y sin contratiempos de materiales pesados y peligrosos.
Utiliza inteligencia artificial y los algoritmos más avanzados para optimizar los pedidos, reduciendo significativamente la intervención humana que suele afectar a la fiabilidad operativa.
Vehículos y cintas transportadoras guiadas por raíles para intralogística
Nuestros de vehículos guiados por raíles (RGV), tantoTravect como las cintas transportadoras, optimizan el movimiento de materiales en un almacén sanitario.
Travect permite el transporte rápido y preciso de palés a velocidades de hasta 3 m/s con una capacidad de carga útil de 1500 kg, minimizando la manipulación manual y la contaminación.
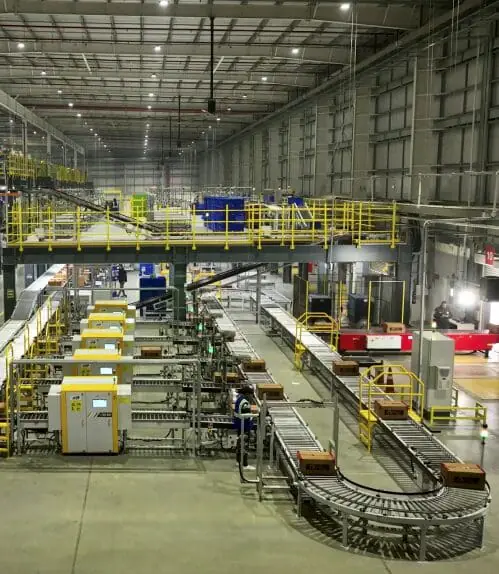
En combinación con nuestras cintas transportadoras de última generación, optimiza la eficiencia y la seguridad en todos los procesos, desde la preparación de pedidos hasta el movimiento y la clasificación de materiales en el entorno de almacenamiento farmacéutico.
Clasificación
Zippy y SortIE son robots de clasificación para almacenes de productos sanitarios y farmacéuticos que aportan automatización y facilitan el cumplimiento de pedidos gracias a su velocidad, precisión y flexibilidad.
Zippy clasifica los SKU a una velocidad significativamente mayor, gracias a un sensor de detección de obstáculos integrado que permite configurar la clasificación de los artículos para distintos destinos. Por lo tanto, su diseño está especialmente pensado para entornos dinámicos.
SortIE es una clasificadora vertical modular que organiza rápidamente los paquetes en un sistema de "colocación en la pared" mediante control de movimiento y un mecanismo de transmisión por correa.

Caso práctico: Sistema de almacenamiento multiprofundo de Par Pharma
Situación: Par Pharma se enfrentó a los desafíos de establecer plataformas de almacenamiento muy limitadas; adoptar la preparación manual de pedidos; la escasez de mano de obra; y la deficiente trazabilidad de sus productos, lo que redujo el interés por alcanzar los niveles deseados de eficiencia, densidad de almacenamiento y visibilidad.
Acción: Mediante la incorporación de un sistema de almacenamiento multiprofundo, la configuración de la manipulación automatizada de materiales combinando la carretilla elevadora, las cintas transportadoras y Cruiser con Crane unidades ASRS Addverb control de Mobinityy la integración del software WCS para el control y los datos en tiempo real.
Resultado: El sistema logró una trazabilidad del 100 % de los productos y la optimización del almacenamiento de 4050 posiciones multiprofundo, mejorando la velocidad, la precisión y la eficiencia operativa.
Conclusión
¿Está listo para optimizar los procesos de su almacén de productos farmacéuticos o sanitarios? ¿ A qué espera? Contacte con Addverb hoy mismo para descubrir cómo nuestra automatización de vanguardia puede revolucionar los procesos de almacenamiento, maximizar la eficiencia y realizar el seguimiento del inventario en tiempo real en su almacén.

Preguntas frecuentes
¿Cuáles son los principales desafíos en el almacenamiento farmacéutico?
Mantener el control de la temperatura, la precisión del inventario, el manejo de productos con una vida útil corta y la gestión de diversas referencias de productos (SKU).
¿Cómo mejora la automatización la gestión de inventario?
Ofrece seguimiento en tiempo real, control preciso del stock y cumplimiento eficiente de los pedidos.
¿Cuál es el papel de los sistemas automatizados de almacenamiento y recuperación (ASRS) en el almacenamiento farmacéutico?
Los ASRS optimizan el almacenamiento y la recuperación, mejorando la utilización del espacio y el acceso a los productos.
¿Cómo ayuda la automatización al almacenamiento de productos sensibles a la temperatura en los almacenes farmacéuticos?
Garantiza la monitorización y el control continuos de las condiciones de almacenamiento para mantener la integridad del producto.
¿Qué ventajas aporta la automatización a la gestión de SKU?
Optimiza el almacenamiento y la recuperación, reduciendo errores y mejorando la precisión de los pedidos.