EN ESTA PÁGINA
Se prevé que el mercado de la automatización en la industria química y petroquímica experimente un crecimiento significativo, ya que se estima que crecerá a una tasa de crecimiento anual compuesta (CAGR) desde el año 2023 hasta el año 2032.
¿Está su almacén de productos químicos preparado para el futuro?
Si bien el almacenamiento de productos químicos requiere rigor en materia de seguridad, precisión y eficiencia, también plantea desafíos únicos. Estos desafíos incluyen la gestión de materiales peligrosos y el cumplimiento de normativas estrictas.
¿Y si la automatización y las soluciones innovadoras fueran la respuesta a estos problemas? En este blog, descubra los principales desafíos en el almacenamiento de productos químicos y cómo la automatización puede revolucionar la industria.
Principales desafíos en el almacenamiento de productos químicos y petroquímicos
Manejo de materiales peligrosos y protocolos de seguridad
Para la manipulación de posibles productos químicos peligrosos, es necesario adoptar medidas de seguridad eficaces mediante la contención, la ventilación y los planes de respuesta ante emergencias.
Intralogística compleja y reglas de apilamiento
Los productos químicos almacenados requieren sistemas de almacenamiento sofisticados y una gestión intralogística eficaz debido a sus normativas de seguridad y condiciones de almacenamiento específicas. La mejora de la automatización y los sistemas de seguimiento avanzados contribuirían a ello, permitiendo operaciones de almacenamiento seguras.
Incapacidad para manejar una gran cantidad de productos
La incapacidad del personal cualificado para gestionar referencias de productos químicos disímiles y complejas genera ineficiencia que puede suponer un riesgo para la seguridad. La experiencia es fundamental para una gestión eficiente y el cumplimiento de la normativa.
Cumplimiento de las normas reglamentarias y de seguridad
De hecho, es el almacén el que deberá cumplir con las estrictas normativas locales e internacionales que rigen la manipulación, el etiquetado y el almacenamiento de productos químicos. El incumplimiento conllevaría multas y acciones legales, además de otras consecuencias como el daño a la reputación.
Requisitos comunes de almacenamiento para productos químicos y petroquímicos
Seguridad de los sistemas de almacenamiento
Las estanterías ignífugas y las zonas separadas garantizan un almacenamiento seguro y conforme a la normativa de los productos químicos peligrosos, evitando fugas y contaminación cruzada.
Soluciones precisas para el movimiento de materiales
Se requieren sistemas automatizados y equipos especializados para el manejo preciso de productos químicos de importación y exportación. Esto reduce tanto el riesgo como el error humano en la manipulación de estos productos químicos.
Software sofisticado para el monitoreo del inventario de existencias y el mantenimiento de la normativa
Los programas WMS y ERP ayudan en la toma de inventario, la regulación y la optimización de los procesos de almacén, ya que contribuyen en tiempo real a la seguridad y la eficiencia.
En 2024, se proyectaba que el tamaño del mercado global de software ERP alcanzaría los 64.830 millones de dólares y que experimentaría una tasa de crecimiento anual compuesta (TCAC) del 11,7% entre 2025 y 2030.
Optimización del almacenamiento de productos químicos con soluciones de automatización
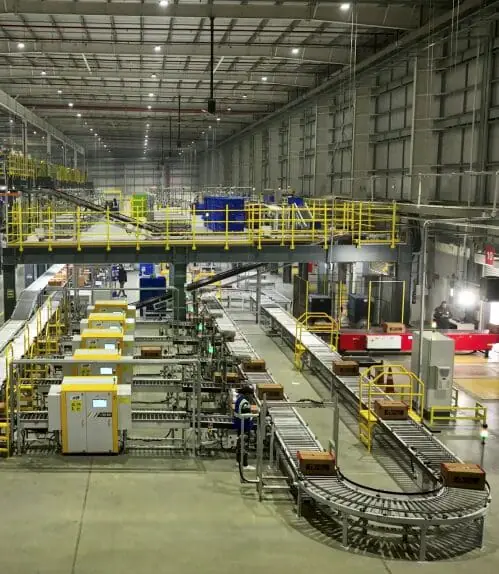
Soluciones avanzadas de sistemas automatizados de almacenamiento y recuperación (ASRS) para el almacenamiento y la recuperación eficientes de productos químicos
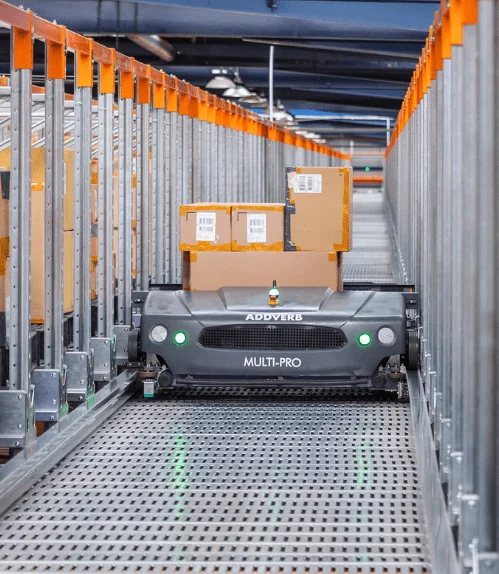
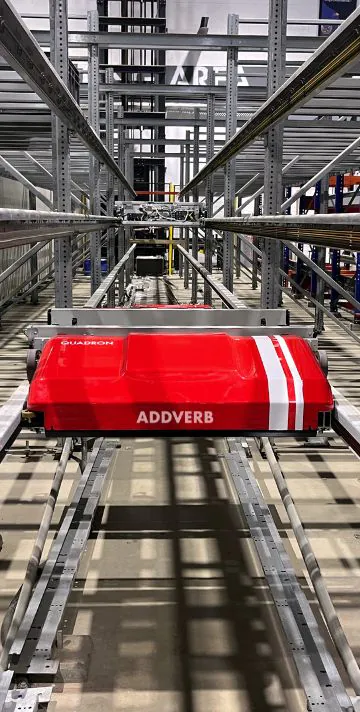
Los sistemas ASRS son sistemas de almacenamiento y recuperación de alta densidad diseñados a medida para el almacenamiento de productos químicos. El sistema multipro-shuttle aumenta considerablemente el rendimiento al automatizar el almacenamiento y la recuperación de los artículos.
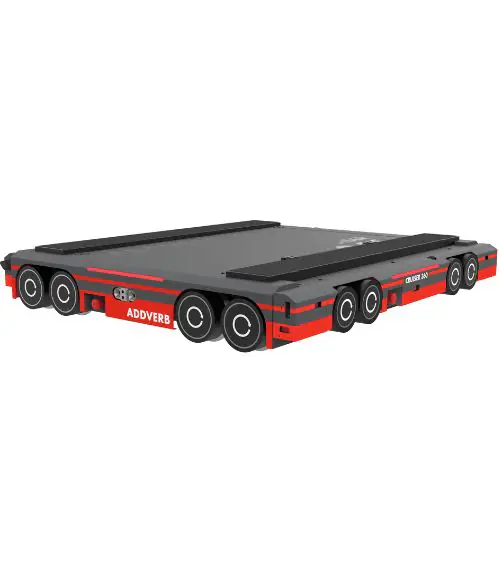
Por otro lado, el sistema de transporte de palés Cruiser 360 almacena los palés de forma segura y compacta, lo que permite realizar un seguimiento del inventario en tiempo real a través de Wi-Fi
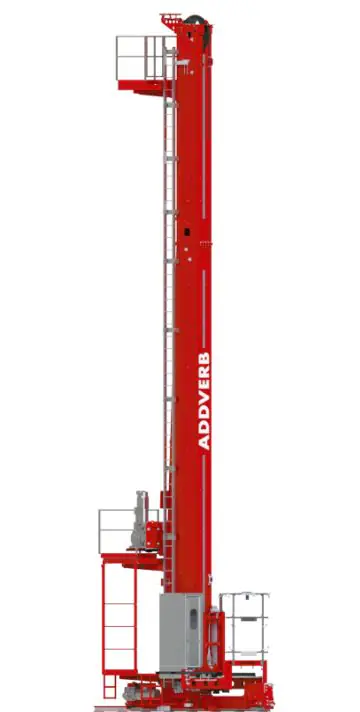
La crane apiladora Skyron es capaz, en general, de manipular cargas de hasta 1500 kg sin comprometer la correcta utilización del espacio de almacenamiento ni la monitorización continua de los niveles de inventario.
Este tipo de soluciones marcarían la diferencia en la optimización del espacio, la seguridad y la gestión de inventarios en un almacén de productos químicos.
Optimización del movimiento de materiales mediante robots móviles autónomos
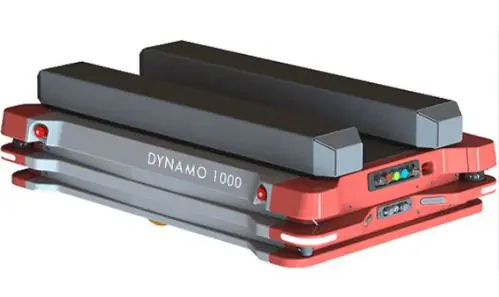
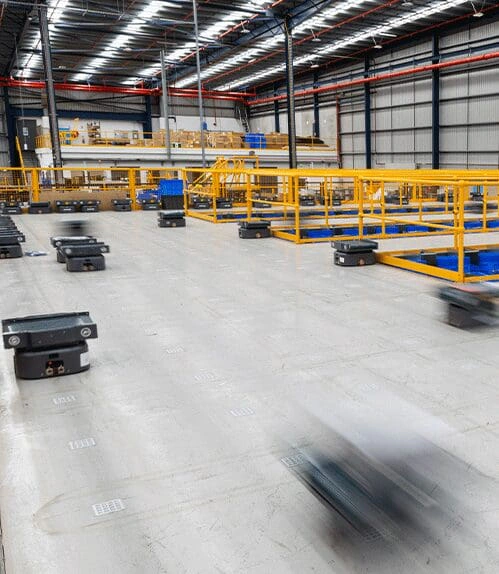
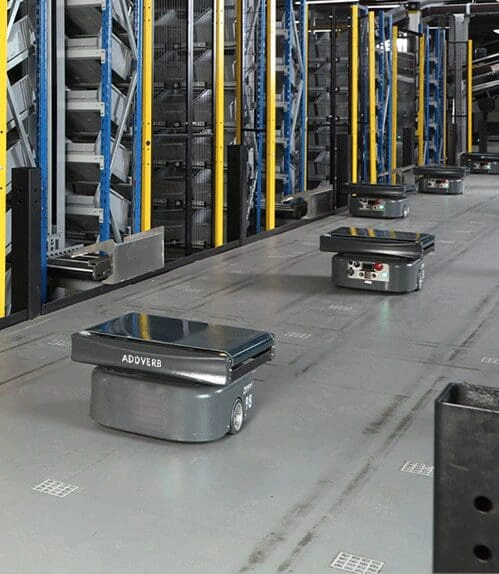
Dynamo es el robot móvil autónomo (AMR) más versátil, diseñado específicamente para optimizar el movimiento de materiales en almacenes de productos químicos.
El robusto chasis de Dynamo, sus fiables sensores LiDAR y su diseño compacto permiten Dynamo se desplace con destreza por entornos de almacén muy complejos mientras transporta productos químicos peligrosos.
En el Dynamose han incorporado algoritmos avanzados e inteligencia artificial, lo que permite automatizar por completo el movimiento de productos químicos, reduciendo así el error humano y mejorando la velocidad de cumplimiento de los pedidos, al tiempo que se mantienen los estándares de seguridad para el transporte puntual de los materiales críticos.
Optimización de la eficiencia del software en el almacenamiento de productos químicos con Optimus
Optimus, WMS de Addverb es una excelente solución diseñada específicamente para facilitar todas las operaciones de almacenamiento de productos químicos. Permite un movimiento fluido dentro del almacén, tanto para la entrada como para la salida de productos químicos peligrosos, optimizando el uso de todos los recursos y el flujo de materiales.
En resumen, ayuda a controlar el inventario en tiempo real, mejora la visibilidad de los niveles de existencias y contribuye a evitar la falta de existencias o el exceso de existencias.
¿Por qué es necesaria la automatización en la industria química y petroquímica?
Mejoras en el cumplimiento de la seguridad: Gracias a su capacidad de monitorización en tiempo real, esta función también podría ayudar a garantizar que los sistemas de monitorización se mantengan dentro de los límites reglamentarios durante un período de tiempo determinado, además de permitir una respuesta rápida en caso de emergencias.
Minimizar el error humano, maximizar la eficiencia operativa y mejorar la seguridad de los procesos: Esto limitaría los efectos del error humano en relación con los productos químicos y permitiría su correcto almacenamiento y recuperación. La realización de procesos con rapidez y seguridad garantizará la productividad, reducirá el tiempo de inactividad y, en última instancia, aumentará la eficiencia operativa general.
Mayor trazabilidad y control de inventario: Los niveles y movimientos de inventario en tiempo real contribuyen a automatizar la gestión de inventarios con mayor precisión. Una mejor trazabilidad, menos roturas de stock, menor cumplimiento normativo y un mejor manejo de materiales peligrosos son algunas de las ventajas de una automatización integral.
Caso práctico: Wooster Brush Company
Situación: Wooster Brush Company – una empresa con un proceso manual de selección de papel que enfrentaba ineficiencias, con operaciones que derivaban en errores de cumplimiento y prácticas laborales inseguras.
Objetivo: WBC buscaba optimizar el flujo de materiales, agilizar el cumplimiento de pedidos, aumentar el rendimiento y mejorar la seguridad y la precisión en sus almacenes.
Acción: Con Addverb, WBC desarrolló su solución actual con 13 robots móviles autónomos utilizados para actividades de preparación y paletización, junto con el apilamiento y desapilado automatizado de palets, todo coordinado por Addverbsistema de gestión de flotas de
Resultado: La solución aumentó la productividad y redujo el trabajo manual, ya que minimizó los riesgos de seguridad y mejoró la precisión de los pedidos, lo que proporcionó mayor eficiencia y satisfacción del cliente.
Reflexiones finales
Los retos del almacenamiento de productos químicos, a saber, la seguridad y el cumplimiento normativo, la eficiencia y la gestión de inventarios, requieren automatización.
Mediante robots autónomos y software inteligente de vanguardia, Addverb ha sido pionera en soluciones avanzadas para optimizar las operaciones, utilizando métodos de manipulación de materiales que reducen el error humano.
Visite Addverb para obtener más información sobre cómo incorporar tecnología de punta a su almacén y lograr que sea más productivo, seguro y eficiente en el futuro.