EN ESTA PÁGINA
Un denominador común entre las empresas más exitosas de hoy en día es su fuerte inversión en robots para almacenes. Esta inversión se realiza principalmente para abordar un problema que existe desde hace mucho tiempo: la ineficiencia.
Este rápido crecimiento pone de manifiesto el veloz avance de la automatización de almacenes, impulsada por la creciente eficiencia que ofrecen estos robots en las operaciones de almacenamiento. La eficiencia operativa en el sector del almacenamiento se refiere a lograr la máxima rentabilidad minimizando el desperdicio de tiempo y recursos.
Desde el aumento de los costes laborales hasta el auge del comercio electrónico, existen numerosas razones por las que las empresas están optando por la automatización. McKinsey, en sus informes, afirma que la automatización puede reducir los costes de almacenamiento hasta en un 30 %.

Tipos de robots en almacenes
Aquí tienes una lista de los principales tipos de robots que encontrarás en los almacenes modernos:
Sistemas automatizados de almacenamiento y recuperación (AS/RS)
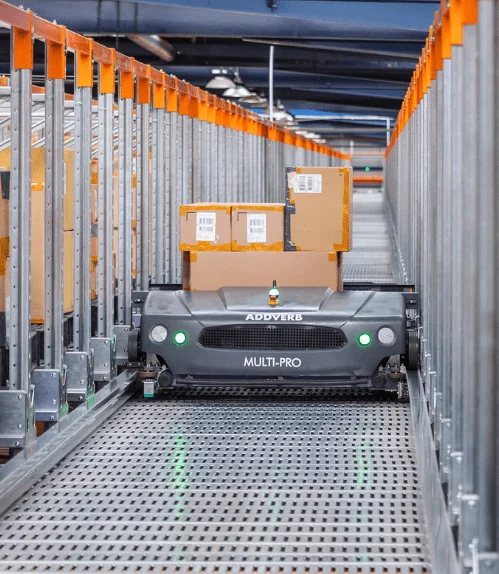
Los sistemas AS/RS están diseñados para almacenar y recuperar mercancías automáticamente, sin necesidad de carretillas elevadoras ni de subir a ellas manualmente. Los almacenes modernos utilizan sistemas avanzados como crane , transportadores de palés, transportadores de cajas, transportadores madre-hijo y transportadores de palés de cuatro vías para recuperar artículos rápidamente, incluso en espacios verticales de difícil acceso. Estas tecnologías agilizan la recuperación, reducen errores y daños en los productos, y optimizan el uso del almacenamiento vertical para maximizar la capacidad del almacén.
AGV y AMR (Robots Móviles)
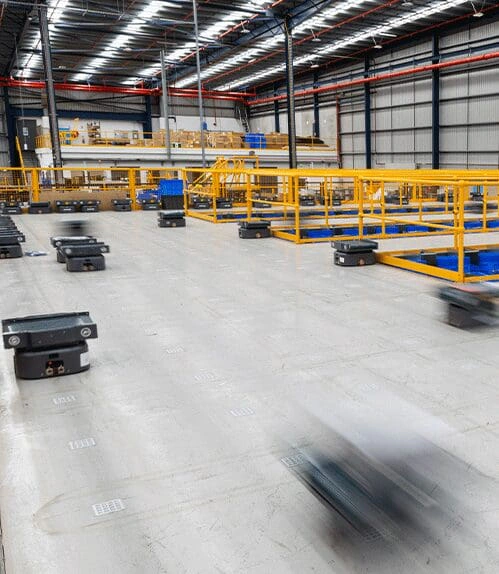
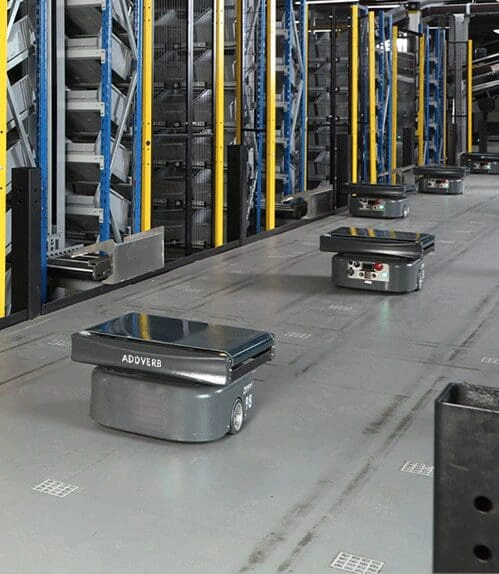
Los vehículos guiados automáticamente (AGV) siguen rutas predeterminadas, similares a los trenes de almacén. los robots móviles autónomos (AMR)son un poco más avanzados. Utilizan sensores y mapas para determinar la mejor manera de desplazarse por el suelo. Estos robots planifican dinámicamente sus rutas en tiempo real para evitar obstáculos y toman decisiones inteligentes en entornos donde las rutas de recogida no son fijas ni están predefinidas.
Robots de clasificación
Los robots de clasificación están diseñados para identificar, clasificar y organizar de forma rápida y precisa diferentes paquetes según diversos criterios, como el tamaño, la ubicación o la prioridad de entrega. Se han convertido en una solución indispensable para los centros de comercio electrónico, donde la gestión rápida y precisa de los pedidos es fundamental. Están diseñados para adaptarse a las demandas cambiantes de las diferentes operaciones. Existen principalmente dos tipos: los robots de clasificación vertical, que gestionan los paquetes mediante cintas transportadoras verticales, y los clasificadores robóticos, que utilizan brazos y sistemas de visión para una clasificación flexible.
Sistema de Picking
La introducción de los preparación de pedidos guiada por luz y horizontalusaautomatización ha transformado las operaciones de los equipos en los almacenes. La preparación de pedidos guiada por luz orienta visualmente a los empleados mediante indicadores luminosos en las ubicaciones de almacenamiento clave, agilizando la preparación de pedidos al señalar claramente dónde se encuentran los artículos. Estos sistemas garantizan menos distracciones, menos errores y una incorporación más rápida del nuevo personal.
Robots colaborativos (cobots)
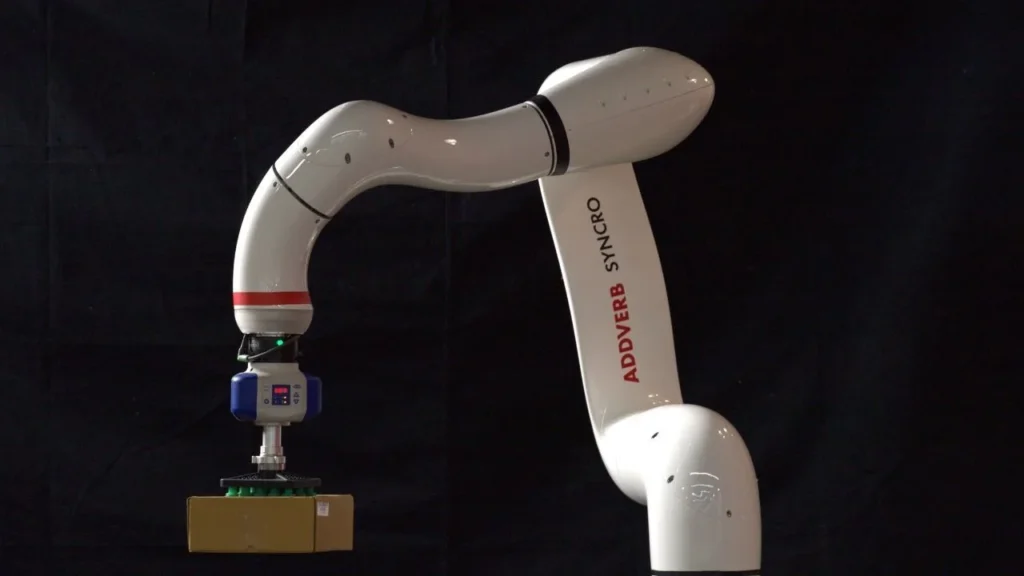
A diferencia de muchos robots industriales convencionales programados para operar de forma aislada, los robots colaborativos (cobots) están diseñados para compartir el espacio de trabajo de forma segura con los operarios humanos. Facilitan y hacen más seguras las tareas cotidianas más exigentes, como el embalaje o la asistencia en la línea de montaje. Esta característica los convierte en la opción ideal para entornos donde personas y máquinas comparten el mismo espacio.
Funciones principales de los robots en los almacenes
Comprueba estas funciones para comprender qué hacen realmente estos robots cada día.
Movimiento de materiales inteligentes
Los robots en los almacenes controlan con precisión el almacenamiento y el movimiento de mercancías, reduciendo los errores manuales y garantizando que los niveles de existencias se mantengan siempre actualizados. Esto minimiza riesgos como la falta de existencias o el almacenamiento excesivo.
Clasificación y gestión eficiente de pedidos
Los robots en los almacenes son un poderoso aliado para agilizar todo el proceso de preparación de pedidos, desde la localización de los artículos en el almacén hasta su embalaje y envío. Garantizan una clasificación y preparación de pedidos rápida y precisa, reducen el trabajo manual y ahorran mucho tiempo durante todo el proceso de entrega.
Almacenamiento y recuperación

Los robots del almacén almacenan y recuperan las mercancías de forma eficiente, optimizando el espacio vertical y reduciendo significativamente los errores de selección.
Mayor visibilidad
Los robots incorporan sistemas de seguimiento que mejoran la visibilidad sobre la ubicación y el movimiento de cada artículo. Estos sistemas resultan ventajosos para industrias complejas sujetas a estrictas normativas de cumplimiento, ya que facilitan la auditoría de productos y permiten su retirada inmediata del mercado.
Control de calidad exhaustivo
Los sensores inteligentes presentes en los robots de los almacenes supervisan rápidamente la calidad del producto en cada etapa del proceso. Estas funciones inteligentes permiten identificar con mayor rapidez artículos defectuosos, etiquetado incorrecto y otras discrepancias, incluso antes de que los productos pasen a la etapa de empaquetado. Esta atención minuciosa garantiza el mantenimiento de altos estándares y, además, ayuda a aumentar la productividad al evitar retrasos y retrabajos.
Ventajas de los robots en los almacenes
Estas ventajas son todas las razones por las que las empresas están apostando fuerte por los robots en los almacenes.
Sin descansos ni tiempo de inactividad
Los robots en los almacenes trabajan sin parar. Este flujo de trabajo constante mejora la velocidad de procesamiento de pedidos, lo que resulta muy beneficioso durante períodos de mucha actividad como el Black Friday o las rebajas navideñas.
Maximiza la seguridad en el lugar de trabajo
Los robots en los almacenes reducen los riesgos de lesiones laborales al realizar trabajos que requieren esfuerzo físico, como levantar objetos pesados o trabajar en temperaturas extremas. La implementación de estas medidas mejora la seguridad en el lugar de trabajo y simplifica el cumplimiento de las normas de seguridad y salud.
Mayor precisión
Los robots son expertos en realizar tareas repetitivas con precisión. La automatización de almacenes ha minimizado los errores humanos en diversas actividades, desde la selección y clasificación hasta el etiquetado y el embalaje. Esta reducción de errores se traduce en menos devoluciones, mayor satisfacción del cliente y menores pérdidas.
Uso estratégico de los recursos
Los robots pueden moverse con facilidad por pasillos estrechos y acceder a estanterías altas, algo que resulta difícil para los trabajadores humanos, ya que les cuesta hacerlo de forma segura y eficiente. Esto permite que los almacenes aprovechen al máximo cada metro cuadrado, almacenando más mercancía sin sacrificar la velocidad ni la seguridad.
Flexible y versátil
Los robots en los almacenes se adaptan rápidamente a los cambios, se reprograman y se escalan para satisfacer las necesidades cambiantes del entorno empresarial en constante evolución. Esta flexibilidad los convierte en una inversión inteligente a largo plazo para las empresas que buscan mantenerse en el mercado sin tener que lidiar con la complejidad de actualizar continuamente su infraestructura.
Caso de éxito: ITC y Addverb
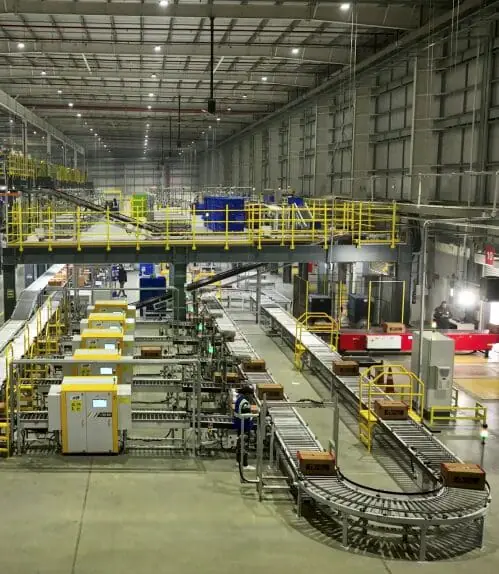
Los ejemplos y resultados reales ofrecen una visión mucho más clara del impacto de los robots en almacenes en la industria. ITC se asoció con Addverb para modernizar su planta de almacenamiento de alta densidad utilizando sistemas de transporte automatizados (Mother-Child Shuttles). La instalación ahora abarca cuatro niveles (G+4) con 3440 posiciones para palés, con el apoyo de 11 transportadores principales y 10 transportadores secundarios. La automatización proporcionó resultados y aumentó el rendimiento de entrada a 135 palés por hora y el de salida a 160 palés por hora. ITC eliminó la necesidad de middleware y simplificó significativamente su mantenimiento mediante la integración de SAP EWM, WMS y PLC.
Estos indicadores clave de rendimiento (KPI) reflejan cómo la robótica y la automatización inteligente pueden ofrecer una eficiencia operativa eficaz, especialmente en almacenes de gran tamaño.
Conclusión
En conclusión, no sería exagerado afirmar que los robots en los almacenes han redefinido la industria, destacándose como una de las mayores maravillas tecnológicas de nuestro tiempo. Según un pronóstico de Fortune Business Insights, el mercado global de robótica para almacenes alcanzó un valor de 5.820 millones de dólares en 2024 y se proyecta que llegue a los 17.980 millones de dólares en 2032, con una tasa de crecimiento anual compuesta (TCAC) del 15,6%. Desde robots de clasificación y cobots hasta robots móviles, estos sistemas automatizados han llevado la eficiencia a niveles impresionantes. A medida que la tecnología evoluciona, las empresas deberán adoptar la robótica en sus operaciones para mantenerse ágiles, competitivas y a la vanguardia en este entorno en constante cambio.
Empresas como Addverbversátiles e inteligentes soluciones robóticas, lideran este cambio. Impulse la productividad de su negocio y dé el salto al futuro de la automatización asociándose hoy mismo con Addverb .