EN ESTA PÁGINA
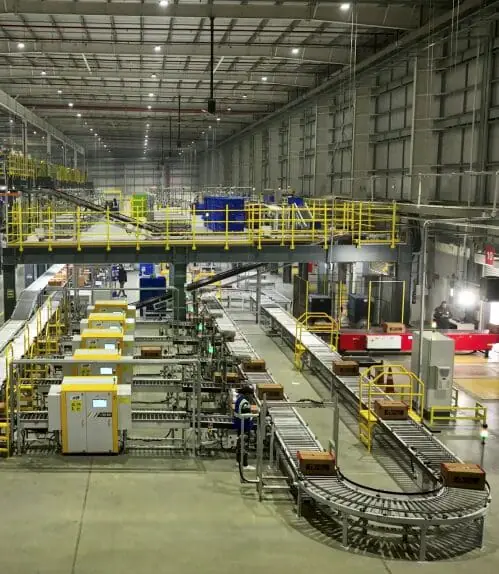
El informe de puesta en marcha de sus sistemas de almacén automatizados es excelente. cranepara palets funcionan a casi el 95 % de su capacidad y las estaciones de preparación de pedidos procesan cientos de líneas de pedidos por hora. Todos los indicadores de la sala de control están en verde. Luego, usted se dirige a la zona de salida y encuentra contenedores de cajas estacionados junto a un espacio vacío para palets, esperando el palet de gran altura que pertenece al mismo pedido.
El sistema de preparación de pedidos funciona correctamente. El problema radica en la sincronización, y esta falla se agrava cuanto más cerca esté cada máquina de su capacidad máxima. Un búfer de secuenciación de salida es un sistema de almacenamiento automatizado que guarda los palés y contenedores preparados entre las zonas de preparación y el muelle de carga, y luego los libera en el orden en que debe cargarse el remolque.
Veamos por qué la utilización no es el indicador adecuado para justificar la inversión de capital, qué dicen los cálculos de colas y cómo presupuestar el búfer de secuenciación de salida.
Conclusiones clave
- La utilización mide cada máquina individualmente. El despacho depende del momento en que la producción de dos máquinas debe coincidir.
- En la aproximación de colas de Kingman, el término de utilización es 4 al 80%, 9 al 90% y 19 al 95%.
- La preparación en el suelo convierte esa espera en pérdida de espacio y tiempo de transporte. Un informe comercial de manejo de materiales 24/7 indica que la rotación de camiones en el suelo suele ser de dos horas o más, en comparación con tan solo 10 minutos con un sistema de almacenamiento y recuperación automatizado (ASRS).
- Coloque el búfer de secuenciación de salida y su lógica de liberación en la misma línea de gastos de capital que los recolectores.
- Evalúe la inversión en función de los pedidos enviados por hora de muelle.
¿Por qué la utilización es el indicador que vende automatización?
Porque es la cifra más fácil de justificar en un comité de inversiones. Una crane, un sistema de transporte o una estación de preparación de mercancías cuesta dinero cada hora, se mueva o no, por lo que el tiempo de inactividad parece un desperdicio y la utilización, un retorno. Los paneles de control lo muestran y el sistema de control de almacén (WCS) lo reporta sin necesidad de instrumentación adicional. El problema es que cada cifra describe una sola máquina. Su cliente no recibe la producción de una máquina. Recibe un pedido, y un pedido que requiere una paleta completa y cuatro cajas divididas sale del edificio solo cuando ambas mitades llegan a la misma puerta.
¿Por qué un pedido mixto se estanca al alcanzar el 95% de utilización?
Llamémoslo Pedido n.° 402. En un edificio con almacén manual, la sincronización se realiza mediante una llamada por radio. La recogida de palés se retrasa, así que el supervisor le indica al personal del entrepiso que retenga las cajas, y ambas partes llegan al muelle al mismo tiempo. Es una solución sencilla, pero funciona.
Automatice ambas zonas, configure cada una para que utilice su máximo rendimiento y la coordinación desaparecerá. Las cajas se procesan en el ciclo de preparación de pedidos y el palé baja con la crane, sin que ninguna zona tenga conocimiento de la otra. Los contenedores permanecen en la zona de preparación durante casi una hora. Cuando el remolque llega a la puerta, tres personas recorren dos andenes para preparar un pedido.
Las matemáticas de la cola explican por qué la situación empeora cerca del límite superior. La aproximación de Kingman de 1961 para el tiempo de espera en una cola de un solo servidor multiplica un término de variabilidad, el tiempo de servicio y un término de utilización, ρ/(1-ρ). Este término es 4 con una utilización del 80%, 9 con el 90% y 19 con el 95%. Mover una crane del 90% al 95% duplica aproximadamente la cola esperada para obtener cinco puntos de producción adicionales. Se trata de una aproximación para un solo servidor, por lo que debe interpretarse como una representación gráfica, no como un modelo exacto de su sitio: el tiempo de espera aumenta drásticamente a medida que la utilización se acerca al 100%.
El cuello de botella se traslada al muelle
La preparación de pedidos más rápida sin sincronización traslada la restricción unas decenas de metros más adelante, donde el panel de control no la registra. Un informe de Material Handling 24/7 lo describió claramente: los procesos de preparación de pedidos se ejecutan con una precisión de minutos respecto a sus estándares, y luego el producto permanece en el muelle, a veces durante horas. El director ejecutivo de System Logistics, citado en el mismo artículo, afirmó que la rotación de camiones con la secuenciación en planta suele ser de dos horas o más. El artículo añade que los sistemas de almacenamiento automatizado (ASRS) que liberan palés o cajas en orden han reducido la rotación a tan solo 10 minutos, y el área de preparación se ha reducido a tan solo seis ubicaciones de palés.
Lo que importa es la dirección. Para un lector experto en finanzas, el costo de la falta de un área de amortiguación se traduce en espacio físico, mano de obra en los muelles, demoras de camiones y retrasos en los cortes de entrega, y nada de esto aparece en la cifra de utilización que justificó el proyecto.
Lea también: WES vs WMS vs WCS: entendiendo las diferencias clave
Tres formas de almacenar mercancías de salida, comparadas
| Opción | Superficie del suelo utilizada | ¿Liberaciones en secuencia de carga? | Gastos de capital relativos | Encaja cuando |
| carriles de preparación del piso | El más alto, y crece con la mezcla de pedidos | Solo mediante búsqueda manual | Más bajo | Pedidos de un solo modo, pocas salidas, largos periodos de carga |
| Bucle de acumulación de la cinta transportadora | Moderado; la longitud del bucle determina la capacidad | Sí, dentro de la capacidad del circuito | Moderado | Estuches y bolsas con tiempos de permanencia cortos |
| Amortiguador de transporte de contenedores o paletas | El más bajo por posición, porque utiliza la altura | Sí, en cualquier orden que lo solicite el software | Máximo | Pedidos mixtos de palés y cajas, salidas de remolques con horario fijo |
La fila más barata de comprar es la más cara de gestionar una vez que la combinación de pedidos se complica.
¿Cómo se pueden desacoplar las zonas de recogida sin perder el pedido?
Sepárelos a propósito y luego vuelva a unirlos en un punto controlado. Tres reglas de diseño lo hacen posible.
Deje que cada zona se ejecute con su propio tamaño de lote
La recuperación de palés y la preparación de pedidos tienen ciclos y tamaños de lote ideales diferentes. Si se fuerzan a funcionar al mismo ritmo, la zona más rápida se adapta a la velocidad de la más lenta. Deje que cada una funcione a su propia densidad y permita que la diferencia de tiempo se resuelva en algún punto.
Mantener el trabajo en progreso en altura
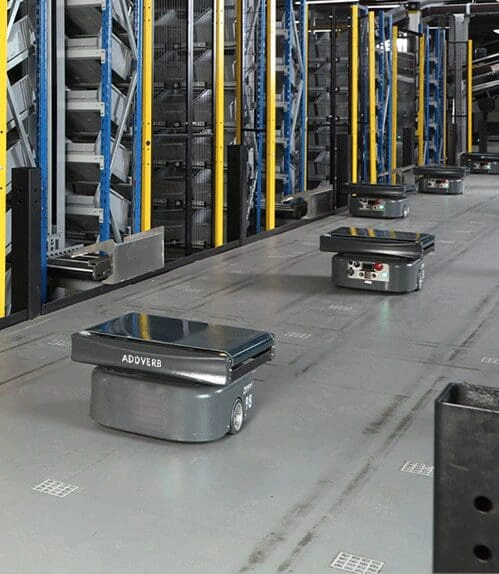
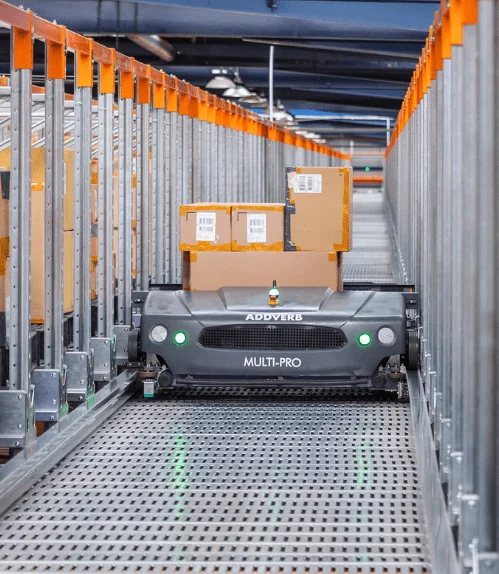
El área de preparación es aquella donde no se almacenan ni se recogen los productos. Los transportadores de contenedores de varias profundidades, los transportadores de palés o los bucles transportadores mantienen la mitad de un pedido en espera en las estanterías. Addverbde Quadron El transportador de cajas, por ejemplo, almacena cajas y contenedores de hasta 50 kg en doble profundidad y puede recuperarlos en una secuencia programada.
Liberación en orden de carga, activada por el muelle
Conecte el sistema de ejecución de almacén (WES) a su sistema de gestión de muelle o patio. Cuando se confirma la llegada de un remolque a la puerta, el sistema de almacenamiento libera la mercancía en orden inverso, comenzando por la última parada, para que entre directamente en el remolque. En el centro de distribución de Hindustan Unilever en Chennai, las cajas preparadas se secuencian y cargan según su destino, lo que permite realizar entregas a 28 000 tiendas kirana en 24 horas, con una tasa de preparación de pedidos de 9500 unidades por hora.
¿Cuándo sigue siendo la alta utilización el objetivo adecuado?
Cuando no hay nada que emparejar. Si sus pedidos son de un solo modo (todos palés completos o todas las cajas de una zona), ningún pedido parcial espera a otro, y hacer funcionar cada máquina al máximo es un objetivo sensato. Si el muelle tiene margen de maniobra, con pocas salidas al día y amplios periodos de carga, la preparación en planta es más económica que cualquier sistema de almacenamiento intermedio.
El búfer tiene costes reales. Los espacios en estantería que contienen productos en proceso no contienen existencias vendibles. La lógica de liberación implica más software que especificar y probar. Un búfer insuficiente se convierte en el nuevo cuello de botella, lo cual es peor que no tener búfer, ya que aparenta ser una solución. Calcúlelo según su propio perfil de pedidos y calendario de salidas; la regla general de un proveedor no tiene en cuenta ninguno de estos factores.
¿Qué KPI debería utilizar el caso de inversión?
Los pedidos se despachan por hora de muelle. El cliente lo nota, y la situación no pinta bien cuando la zona de preparación está llena. Combínelo con dos medidas de apoyo: el tiempo de espera en la zona de preparación para pedidos mixtos y el tiempo de rotación de los camiones desde que entran hasta que salen. Utilice la utilización del equipo como herramienta de diagnóstico para el mantenimiento y la planificación de la capacidad, y no la ponga en el titular.
Autor: Vinayak Shete