EN ESTA PÁGINA
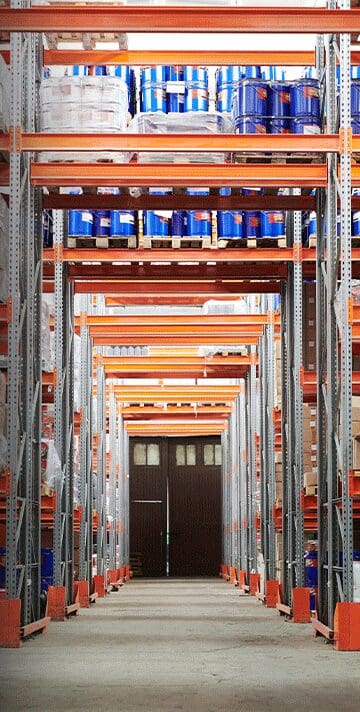
El almacenamiento de productos químicos conlleva un riesgo inherente de reacciones químicas, fugas, incendios y explosiones. El uso indebido de estos productos puede tener consecuencias catastróficas, como la interrupción de la cadena de suministro, daños ambientales y lesiones a los trabajadores. Para reducir estos riesgos, se requieren soluciones de almacenamiento especializadas.
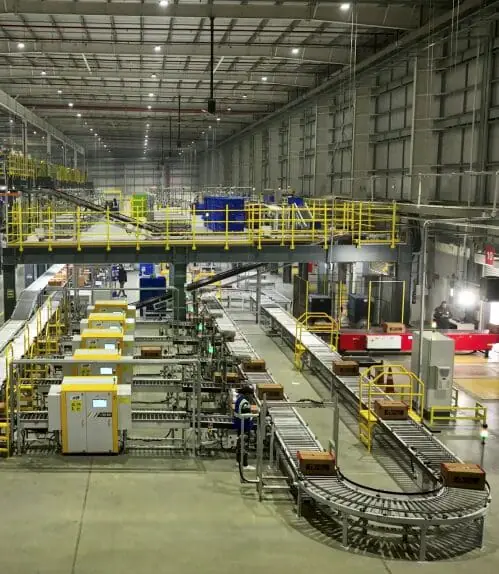
La industria del almacenamiento de productos químicos puede beneficiarse en muchos aspectos para liberar su potencial de crecimiento. Desde la seguridad y la optimización de almacenes hasta la manipulación de materiales y el aprovechamiento del espacio, existen numerosas maneras en que los sistemas automatizados pueden mejorar la eficiencia, reducir los costos laborales y aumentar las ganancias.
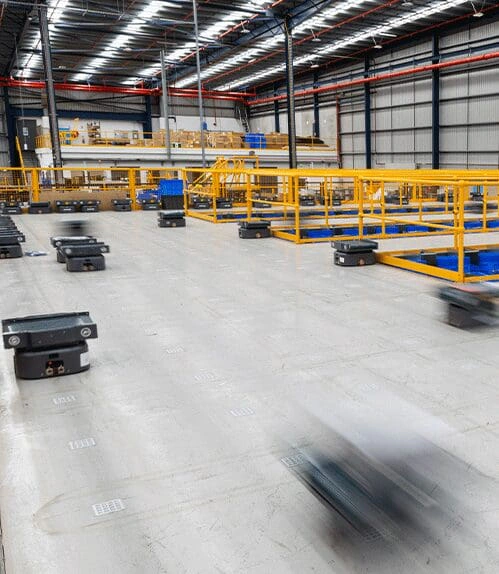
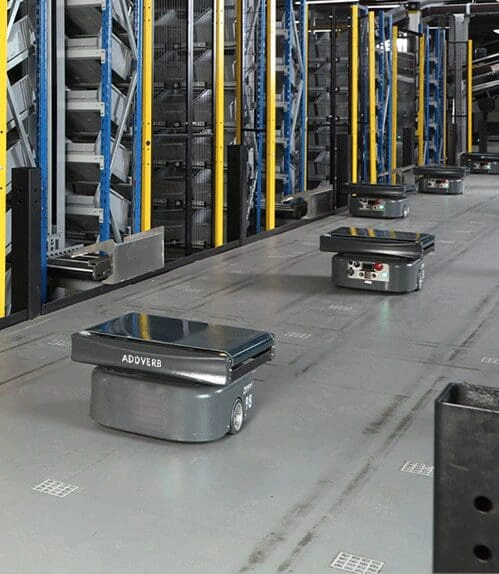
La incorporación de la tecnología ASRS (Sistema Automático de Almacenamiento y Recuperación), AGV (Vehículos Guiados Automáticamente) y AMR (Robots Móviles Autónomos) a su almacén optimizará la utilización de la mano de obra y permitirá crear almacenes preparados para el futuro con un espacio optimizado. En definitiva, esto impulsará a la industria química a alcanzar un éxito sin precedentes.
Desafíos de almacenamiento en la industria química
Beneficios de seguridad del almacenamiento de productos químicos
La principal ventaja de utilizar sistemas automatizados en almacenes es el aumento de las medidas de seguridad. Esto nos permite cumplir con las auditorías de seguridad periódicas en el almacenamiento de productos químicos. La adopción de tecnología de automatización de última generación garantiza el mantenimiento ordenado de las instalaciones y previene accidentes y emergencias. Con la automatización de almacenes, se eliminan muchos de los riesgos asociados al trabajo manual. Esto significa que se cometen menos errores y, por lo tanto, se reducen los accidentes laborales.
Además, los sistemas automatizados ofrecen mayores beneficios de seguridad; con medidas de control de acceso restringido, solo el personal autorizado puede acceder a las áreas sensibles de un almacén o instalación de almacenamiento. Esto, a su vez, convertirá el almacén en un lugar de trabajo seguro y evitará que contribuya a las muertes por accidentes laborales a nivel mundial.
Optimización de almacenes en la industria química
La automatización puede agilizar los procesos clasificando automáticamente los artículos en los espacios o contenedores designados dentro de las instalaciones. Esto no solo ahorra tiempo, sino que también optimiza el espacio al permitir un uso más eficiente del almacenamiento disponible. Además, garantiza que todos los artículos estén debidamente etiquetados y registrados, de modo que los niveles de inventario se mantengan siempre actualizados.
Curiosamente, las soluciones automatizadas reducen los costos asociados al uso del espacio al optimizar el espacio de almacenamiento disponible mediante métodos de apilamiento más eficientes, así como al aumentar la visibilidad de los productos mediante escaneos RFID o lectores de códigos de barras ubicados en AGV (Vehículos Guiados Automáticamente) o AS/RS (Sistemas Automatizados de Almacenamiento y Recuperación). Al utilizar estas tecnologías de forma conjunta, los almacenes pueden alcanzar niveles máximos de capacidad sin sacrificar la seguridad.
¿Es 2026 el momento adecuado para automatizar los almacenes ? – Lea también
Manipulación de materiales
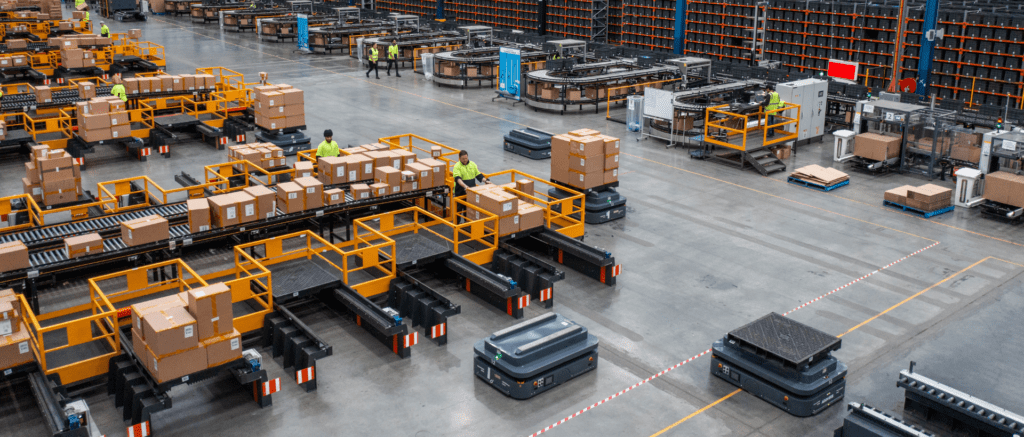
“La automatización de almacenes está diseñada para lograr una precisión meticulosa y prevenir fallos en la manipulación de materiales.”
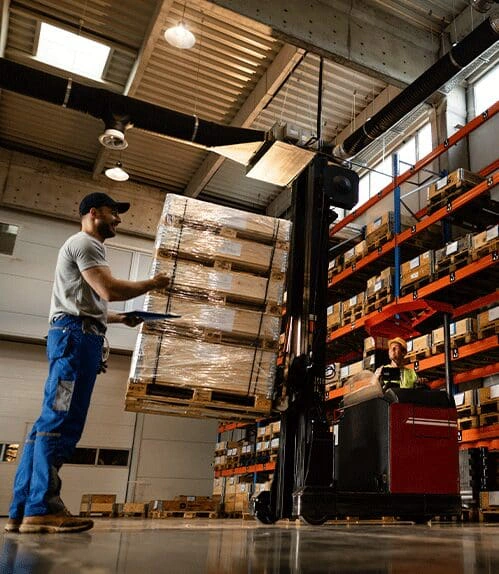
Al manipular materiales manualmente, es evidente que se producen errores como extravío, manipulación incorrecta, identificación errónea de productos químicos y sobrecarga. Con los sistemas automatizados, se logra una manipulación infalible, lo que permite una mayor eficiencia en la gestión del tiempo y un ahorro en los costos laborales. Además, se reduce el riesgo al garantizar que los objetos pesados se manipulen de forma segura siguiendo instrucciones preprogramadas, en lugar de ser levantados manualmente por operarios.
Eficiencia del trabajo humano
Los sistemas automatizados como AS/RSy AMR impulsados por un paquete de software inteligente como WMS, también pueden aumentar la eficiencia del trabajo humano al permitir que los operadores se centren en tareas más significativas en lugar de dedicar una cantidad considerable de tiempo a recuperar manualmente artículos de diferentes partes del almacén.
En definitiva, la integración de sistemas automatizados de almacenamiento y recuperación en las operaciones de almacenamiento de productos químicos marca el comienzo de una nueva era de almacenamiento inteligente.
Almacenamiento de productos químicos personalizado
Las empresas especializadas en el almacenamiento de productos químicos pueden resolver eficazmente los problemas relacionados con el almacenamiento de mercancías peligrosas. Estas soluciones incluyen instalaciones de vanguardia con monitorización en tiempo real, ventilación, control de temperatura y sistemas de extinción de incendios de última generación. Además, garantizan el cumplimiento de las normas internacionales y nacionales de almacenamiento de productos químicos.
Regularidad en el inventario y el seguimiento
Si busca servicios de almacenamiento de productos químicos, pregunte sobre el seguimiento y la visibilidad del inventario. Gracias al seguimiento del inventario, siempre podrá controlar la cantidad y la ubicación de los productos químicos. Nuestros servicios de almacenamiento de productos químicos ofrecen visibilidad y seguimiento del inventario en tiempo real.
Esto puede implicar recibir actualizaciones de pedidos, obtener suministros de proveedores locales, transportar esos artículos a su lugar de trabajo u otras ubicaciones necesarias, y más. La visibilidad del inventario es la capacidad de saber dónde se encuentran todos sus recursos en cualquier momento, incluidas las materias primas almacenadas en un almacén y los productos que se transportan entre instalaciones o almacenes de proveedores.
Servicios relacionados con el transporte
Los servicios de transporte son esenciales en el almacenamiento. La fiabilidad y la seguridad de los productos químicos son tan cruciales como la rapidez con la que se trasladan de un lugar a otro. Busque empresas de almacenamiento de productos químicos que ofrezcan opciones de envío respetuosas con el medio ambiente.
Soluciones requeridas
Addverb ofrece una amplia gama de soluciones de automatización para almacenes de productos químicos, tanto fijas como flexibles, que ayudarán a afrontar los retos mencionados anteriormente.
Automatización fija
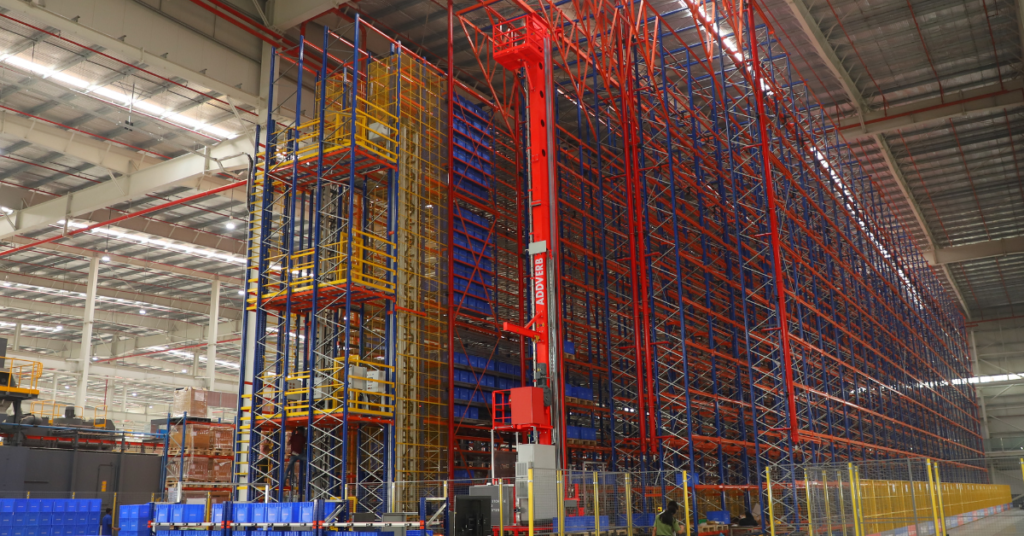
Los productos consisten en sistemas que dependen de una infraestructura fija para su funcionamiento. Estas soluciones son ideales para industrias que requieren la producción repetitiva y en grandes volúmenes de productos estandarizados, como la automotriz, la electrónica, la alimentaria, la farmacéutica y la de embalaje.
recuperación (AS/RS): Tecnologías innovadoras de automatización de almacenes diseñadas para el almacenamiento y la recuperación de mercancías de alta densidad. Están equipados con rieles, brazos robóticos, lanzaderas, elevadores y software para la gestión de inventario y procesos de manipulación de materiales más rápidos.
▪ Transbordador de cajas ▪ Transbordador de palets 2D ▪ Transbordador madre-hijo ▪ Transbordador multinivel ▪ Transbordador de palets de 4 vías ▪ apiladora Crane AS/RS
Robot de clasificación vertical: Realiza una clasificación de alta precisión, clasificando paquetes individuales y dirigiéndolos a sus ubicaciones de destino a diferentes alturas sobre una vía específica.
Vehículo guiado por raíles: Proporciona una alternativa rápida y flexible a los sistemas de cintas transportadoras continuas utilizados para transportar palés dentro de almacenes y fábricas.
Automatización flexible
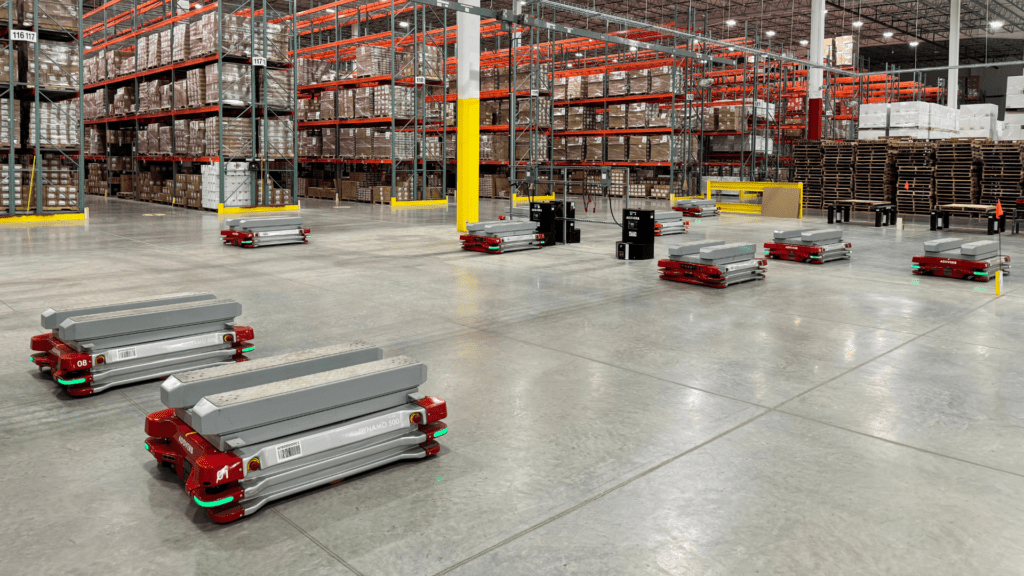
Los productos consisten en sistemas que dependen de una infraestructura fija para su funcionamiento. Estas soluciones son ideales para industrias que requieren la producción repetitiva y en grandes volúmenes de productos estandarizados, como la automotriz, la electrónica, la alimentaria, la farmacéutica y la de embalaje.
Robot móvil autónomo: impulsado por Lidar y con navegación natural. Puede transportar cargas útiles de 100 kg, 200 kg, 500 kg, 1000 kg, 1500 kg y 2500 kg.
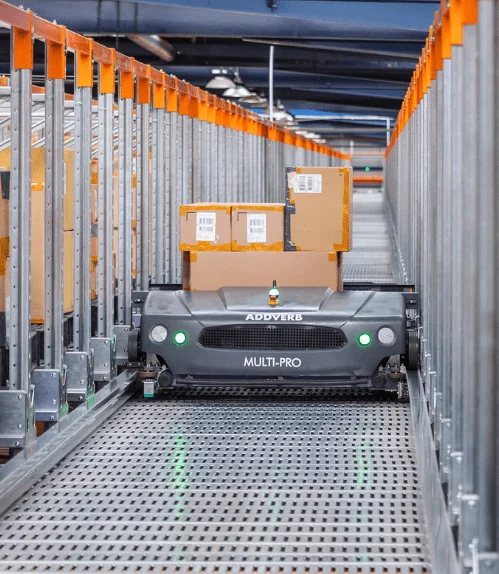
Robot de selección de múltiples cajas: Navega a través de rutas basadas en cuadrículas hasta ubicaciones predeterminadas para almacenar y recoger cargas de cajas, trabajando en perfecta sincronía entre sí.
Robots de clasificación: Sistemas automatizados para identificar y categorizar paquetes o encomiendas. Están equipados con sensores, cámaras y algoritmos de IA para una clasificación precisa y rápida.
Carretilla elevadora autónoma: Las carretillas elevadoras autónomas son vehículos que funcionan por sí solos, equipados con sensores y software que les permiten navegar y transportar materiales sin intervención manual.
Robot colaborativo: Diseñado para trabajar junto a los humanos en espacios compartidos para realizar operaciones industriales.
Sistemas de preparación de pedidos : Nuestra fiable solución Pick-to-Light y nuestro sistema de carrusel horizontal permiten a su personal seleccionar los productos y las cantidades correctas de forma rápida y precisa para la preparación de pedidos.
Llevar
La automatización de almacenes aporta numerosos beneficios al almacenamiento de productos químicos , facilitando las operaciones diarias. La adopción de nuevas tecnologías minimizará los importantes riesgos de costes derivados de la ineficiencia y los retrasos en las entregas ante la creciente demanda del mercado.
Los desafíos del almacenamiento de productos químicos que se han puesto de manifiesto pueden abordarse sin problemas con Addverb, su proveedor integral con décadas de experiencia en la automatización de almacenes.