Objektiv


Das Unternehmen benötigte ein automatisiertes Kühlhaussystem, das die Lagerkapazität optimal ausnutzen konnte, ohne die sichere Handhabung temperaturempfindlicher Fertigwaren zu beeinträchtigen. Dies erforderte eine optimierte vertikale Raumnutzung, eine höhere Lagerdichte und einen verbesserten Durchsatz bei gleichzeitiger Reduzierung von Diebstahl und verbesserter Rückverfolgbarkeit der Bestände.


Die manuelle Handhabung stellte die größte Herausforderung dar. Jeder menschliche Kontaktpunkt in der Kühlkette birgt das Risiko einer Kreuzkontamination. Daher musste die Lösung manuelle Eingriffe so weit wie möglich reduzieren und gleichzeitig die Versandfristen durch eine präzise und zeitnahe Palettenentnahme einhalten. Das Unternehmen legte zudem ein festes Durchsatzziel von 50 Paletten pro Tag innerhalb eines 8-Stunden-Zeitfensters fest und benötigte ein System, das ein breites und vielfältiges Sortiment an pharmazeutischen Artikeln unterstützt, ohne die Lagerdichte zu beeinträchtigen.

WhatsApp-Chat

Lösungen

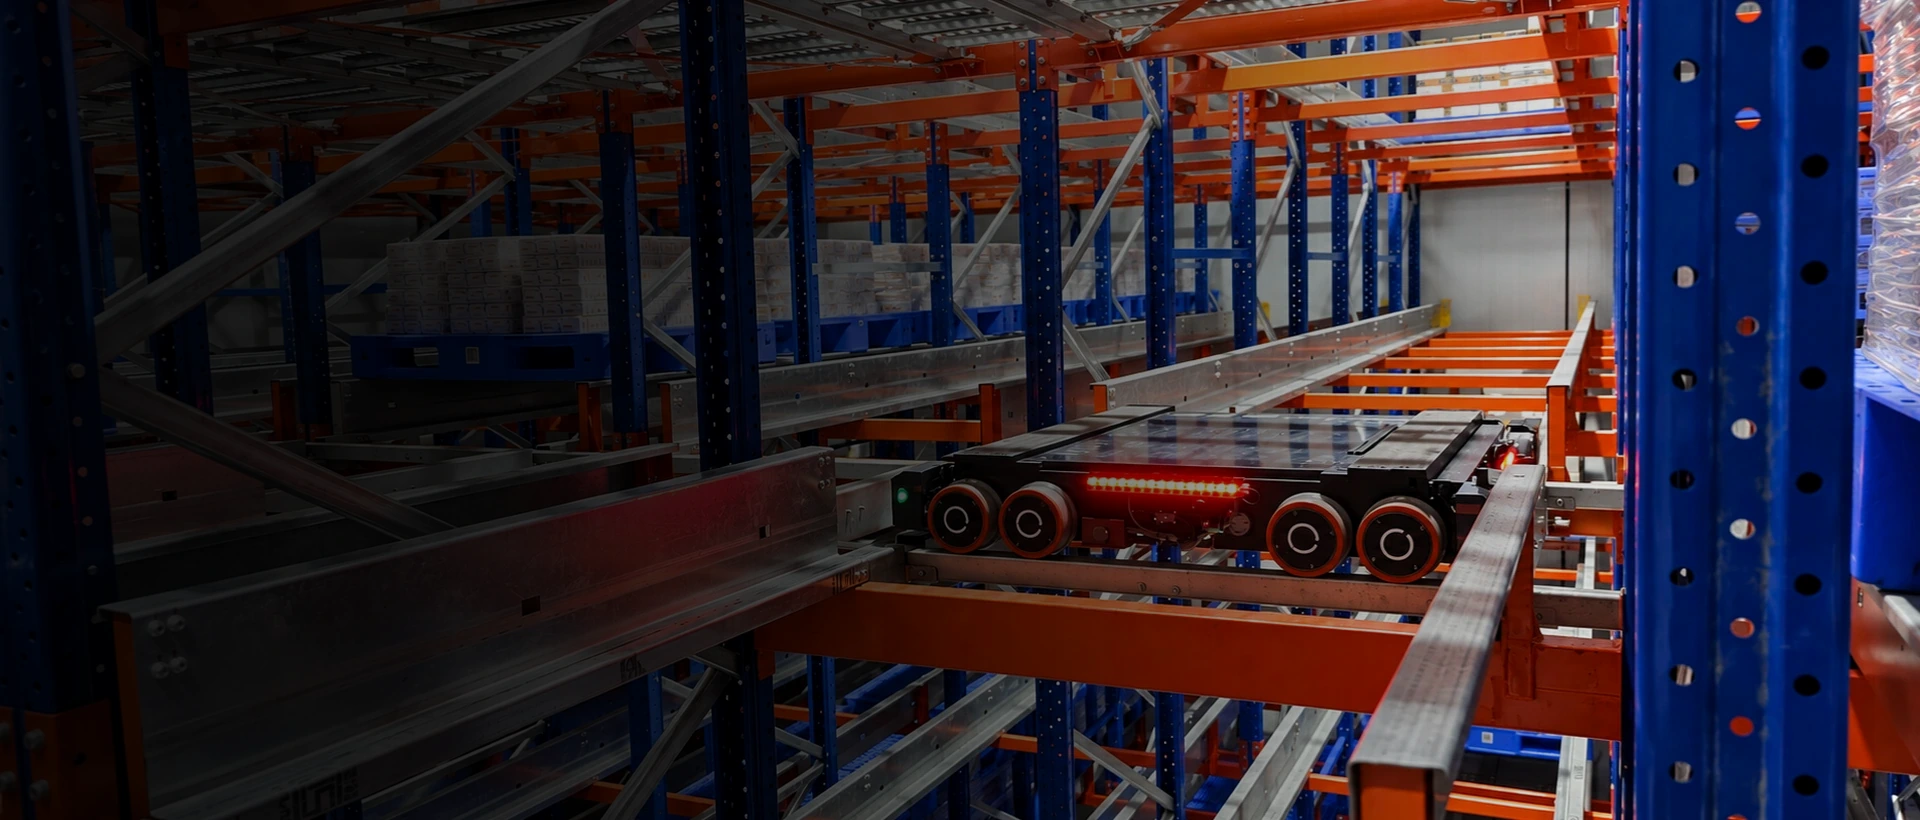
Addverb implementierte ein automatisiertes Lager- und Kommissioniersystem für den Betrieb in einem Kühlhaus mit einer Temperatur von 2–8 °C. Da die verfügbare Stellfläche auf 16 (L) x 14 (B) x 13 (H) m begrenzt war, Addverb ein Vierwege-Palettenshuttle-System vor, um die Palettenstellplätze innerhalb dieses begrenzten Raums optimal zu nutzen. Das automatisierte Kühlhaussystem verfügt über 816 Palettenstellplätze auf mehreren Ebenen. Die Vierwege-Palettenshuttles übernehmen die intelligente Ein- und Auslagerung basierend auf Echtzeit-Dispositionsanforderungen. Das Warehouse Execution System (WES) steuert die Bewegung und Ausführung dieser Vorgänge im gesamten System.


Das automatisierte Palettenlagersystem (ASRS) ist für zwei unterschiedliche Konfigurationen ausgelegt und ermöglicht so die flexible Handhabung variierender Produktmengen ohne Einbußen bei der Lagerdichte. Durch die durchgängige Automatisierung des Palettentransports entfällt ein Großteil der manuellen Handhabung, die in einer temperaturgeführten Umgebung sonst erforderlich wäre. Dies reduziert das Risiko von Kreuzkontaminationen und gewährleistet gleichzeitig einen konsistenten und reproduzierbaren Kühlkettenbetrieb.

Verbesserung der wichtigsten Ergebnisse (KPIs)

Die umfassende Lösung, die eine Vielzahl von Robotern zur Automatisierung von Lageraufgaben einsetzt, zeichnet sich durch beispiellose und beeindruckende Eigenschaften aus:

Produkte

Unser umfangreiches Produktportfolio hilft uns, maßgeschneiderte Lösungen für die unterschiedlichen Anforderungen verschiedener Branchen zu entwickeln.

Galerie

Fallstudie herunterladen

Suchen Sie eine Lösung?

Kontaktieren Sie uns

Von den Besten der Branche geschätzt