Herausforderungen für die Pharmaindustrie

Herausforderungen der Branche
»
Temperatur- und Feuchtigkeitsmanagement – ​​Biologika, Impfstoffe und andere empfindliche Arzneimittel erfordern eine strikte Temperatur- und Feuchtigkeitskontrolle. Bis zu 30 % der weltweiten Verluste der Pharmaindustrie sind auf Unterbrechungen der Kühlkette zurückzuführen.
»
Haltbarkeit und Mehrzonenlagerung – Arzneimittel mit kurzer Haltbarkeit erfordern eine präzise FEFO/FIFO-Rotation und -Zuteilung auf Kühl-, Gefrier- und Umgebungstemperaturzonen. Begrenzte Lagerkapazitäten aufgrund von Zonenfehlern führen zu Lagerengpässen, verlustbedingten Abfällen und dem Versand von Produkten, deren Verfallsdatum bald erreicht ist.
»
Chargenrückverfolgbarkeit – Unzureichende Transparenz auf Chargenebene und manuelle Dateneingabe verlangsamen die Rückrufaktion und verlängern die Reaktionszeit bei der Abstimmung um 50 %. Dies beeinträchtigt die Auditbereitschaft und stört die Nachschubzyklen.
»
Produkttrennung – Gefährliche, allergene und kontrollierte Arzneimittel erfordern eine strikte Trennung. Unzureichende Zoneneinteilung oder gemeinsam genutzte Wege bergen das Risiko von Kreuzkontaminationen und Verstößen gegen gesetzliche Bestimmungen, die zu Einnahmeverlusten und Bußgeldern in Millionenhöhe führen können.
Herausforderungen der Branche
»
SKU-Komplexität – Pharma-Lager verwaltenusavon SKUs: Ampullen, Tabletten, Spritzen und Biologika mit jeweils spezifischen Handhabungsanforderungen. Diese Vielfalt erschwert die Einlagerung und Kommissionierung und führt zu Fehlplatzierungen und Engpässen.
»
Materialbewegung - Die manuelle Umladung von Paletten aus den Produktionszonen und die Koordination der Kühlkette über mehrere Knotenpunkte hinweg verlangsamen den Transport und erhöhen das Risiko von Temperaturabweichungen und Kontamination.
»
Sensible Distributionsplanung – Ohne vorausschauende Simulation haben Pharma-Lager Schwierigkeiten, Nachfragespitzen, Engpässe in den Transportwegen und Temperaturrisikoszenarien zu modellieren – was zu Lieferverzögerungen, Produktgefährdung und Verstößen gegen Vorschriften führt.

Automatisierungslösungen für die Pharma- und E-Pharmabranche

Lagerung

Verbesserte Software

Palettenlagerung

Materialbewegung

Digitaler Zwilling

Auftragszusammenlegung

Automatisierung von Kühlhäusern

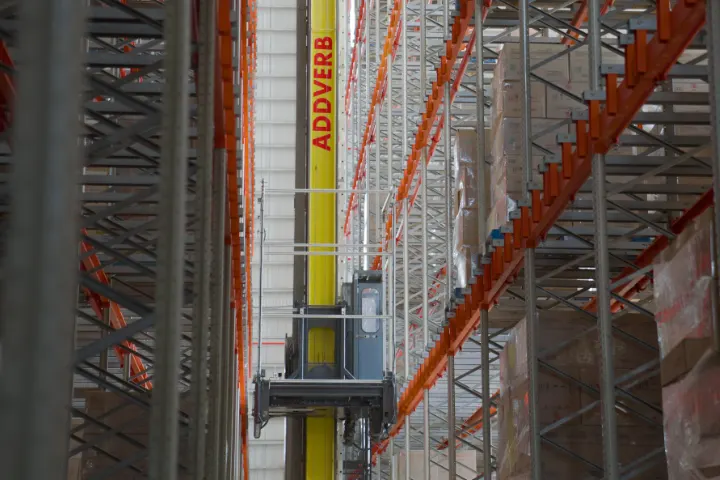
Für Kleinserien in Bereichen mit niedriger Deckenhöhe unterstützen flexible Kommissionierroboter wie Veloce die Automatisierung von Ein- und Auslagerung. Bei größeren Chargen gewährleistet der Skyron ( Crane) von Addverbeinen planbaren und reibungslosen Materialfluss. Beide Roboter eignen sich für die Lagerung von Rohmaterialien und Fertigwaren bei niedrigen und Umgebungstemperaturen, abhängig von der Anzahl der zu handhabenden Artikel und dem Durchsatz.

Automatisierung von Lebensmittellagern

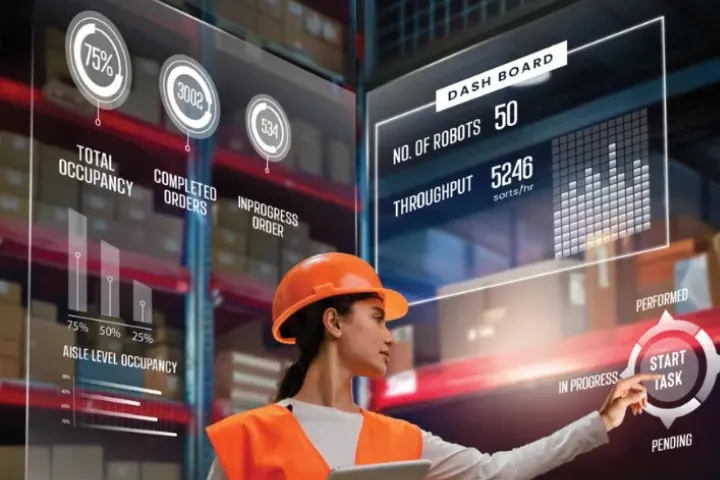
Unser Warehouse Execution System (WES) integriert sich nahtlos in ERP- und Produktionssysteme und bietet Echtzeit-Transparenz auf Chargenebene über alle Betriebsabläufe hinweg. Die automatisierte Datenerfassung eliminiert die manuelle Eingabe, verbessert die Rückverfolgbarkeit und gewährleistet die Einhaltung von Vorschriften bei Audits und Rückrufen, während gleichzeitig die Serialisierung unterstützt wird.

Automatisierung von Lebensmittellagern

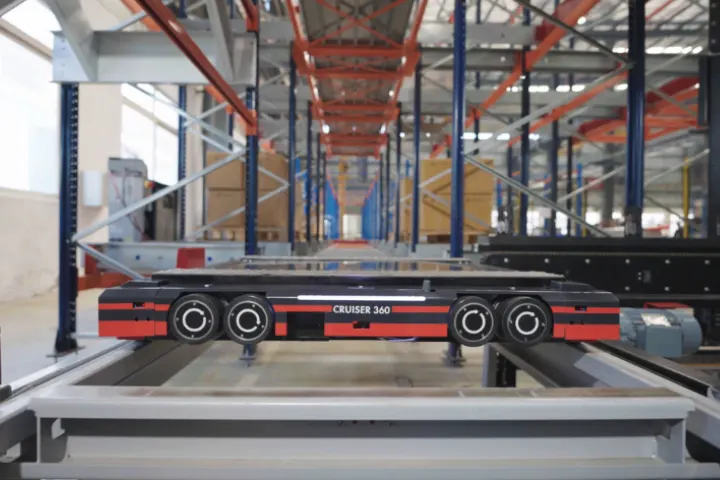
Der 4-Wege-Palettenshuttle von Addverbermöglicht die hochdichte Palettenlagerung in Kühl-, Gefrier- und Umgebungszonen und minimiert gleichzeitig die Türöffnungszeiten zum Schutz temperaturempfindlicher Arzneimittel. Die automatisierte Palettensequenzierung gewährleistet eine präzise FEFO/FIFO-Rotation, verhindert Staus und reduziert verlustbedingte Abfälle bei Biologika, Impfstoffen und Artikeln mit kurzer Haltbarkeit.

Automatisierung von Lebensmittellagern

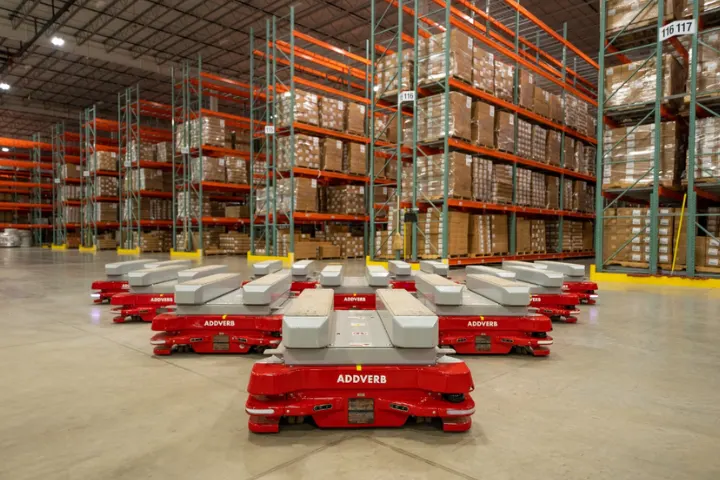
Die Dynamo und FlowT von Addverbermöglichen einen reibungslosen Palettentransport von der Produktion zu den pharmazeutischen Lagerzonen ohne manuelle Handhabung. Ihr synchronisierter Betrieb in Kühlketten und multimodalen Netzwerken gewährleistet die Einhaltung der Temperaturvorgaben, beschleunigt den Durchsatz und sichert den termingerechten Versand empfindlicher pharmazeutischer Produkte.

Automatisierung von Lebensmittellagern

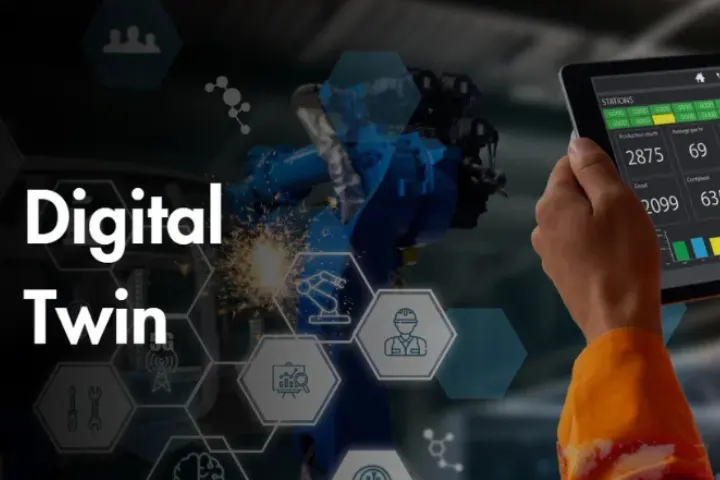
Addverbdigitaler Zwilling für die Pharmaindustrie simuliert Vertriebsflüsse, Nachfragespitzen und Routenführung über mehrere Knotenpunkte hinweg, indem er Echtzeitdaten zu Chargen, Kühlketten und Versand mit prognostizierter Auslastung kombiniert. Diese Koexistenz von Realität und Simulation ermöglicht es Ihnen, Engpässe zu testen, Routen zu validieren und Risiken wie Verzögerungen oder Ausfälle vor der Ausführung zu eliminieren.

Automatisierung von Kühlhäusern

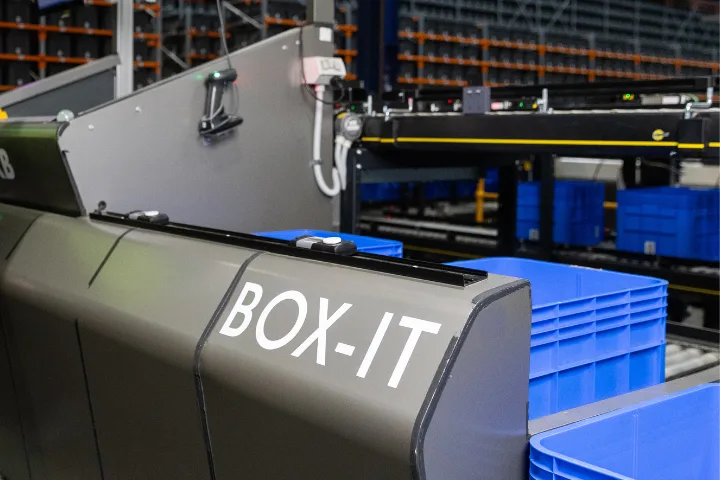
Lager- und Kommissionierlösungen in Kombination mit Ware-zum-Mann-Systemen beschleunigen die Auftragszusammenführung deutlich. Roboterlösungen wie Karton-Shuttles, Mehrebenen-Shuttles und Kommissionierroboter für mehrere Kartons erfordern keine Änderungen an der bestehenden Behälterlagerung für Kleinserien.

Lösungsfinder

Ihre größte Herausforderung?
Ungenaue Bestandsübersicht aufgrund unterschiedlicher Artikelnummern
Temperaturkontrollierte Umgebung zum Schutz empfindlicher Materialien
Kurze Produkthaltbarkeit erfordert das FIFO-Prinzip (First-In-First-Out) der Lagerhaltung
Kleine Bestellmengen mit einer hohen Anzahl an Artikeln und kurzen Lieferzeiten
Die meisten Gesundheitssysteme sind alt und veraltet, daher stellt die Software in allen medizinischen und pharmazeutischen Bereichen ein Problem dar, das zu unregelmäßigem Bestellverhalten führt

Laden Sie unsere Broschüre herunter

Herunterladen

Suchen Sie eine Lösung?

Kontaktieren Sie uns

Warum Addverb für Pharmazeutika wählen?

Branchen durch Automatisierung stärken

Die E-Apotheke und das pharmazeutische Lager benötigen Automatisierung für Skalierbarkeit und eine zuverlässige Bestandsverfolgung, um strenge Vorschriften einzuhalten und in der Lage zu sein, plötzliche Nachfragespitzen in Krisenzeiten zu bewältigen.

...
Empfohlener Blog
Lagerhaltung im Gesundheitswesen und der Pharmaindustrie: Herausforderungen, Lösungen und Automatisierung

Der Markt für globale Automatisierung im Gesundheitswesen sollte 2024 ein Volumen von 42,59 Milliarden US-Dollar erreichen; bis 2025 wird er auf 46,85 Milliarden US-Dollar anwachsen und bis 2034 voraussichtlich rund 110,47 Milliarden US-Dollar betragen, mit einer spezifischen Wachstumsrate von CA...

Produkte für die pharmazeutische Industrie und E-Apotheken

Unser umfangreiches Produktportfolio hilft uns, maßgeschneiderte Lösungen für die unterschiedlichen Anforderungen verschiedener Branchen zu entwickeln.

Andere Branchen

Häufig gestellte Fragen

  • 1. Welche Faktoren bestimmen die Kosten der Automatisierung eines pharmazeutischen Lagers?

    Die Kosten hängen von den Temperaturzonen (Umgebungstemperatur, Kühlraum, Kühlkette), den Artikelprofilen, den regulatorischen Anforderungen und dem Durchsatzvolumen ab. Pharmazeutische Betriebe erfordern strikte Einhaltung der Vorschriften, Rückverfolgbarkeit und kontrollierte Handhabung. Daher sind die Lösungen von Addverbso konzipiert, dass sie Ihren spezifischen Lager- und Vertriebsanforderungen gerecht werden. Für eine genaue Kostenschätzung kontaktieren Sie bitte unsere Experten.

  • 2. Wie lange dauert die Implementierung der Automatisierung in einem Pharma-Lager?

    Die Dauer hängt von der Lagerkonfiguration, den temperaturgeführten Bereichen und dem Validierungsprozess ab. Modulare Systeme wie automatisierte Lager- und Kommissioniersysteme, autonome mobile Roboter und robotergestützte Palettentransporte können innerhalb weniger Monate schrittweise eingeführt werden. Dies gewährleistet eine reibungslose Implementierung und die Einhaltung bewährter Vertriebspraktiken während des gesamten Integrationsprozesses.

  • 3. Kann Addverb Automatisierung temperaturempfindliche und hochwertige Pharma-SKUs verwalten?

    Ja. Die ASRS-Systeme, die kältekettenkompatiblen AMR-Systeme und die Systeme für die Handhabung in kontrollierter Umgebung von Addverbbieten eine sichere Methode zur Lagerung und zum Transport von Impfstoffdosen, Wirkstoffen, Formulierungen und anderen hochwertigen Tabletten, Spritzen oder Flaschen. Die Temperaturüberwachung bei gleichzeitiger Minimierung manueller Eingriffe trägt zur Erhaltung der Produktintegrität in allen Bereichen bei.

  • 4. Wie gewährleisten die Systeme Addverb die Einhaltung von Vorschriften und die durchgängige Rückverfolgbarkeit?

    Das Warehouse-Management-System von Addverbintegriert Barcode-, RFID-, Chargen- und Temperaturprotokollierung und gewährleistet so vollständige Transparenz entlang der gesamten Lieferkette. Es garantiert die Einhaltung der GMP/GDP-Anforderungen am Standort, identifiziert Prüfprotokolle und ermöglicht bei Bedarf schnelle und präzise Rückrufe.

  • 5. Kann Automatisierung die Genauigkeit verbessern und Fehler bei der Auftragsabwicklung in der Pharmabranche verringern?

    Ja. Automatisierte Kommissionierung, robotergestützte Sortierung und geführte Arbeitsabläufe gewährleisten die präzise Handhabung Ihrer Artikelnummern, eliminieren das Risiko von Kreuzkontaminationen und bieten eine Genauigkeit von 98 % bei der Auftragsabwicklung von Arzneimitteln für Krankenhäuser, Großhändler und den Online-Handel. Sollten Fehler auftreten, stellen Systemprüfungen in Echtzeit sicher, dass keine Abweichungen bei der Kommissionierung auftreten.