AUF DIESER SEITE
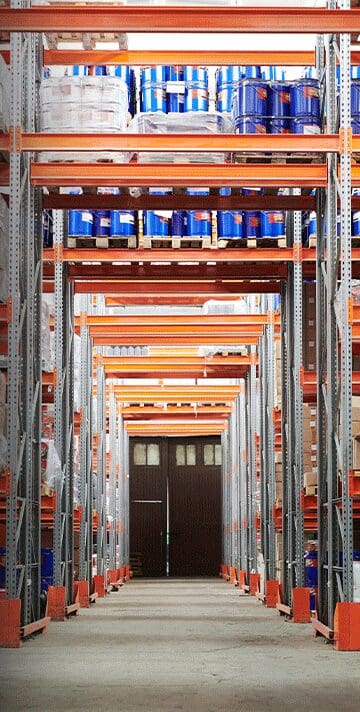
Bei der Lagerung von Chemikalien besteht ein inhärentes Risiko von chemischen Reaktionen, Leckagen, Bränden und Explosionen. Der unsachgemäße Umgang mit Chemikalien kann katastrophale Folgen haben, wie beispielsweise Unterbrechungen der Lieferkette, Umweltschäden und Verletzungen von Mitarbeitern. Um diese Risiken zu minimieren, sind spezialisierte Lagerlösungen erforderlich.
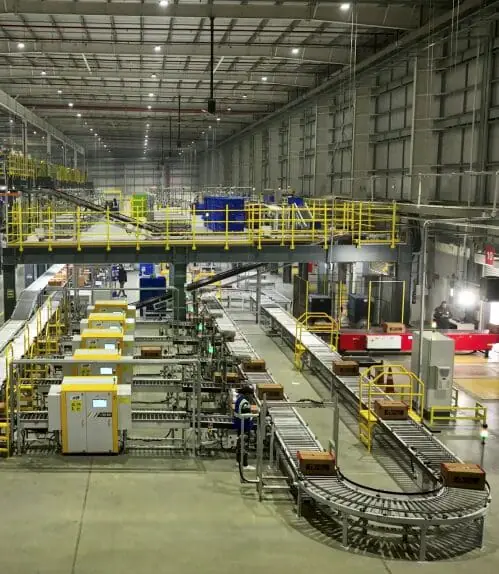
Die Lagerbranche für chemische Chemikalien kann auf vielen Ebenen profitieren und so ihr Wachstumspotenzial voll ausschöpfen. Von Sicherheit und Lageroptimierung bis hin zu Materialfluss und Flächennutzung gibt es zahlreiche Möglichkeiten, wie automatisierte Systeme die Effizienz steigern, gleichzeitig die Arbeitskosten senken und die Gewinne erhöhen können.
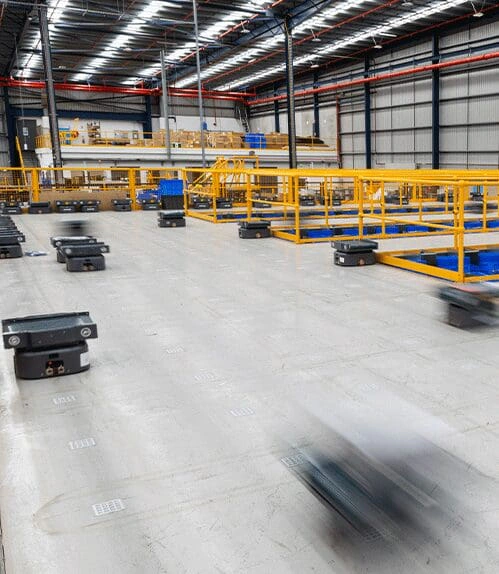
Die Einführung von ASRS-Technologie (Automatisches Lager- und Bereitstellungssystem), AGVs (Fahrerlose Transportsysteme) und AMRs (Autonome Mobile Roboter) in Ihrem Lager optimiert den Personaleinsatz und ermöglicht zukunftssichere, platzsparende Lager. Dies trägt maßgeblich dazu bei, dass die chemische Industrie ihr volles Potenzial ausschöpfen und ungeahnte Erfolge erzielen kann.
Herausforderungen bei der Lagerhaltung in der chemischen Industrie
Sicherheitsvorteile der Chemikalienlagerung
Der größte Vorteil von automatisierten Systemen in Lagern liegt in den erhöhten Sicherheitsmaßnahmen. Sie ermöglichen es uns, regelmäßige Sicherheitsaudits für Chemikalienlager durchzuführen. Die Einführung moderner Automatisierungstechnologie gewährleistet einen ordnungsgemäßen Betrieb der Anlage und beugt Unfällen und Notfällen vor. Durch die Lagerautomatisierung lassen sich viele Risiken manueller Arbeit eliminieren. Dies führt zu weniger Fehlern und somit zu weniger Arbeitsunfällen.
Automatisierte Systeme bieten zudem zusätzliche Sicherheitsvorteile: Durch die eingeschränkten Zugangskontrollmaßnahmen haben nur autorisierte Mitarbeiter Zugang zu sensiblen Bereichen eines Lagers oder einer Lagerhalle. Dies macht das Lager zu einem sicheren Arbeitsplatz und trägt nicht zu Todesfällen durch Arbeitsunfälle weltweit bei.
Lageroptimierung in der chemischen Industrie
Automatisierung kann Prozesse beschleunigen, indem Artikel automatisch in die dafür vorgesehenen Fächer oder Behälter innerhalb der Anlage sortiert werden. Dies spart nicht nur Zeit, sondern optimiert auch die Raumausnutzung durch eine effizientere Nutzung des verfügbaren Lagerraums. Darüber hinaus wird sichergestellt, dass alle Artikel ordnungsgemäß etikettiert und erfasst sind, sodass die Lagerbestände jederzeit aktuell sind.
Interessanterweise senken automatisierte Lösungen die Kosten der Flächennutzung, indem sie den verfügbaren Lagerraum durch effizientere Stapelmethoden optimieren und die Produkttransparenz durch RFID-Scans oder Barcode-Lesegeräte an fahrerlosen Transportsystemen (FTS) oder automatisierten Lager- und Kommissioniersystemen ( AS/RS ) erhöhen. Durch den Einsatz dieser Technologien können Lagerhäuser maximale Kapazitätsauslastung erreichen, ohne Kompromisse bei der Sicherheit einzugehen.
Ist 2026 der richtige Zeitpunkt für die Automatisierung von Lagern ? – Lesen Sie auch
Materialhandhabung
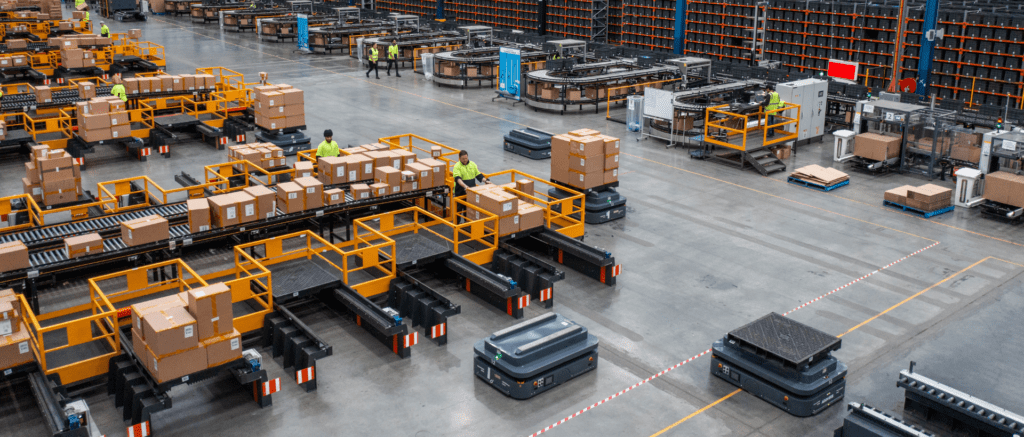
„Die Lagerautomatisierung ist darauf ausgelegt, höchste Genauigkeit zu erreichen und Fehler bei der Materialhandhabung.“
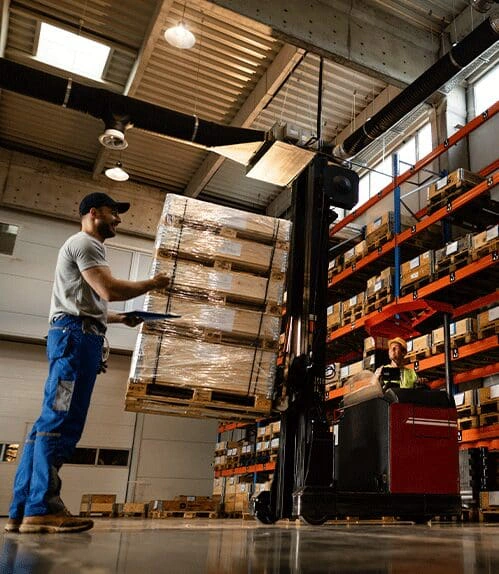
Bei der manuellen Handhabung von Materialien treten häufig Fehler auf, wie z. B. Verwechslungen, falsche Handhabung, Fehlidentifizierung von Chemikalien und Überladung. Automatisierte Systeme ermöglichen hingegen eine ausfallsichere Handhabung und damit eine höhere Effizienz im Zeitmanagement sowie Kosteneinsparungen bei den Personalkosten. Darüber hinaus reduzieren sie das Risiko, indem sie sicherstellen, dass schwere Gegenstände gemäß vorprogrammierter Anweisungen sicher gehandhabt werden, anstatt manuell von Bedienern gehoben zu werden.
Effizienz der menschlichen Arbeitskraft
Automatisierte Systeme wie AS/RSund AMR, die von intelligenten Software-Suiten wie WMS unterstützt werden, können auch die Arbeitseffizienz der Mitarbeiter steigern, indem sie es den Bedienern ermöglichen, sich auf sinnvollere Aufgaben zu konzentrieren, anstatt viel Zeit mit dem manuellen Entnehmen von Artikeln aus verschiedenen Teilen des Lagers zu verbringen.
Letztlich wird die Integration automatisierter Lager- und Kommissioniersysteme in die Lagerhaltung von Chemikalien eine neue Ära der intelligenten Lagerhaltung einläuten.
Kundenspezifische Chemikalienlagerung
Die Probleme der Lagerung von Gefahrstoffen lassen sich von spezialisierten Chemikalienlagerbetrieben fachgerecht lösen. Diese Betriebe bieten modernste Anlagen mit Echtzeitüberwachung, Belüftung, Temperaturregelung und hochmodernen Brandschutzsystemen. Zudem gewährleisten sie die Einhaltung internationaler und nationaler Normen für die Chemikalienlagerung.
Regelmäßigkeit bei der Bestandsaufnahme und Nachverfolgung
Wenn Sie Lagerdienstleistungen für Chemikalien suchen, fragen Sie nach Bestandsverfolgung und Transparenz. Dank Bestandsverfolgung haben Sie jederzeit den Überblick über Menge und Lagerort Ihrer Chemikalien. Unsere Lagerdienstleistungen für Chemikalien bieten Ihnen Transparenz und Bestandsverfolgung in Echtzeit.
Dies kann den Empfang von Bestellaktualisierungen, die Beschaffung von Waren bei lokalen Lieferanten, den Transport dieser Artikel zu Ihrem Geschäftssitz oder anderen benötigten Orten und vieles mehr umfassen. Bestandsübersicht bedeutet, jederzeit zu wissen, wo sich all Ihre Ressourcen befinden, einschließlich Rohstoffe, die in einem Lager gelagert sind, und Waren, die zwischen Standorten oder Lieferantenlagern transportiert werden.
Dienstleistungen im Zusammenhang mit dem Transport
Transportdienstleistungen sind in der Lagerhaltung unerlässlich. Die Zuverlässigkeit und Sicherheit der Chemikalien sind ebenso wichtig wie die Geschwindigkeit des Transports von einem Ort zum anderen. Suchen Sie nach Chemikalienlagerunternehmen, die umweltverträgliche Transportoptionen anbieten.
Erforderliche Lösungen
Addverb bietet eine breite Palette an stationären und flexiblen Automatisierungslösungen für die Chemikalienlagerung, die dazu beitragen, die oben genannten Herausforderungen zu bewältigen.
Feste Automatisierung
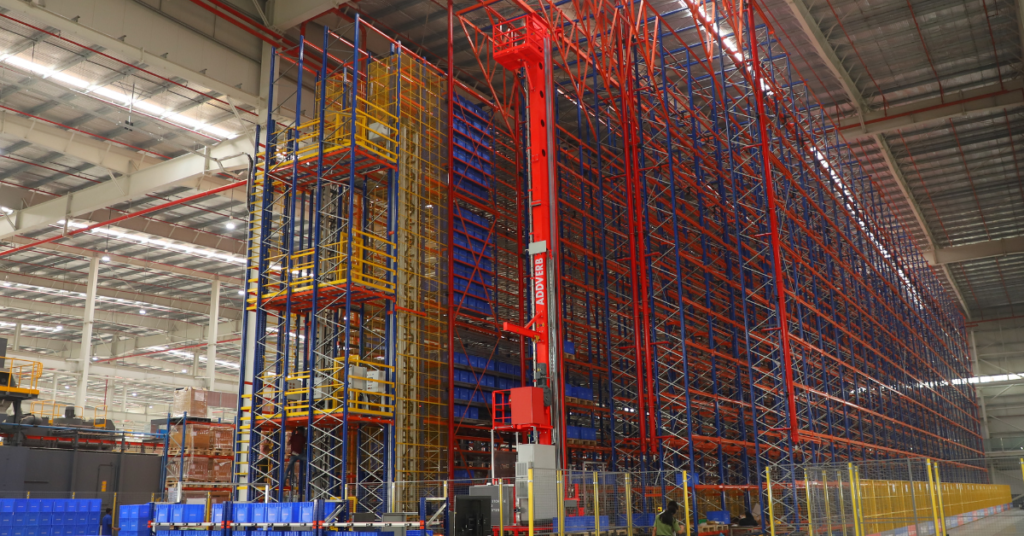
Die Produkte bestehen aus Systemen, die für ihren Betrieb auf eine feste Infrastruktur angewiesen sind. Diese Lösungen eignen sich ideal für Branchen, die eine hohe, wiederkehrende Produktion standardisierter Produkte benötigen, wie beispielsweise die Automobil-, Elektronik-, Lebensmittel- und Getränke-, Pharma- und Verpackungsindustrie.
AS/RS: Innovative Lagerautomatisierungstechnologien für die Lagerung und Kommissionierung von Waren mit hoher Dichte. Sie sind mit Schienen, Roboterarmen, Shuttles, Hebebühnen und Software für die Bestandsverwaltung und schnellere Materialflussprozesse ausgestattet.
▪ Karton-Shuttle ▪ 2D-Paletten-Shuttle ▪ Mutter-Kind-Shuttle ▪ Mehrebenen-Shuttle ▪ 4-Wege-Paletten-Shuttle ▪ Regalbediengerät Crane mit
Vertikaler Sortierroboter: Sorgt für eine hochpräzise Sortierung, indem er einzelne Pakete auf einer speziellen Schiene in unterschiedlichen Höhen an ihre Zielorte sortiert.
Schienengeführtes Fahrzeug: Bietet eine schnelle und flexible Alternative zu kontinuierlichen Fördersystemen, die zum Transport von Paletten in Lagerhallen und Fabriken eingesetzt werden.
Flexible Automatisierung
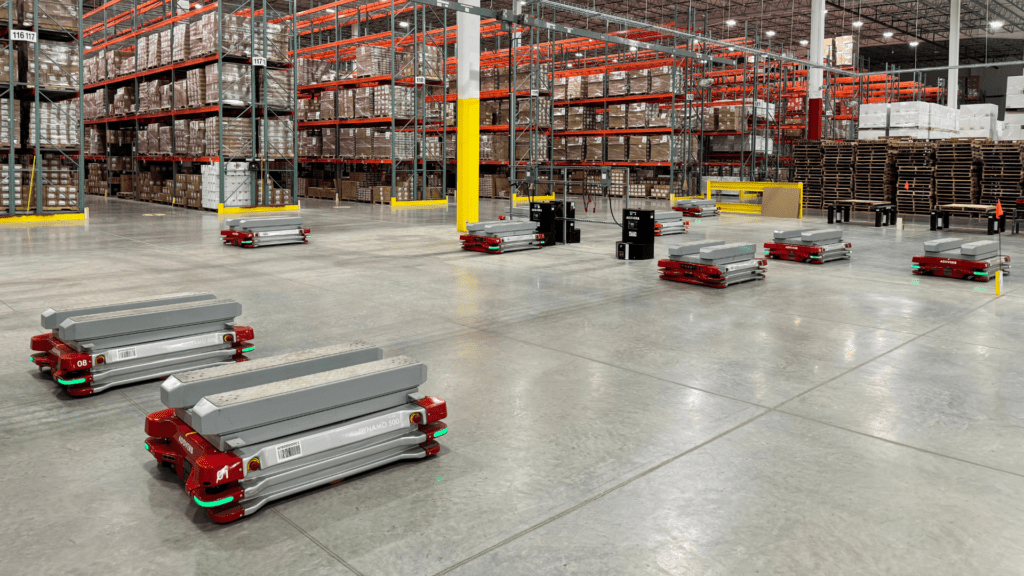
Die Produkte bestehen aus Systemen, die für ihren Betrieb auf eine feste Infrastruktur angewiesen sind. Diese Lösungen eignen sich ideal für Branchen, die eine hohe, wiederkehrende Produktion standardisierter Produkte benötigen, wie beispielsweise die Automobil-, Elektronik-, Lebensmittel- und Getränke-, Pharma- und Verpackungsindustrie.
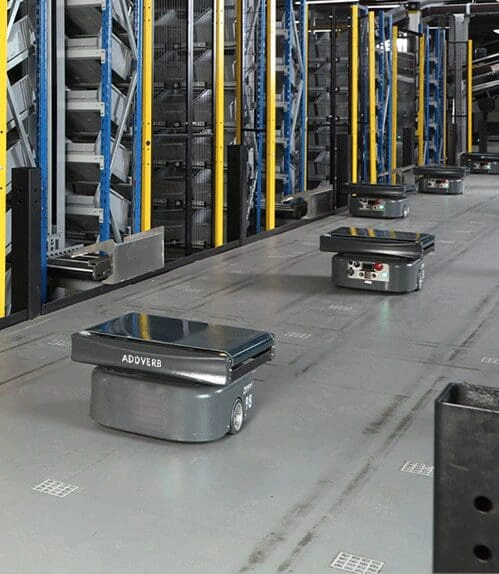
Autonomer mobiler Roboter: Ausgestattet mit Lidar-Technologie und navigiert er intuitiv. Er kann Nutzlasten von 100 kg, 200 kg, 500 kg, 1000 kg, 1500 kg und 2500 kg transportieren.
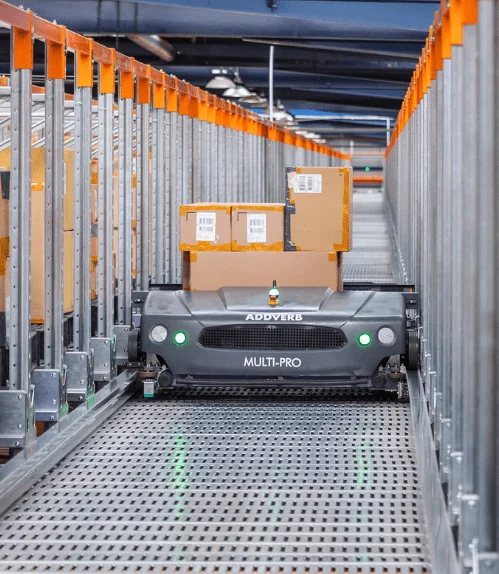
Mehrfachkarton-Kommissionierroboter: Navigiert auf rasterbasierten Pfaden zu vordefinierten Lagerplätzen für Kartonladungen und arbeitet dabei perfekt synchron.
Sortierroboter: Automatisierte Systeme zur Identifizierung und Kategorisierung von Bestellpaketen. Sie sind mit Sensoren, Kameras und KI-Algorithmen für eine präzise und schnelle Sortierung ausgestattet.
Autonomer Gabelstapler: Autonome Gabelstapler sind selbstfahrende Fahrzeuge, die mit Sensoren und Software ausgestattet sind, die es ihnen ermöglichen, ohne manuelles Eingreifen zu navigieren und Materialien zu transportieren.
Kollaborativer Roboter: Entwickelt für die Zusammenarbeit mit Menschen in gemeinsam genutzten Räumen zur Durchführung industrieller Aufgaben.
Kommissioniersysteme: Unsere bewährte Pick-to-Light- Lösung und unser horizontales Karussellsystem ermöglichen es Ihren Mitarbeitern, die richtigen Produkte und Mengen schnell und präzise für die Auftragsabwicklung zu kommissionieren.
Wegbringen
Die Lagerautomatisierung bietet der Chemikalienlagerung zahlreiche Vorteile und erleichtert den täglichen Lagerbetrieb. Durch die Einführung neuer Technologien lassen sich die erheblichen Kostenrisiken minimieren, die aufgrund von Ineffizienz und Lieferengpässen angesichts steigender Marktnachfrage entstehen.
Die genannten Herausforderungen im Bereich der Chemikalienlagerung lassen sich mit Addverb, Ihrem Komplettanbieter mit jahrzehntelanger Erfahrung in der Lagerautomatisierung, nahtlos bewältigen.