AUF DIESER SEITE
Intelligente Lagertechnologien ermöglichen es großen Distributionszentren, steigende Bestellmengen, kürzere Lieferzeiten und wachsende Genauigkeitsanforderungen auf neue Weise zu bewältigen. Angesichts zunehmend komplexer Lieferketten lassen sich die Anforderungen an Geschwindigkeit, Zuverlässigkeit und Skalierbarkeit eines modernen Lagers möglicherweise nicht mehr mit traditionellen Prozessen erfüllen.
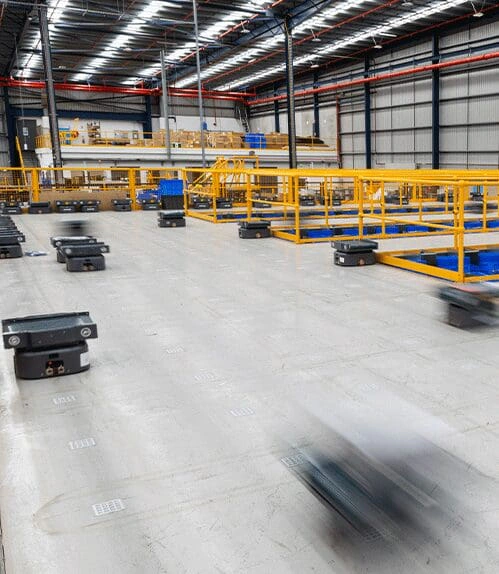
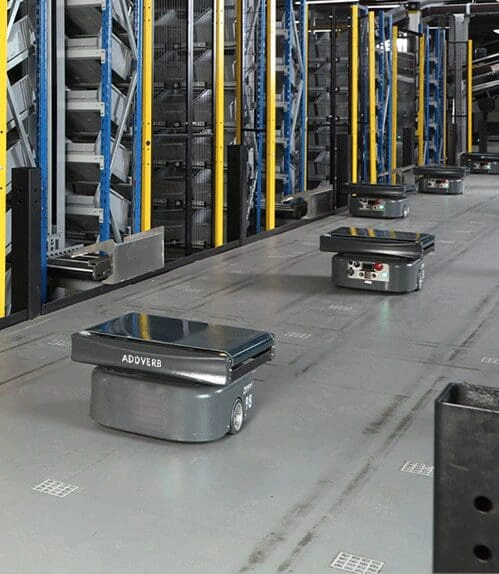
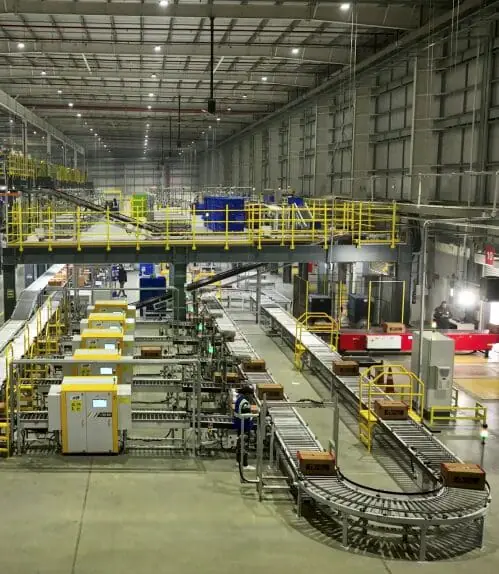
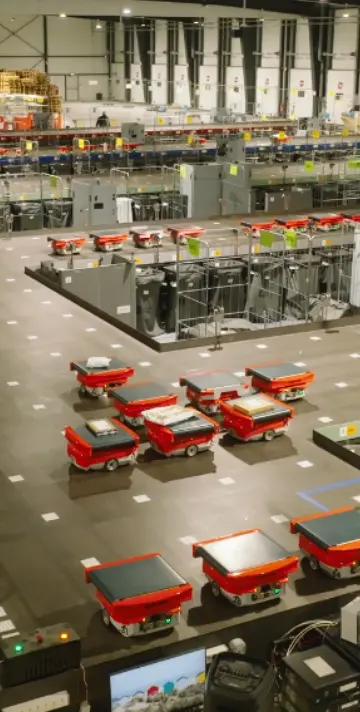
Die intelligente Lagerlösung umfasst intelligente Software, durchdachte Automatisierungsprozesse und automatisierte Lagerroboter wie autonome mobile Roboter (AMRs)sowie Kommissionier-, Lager- und Sortierroboter. Diese revolutionieren die Lagerung, den Transport und die Kommissionierung von Warenbeständen durch datengesteuerte Prozesse. Sie ermöglicht es den Lagern nicht nur, präziser und mit höherer Leistung zu arbeiten, sondern auch, in jeder Phase des Betriebs ein gleichbleibend hohes Leistungsniveau zu gewährleisten.
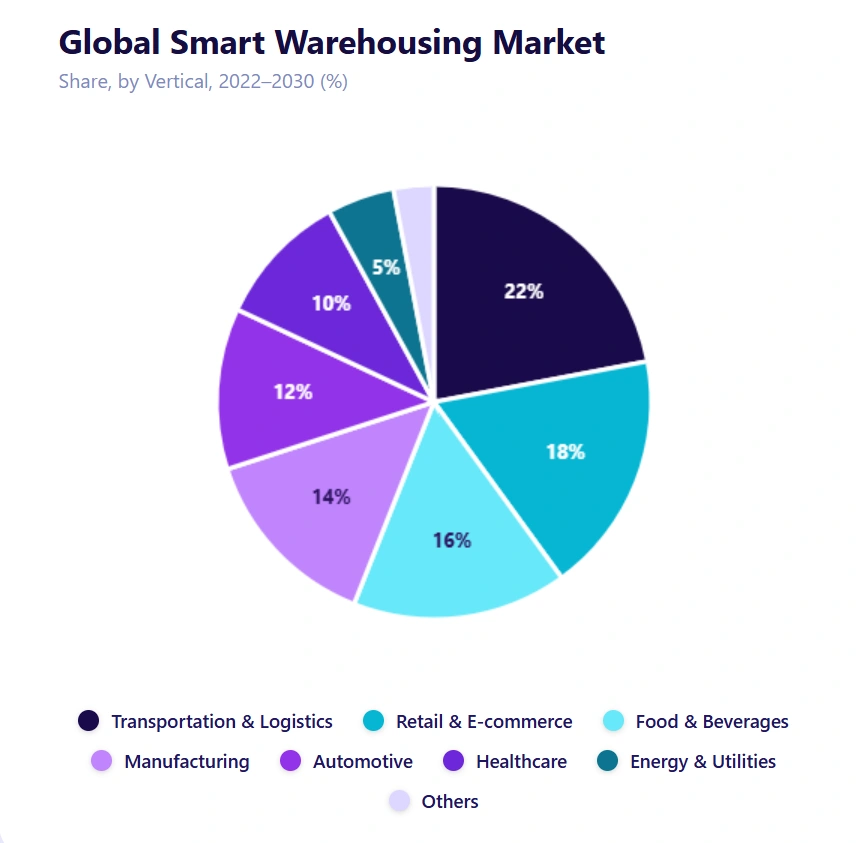
Laut Mordor Intelligenceder globale für Lagerautomatisierung im Jahr 2023 auf 19,9 Milliarden US-Dollar geschätzt. Bis 2028 soll er mit einer durchschnittlichen jährlichen Wachstumsrate (CAGR) von 16 % auf 41,8 Milliarden US-Dollar anwachsen.
Dieser Anstieg zeigt, dass Unternehmen weltweit auf intelligente Lagerlösungen umsteigen, um ihre Abläufe besser zu steuern. Sie wollen ihre Kosten senken und langfristig wachsen, ohne ihre Geschäftstätigkeit zu beeinträchtigen.
Was ist intelligente Lagerhaltung?
Intelligente Lagerhaltung ist ein Begriff, der den Einsatz eines intelligenten Lagerverwaltungssystems in Verbindung mit automatisierten Lagerroboternzur digitalen Steuerung von Lagerprozessen beschreibt. Sie basiert nicht auf manuellen Entscheidungen und statischen Arbeitsabläufen, sondern nutzt Echtzeitdaten, Optimierungslogik und systemgesteuerte Ausführung.
Die Einlagerung und Lagerung von Waren, die Kommissionierung, Sortierung und der Versand erfolgen alle in einer einheitlichen Umgebung, wodurch die modernen Distributions- und Lagereinrichtungen schneller, genauer und mit einer höheren Vorhersagbarkeit arbeiten können.
Wie wirkt sich das auf die Lagerleistung aus?
Einer der Hauptvorteile intelligenter Lagerhaltung ist die Automatisierung im großen Maßstab. Für große Unternehmen sollte die Automatisierung nicht auf einen einzelnen Standort beschränkt sein, sondern modular, wiederholbar und im gesamten Vertriebsnetz standardisiert erfolgen.
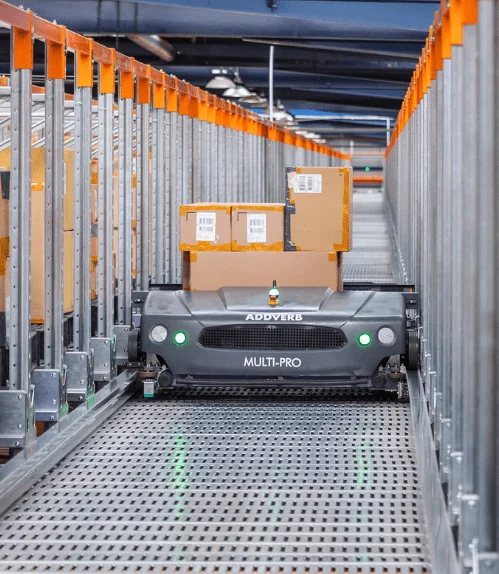
Das intelligente Lager ist mit einer skalierbaren Architektur ausgestattet. Automatisierungsmodule und Shuttlesysteme, darunter Crane ASRS, Sortier- und Kommissionierroboter, lassen sich integrieren, ohne den laufenden Betrieb zu beeinträchtigen. Die Software-Orchestrierung gewährleistet die nahtlose Einbindung neuer Geräte in bestehende Arbeitsabläufe.
Hier ein Vergleich zwischen manueller und intelligenter Lagerhaltung:
| Besonderheit | Manuelle Lagerhaltung | Intelligente Lagerhaltung |
| Durchsatz (Bestellungen pro Stunde) | Niedrig | Sehr hoch |
| Anfangsinvestitionen | Niedrig | Hoch |
| Arbeitsstunden pro Auftrag | Höher im Vergleich zu automatisierten Lagerhaltungssystemen | Weniger Arbeitsstunden und geringere körperliche Anstrengung |
| Auftragsgenauigkeit | Anfällig für Fehler | Bis zu 99,99 % Genauigkeit |
| Skalierbarkeit | Beschränkt | Leicht skalierbar |
| Raumnutzung | Standardregale | Vertikale Lagerung mit hoher Dichte |
Welche betrieblichen Vorteile bietet intelligente Lagerhaltung?
Unabhängige Branchenanalysen bestätigen die entscheidende Bedeutung automatisierter, intelligenter Lagerhaltung. Laut McKinseysenken automatisierte Lager die Arbeitskosten um 30–40 % und verdoppeln gleichzeitig die Auftragsabwicklung im Vergleich zu herkömmlichen Systemen.
Dies liegt daran, dass ein paralleler Materialfluss besteht, manuelle Entscheidungen nicht getroffen werden müssen und das System kontinuierlich optimiert wird. Durch die Synchronisierung der Automatisierung mit einer intelligenten Softwarelösung erreichen Lager schnellere Auftragszyklen, höhere Genauigkeit und einen planbaren Output.
Wenn ein großes Lager von manuellen Abläufen auf intelligente Lagerhaltung umstellt, erfährt es radikale Leistungsveränderungen wie zum Beispiel:
1. Erhöhter Durchsatz bei gleichzeitig vorhersehbarem Output
Durch die Automatisierung kann das Material parallel durch mehrere Zonen fließen. Addverb nutzt eine Digital-Twin-Software, um Lagerlayouts, Roboterbewegungen und Materialflussszenarien vor der Implementierung zu simulieren. Dies optimiert die Platzierung von ASRS-Shuttlesystemen und mobilen Robotern. Dadurch können Kommissionierung, Nachschub und Versand gleichzeitig erfolgen. Der Durchsatz bleibt somit auch bei höchster Nachfrage konstant.
2. Erhöhte Präzision und Zuverlässigkeit der Bestellungen
Die Prozessqualität wird drastisch verbessert, wenn alle manuellen Entscheidungspunkte durch den Einsatz von Barcodes, Sensoren und softwaregesteuerter Routenplanung eliminiert werden. Die Goods-to-Person- (GTP) und Pick-to-Light-Lösungen von Addverbführen die Mitarbeiter durch den Kommissionierprozess. Visuelle Hinweise, eine übersichtliche Artikelpräsentation und systemgestützte Arbeitsabläufe reduzieren manuelle Fehler bei der Auftragsabwicklung und minimieren gleichzeitig das Auftreten von Regelverstößen.
3. Optimale Raumausnutzung
Intelligente Lagerplatzoptimierung und hochdichte Lagersysteme bilden die perfekte Kombination für eine maximale Raumausnutzung. Die Shuttle-basierten automatisierten Lager- und Kommissioniersysteme (ASRS) und mehrstufigen Lagersysteme von Addverbermöglichen es Lagerhäusern, vertikale und horizontale Flächen durch Optimierungen wie Doppeltieflagerung und Regenbogenpalettenlagerung effizienter zu nutzen. Diese Systeme erlauben die Lagerung von mehr Artikeln auf derselben Fläche und verzögern so den kostspieligen Ausbau der Infrastruktur bei gleichzeitig fortschrittlicher Lagerhaltung.
4. Geringere Abhängigkeit von Arbeitskräften und sicherere Betriebsabläufe
Addverb, Paletten- und Kartonhandhabungsshuttles sowie Sortier- und Kommissioniersysteme übernehmen wiederkehrende Materialtransportaufgaben. Dies schafft ein sichereres Arbeitsumfeld, reduziert die körperliche Belastung und erhöht die Ausfallsicherheit bei Schwankungen auf dem Arbeitsmarkt. Dank dieser Vorteile können moderne Lagerbetriebe ihr Serviceniveau steigern, ohne dass die Lagerfläche oder die Kosten wesentlich erhöht werden müssen.
Die großflächige Automatisierung ermöglicht es den Unternehmen, flexibel und schnell auf saisonale Schwankungen, den Aufbau neuer Netzwerke und neue Liefermodelle zu reagieren – und das alles bei gleichbleibender Betriebslogik. Durch diese Standardisierung ergeben sich eine zentrale Überwachung, eine schnellere Implementierung und eine einheitliche Leistung an vielen Standorten.
Wie ein intelligentes Lagerverwaltungssystem intelligente Lagerhaltung ermöglicht?
Eine intelligente Lagerverwaltungssoftware bildet das Rückgrat des Lagersystems der nächsten Generation. Sie verwaltet die Lagerplatzierung, weist Aufgaben zu, legt die Kommissionierlogik fest und plant den Versand. Gleichzeitig optimiert sie die Betriebsabläufe mithilfe von Echtzeitdaten.
Die intelligente Lagerverwaltungslösung Addverbvon Optimusverknüpft verschiedene Unternehmenssysteme wie ERP, Auftrags-, Transport- und Hofmanagement über API-Frameworks und ermöglicht so einen Datenfluss in Echtzeit. Das System schafft eine sich selbst optimierende Umgebung. Dies geschieht durch die dynamische Priorisierung von Aufträgen, den Ausgleich von Arbeitslasten und die Reaktion auf Engpässe oder Geräteausfälle. Dadurch können sowohl automatisierte als auch menschliche Bediener in einem einzigen integrierten System arbeiten.
Wie funktioniert das Smart-Warehousing-Framework von Addverb?
Die Plattform nutzt eine modulare Geschäftslogik für Wareneingang, Warenausgang, Bestandsführung und Aufgabenplanung. Dadurch können die Lager Regeln entsprechend dem Verhalten der Artikelnummern und den betrieblichen Prioritäten festlegen. Die Ausführungsschicht setzt diese Pläne in Echtzeit um und steuert Einlagerung, Transport, Kommissionierung und Sortierung.
Die Flottenmanagement- und Ausführungssysteme vereinen die Koordination von Robotern, Förderbändern, automatisierten Lager- und Sortieranlagen. Eine einheitliche Benutzeroberfläche bietet vollständige Transparenz über Durchsatz, Lagerbestand, wichtige Leistungsindikatoren usw. So wird sichergestellt, dass die Automatisierung direkt auf die Leistungsziele des Unternehmens abgestimmt ist. Dies unterstützt moderne Lagerprozesse.
Fallstudien aus der Praxis: Wie intelligente Lagerhaltung messbare Gewinne erzielt
Die intelligenten Lagerlösungen von Addverbwerden in groß angelegten und umfangreichen Betrieben eingesetzt und zeigen dadurch signifikante Leistungsvorteile.
Die Fallstudie zum automatisierten Distributionszentrum zeigt, dass Addverbfür Lagerverwaltung und -abwicklung eine schnellere Auftragsabwicklung, höhere Genauigkeit und flexible Skalierbarkeit ermöglichen. Das Zentrum ist in der Lage, ein hohes Volumen an Omnichannel-Aufträgen mit konstantem Durchsatz abzuwickeln und erreicht einen Versanddurchsatz von 270.000 Einheiten pro Tag, eine erweiterte Lagerkapazität von 15 Millionen Einheiten und eine Auftragsabwicklungsgenauigkeit von 99,99 %.
AddverbDie Installation von ASRS-Lösungen automatisierten Großhandelsverteilzentrum von S. Abraham & Sons ermöglichte einen reibungslosen Warenfluss. Dadurch konnte der manuelle Aufwand deutlich reduziert und die Auftragsabwicklung für ein breites Artikelspektrum noch zuverlässiger gestaltet werden. Das System verwaltet 14.400 Behälterstellplätze, ermöglicht die Kommissionierung von 480 Behältern pro Stunde und erzielt eine Effizienz von bis zu 200 Behältern pro Stunde bei gleichzeitiger Verbesserung der Flächennutzung um bis zu 400 %.
Das automatisierte Bremsenteile-Verteilzentrum ist ein weiteres Beispiel für den positiven Einfluss von Automatisierung und Softwareintegration auf den Durchsatz und gleichzeitig auf die Genauigkeit anspruchsvoller Materialhandhabungsprozesse. Dies führte zu einem Durchsatz von 1.250 Kartons pro Stunde, der Bearbeitung von 10.000 Aufträgen täglich und einer Steigerung der Kommissionierproduktivität um 25 % durch den Einsatz von autonomen mobilen Robotern (AMRs) und Robotersortierern, die 144 Sortierziele koordinierten.
Weitere Einsatzmöglichkeiten in Branchen wie dem Lebensmitteleinzelhandelkönnen in Addverbden Fallstudien zur Lagerautomatisierung von.
Abschluss
Im Zuge Indiader Modernisierung des Logistik- und Lagersektors intelligente Lagerhaltung, um dem Wachstum des Omnichannel-Ansatzes und den steigenden Kundenerwartungen gerecht zu werden.
Große Unternehmen haben heutzutage keine andere Wahl mehr, als intelligente Lagersysteme einzusetzen. Durch Automatisierung im großen Stil gewinnen sie die Geschwindigkeit, Genauigkeit und Flexibilität, die für nachhaltige Wettbewerbsfähigkeit erforderlich sind.
Das intelligente Lagerhaltungsframework von Addverbzeigt, wie Automatisierung, datengestützte Steuerung und sofortige Orchestrierung die Leistungsfähigkeit von Lagern verbessern können. Angesichts der stetig zunehmenden Komplexität von Lieferketten bleibt intelligente Lagerhaltung unerlässlich für einen robusten und langfristigen Betrieb.
Häufig gestellte Fragen
1. Was versteht man unter einem intelligenten automatisierten Lager?
Intelligente Lagerhaltung nutzt Automatisierungsprozesse, Robotikund ein intelligentes Lagerverwaltungssystem zur Steuerung von Beständen, Bestellungen und Materialbewegungen mit minimalem manuellem Aufwand.
2. Was sind die Vorteile von intelligenter Lagerhaltung?
Zu den Vorteilen von intelligenter Lagerhaltung gehören höhere Genauigkeit, optimale Raumausnutzung, gesteigerter Durchsatz, geringere Abhängigkeit von Arbeitskräften und skalierbare Abläufe.
3. Wie kann eine gute Automatisierung zur Senkung der Betriebskosten beitragen?
Eine gute Automatisierung senkt die Betriebskosten, indem sie manuelle Arbeit, Fehler und Zeitverluste minimiert und so eine schnellere und präzisere Aufgabenerledigung ermöglicht. Sie gewährleistet außerdem eine optimale Nutzung von Raum, Energie und Ressourcen und reduziert dadurch die laufenden Kosten im Lagerbetrieb.
4. Wie verbessert die automatisierte Lagerhaltung die betriebliche Effizienz?
Die automatisierte Lagerhaltung unterstützt parallele Arbeitsabläufe, eliminiert manuelle Entscheidungen und nutzt softwaregesteuerte Ausführung, um Fehler zu reduzieren und Genauigkeit und Geschwindigkeit bei geringeren Kosten zu steigern.
5. Was sind die vier Hauptfunktionen eines Lagers?
Die Hauptfunktionen eines Lagers sind Warenannahme, Lagerung, Auftragsbearbeitung und Warenversand. Intelligente Lagerhaltung optimiert jede dieser Funktionen durch Automatisierung und Echtzeit-Systemsteuerung.