Retos de la industria farmacéutica

desafíos de la industria
»
Control de temperatura y humedad: Los productos biológicos, las vacunas y otros medicamentos sensibles requieren un control estricto de la temperatura y la humedad. Hasta el 30 % de las pérdidas de la industria farmacéutica a nivel mundial se deben a fallos en la cadena de frío.
»
Vida útil y almacenamiento en múltiples zonas: Los medicamentos de corta duración requieren una rotación y asignación precisas según el método FEFO/FIFO en zonas frías, templadas y a temperatura ambiente. Un almacenamiento limitado con errores de zonificación provoca congestión de existencias, desperdicio por fecha de caducidad y envío de productos próximos a caducar.
»
Trazabilidad de lotes: La visibilidad insuficiente a nivel de lote y la entrada manual de datos ralentizan la recuperación y aumentan el tiempo de respuesta de la conciliación en un 50 %. Esto afecta la preparación para las auditorías e interrumpe los ciclos de reabastecimiento.
»
Separación de productos: Los medicamentos peligrosos, sensibles a alérgenos y controlados requieren una estricta separación. Una mala organización o el uso compartido de pasillos conllevan el riesgo de contaminación cruzada e infracciones normativas, lo que puede ocasionar pérdidas millonarias y multas.
desafíos de la industria
»
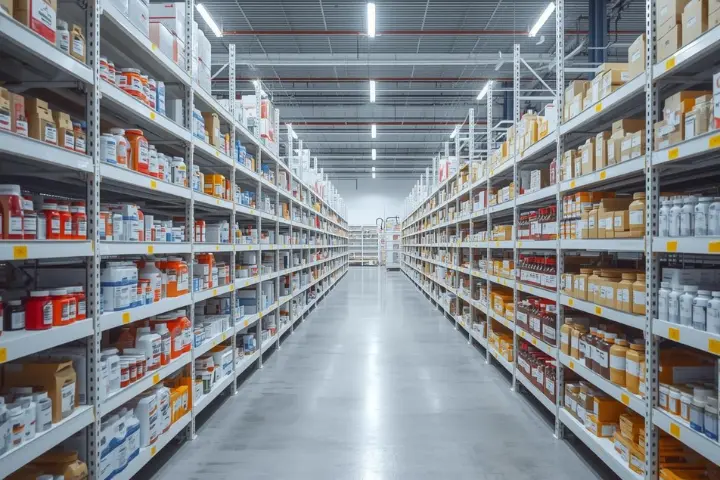
Complejidad de SKU: Los almacenes farmacéuticos gestionanusade SKU: viales, tabletas, jeringas y productos biológicos, cada uno con necesidades de manipulación únicas. Esta diversidad complica la ubicación y la selección de productos, lo que provoca errores de colocación y cuellos de botella.
»
Movimiento de materiales: la transferencia manual de palés desde las zonas de producción y la coordinación de la cadena de frío en la distribución multinodal ralentizan el movimiento y aumentan el riesgo de desviaciones de temperatura y contaminación.
»
Planificación de distribución sensible: sin simulación predictiva, los almacenes farmacéuticos tienen dificultades para modelar los picos de demanda, las limitaciones de rutas y los escenarios de riesgo de temperatura, lo que provoca retrasos en los envíos, exposición de los productos e incumplimientos normativos.

Soluciones de automatización para la industria farmacéutica y la farmacia electrónica

Almacenamiento

Software mejorado

Almacenamiento de palets

Movimiento de materiales

Gemelo Digital

Consolidación de pedidos

Automatización de almacenes frigoríficos

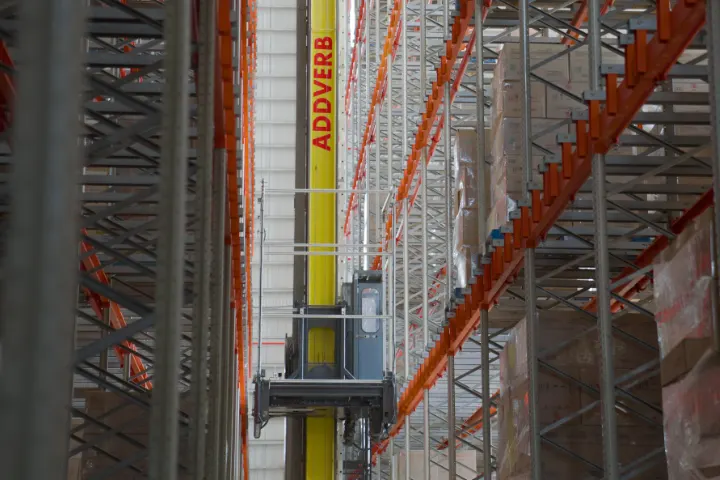
Para lotes pequeños de SKU en zonas con techos bajos, los robots de preparación de pedidos multicaja flexibles como Veloce ayudan a automatizar el almacenamiento y la recuperación. Para lotes más grandes, Skyron (Stacker Crane) de Addverbgarantiza un flujo de material predecible y sin atascos. Ambos robots funcionan a temperaturas frías y ambiente para el almacenamiento de materia prima y productos terminados, según la cantidad de SKU a manipular y el volumen de producción.

Automatización de almacenes de comestibles

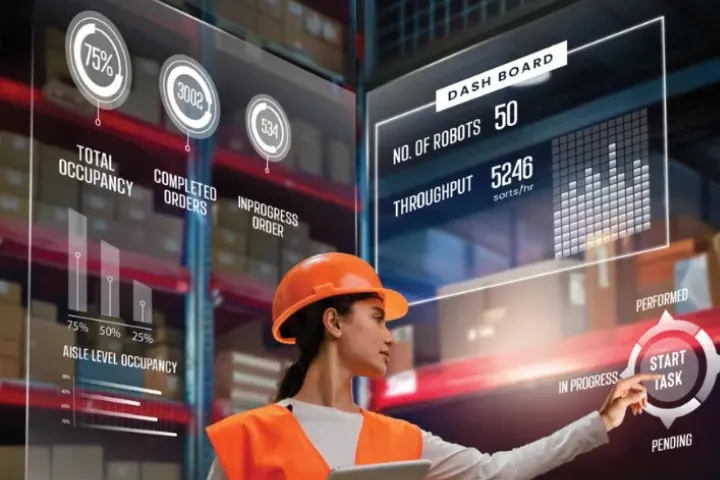
Nuestro sistema de gestión de almacén se integra a la perfección con los sistemas ERP y de producción, ofreciendo visibilidad en tiempo real a nivel de lote en todas las operaciones. La captura automatizada de datos elimina la entrada manual, mejora la trazabilidad y garantiza el cumplimiento normativo durante auditorías y retiradas de productos, a la vez que admite la serialización.

Automatización de almacenes de comestibles

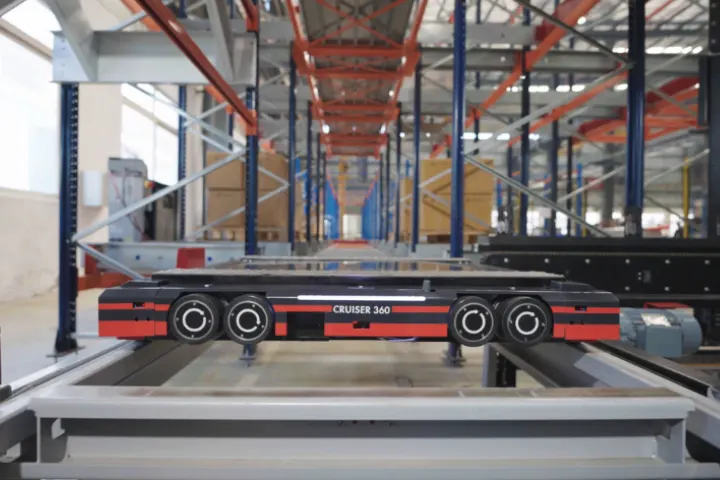
El sistema de transporte de palés de cuatro vías Addverbpermite el almacenamiento de palés de alta densidad en zonas frías, templadas y a temperatura ambiente, minimizando el tiempo de apertura de las puertas para proteger los medicamentos sensibles a la temperatura. Su secuenciación automatizada de palés garantiza una rotación FEFO/FIFO precisa, evita la congestión y reduce el desperdicio por fecha de caducidad de productos biológicos, vacunas y productos con vida útil corta.

Automatización de almacenes de comestibles

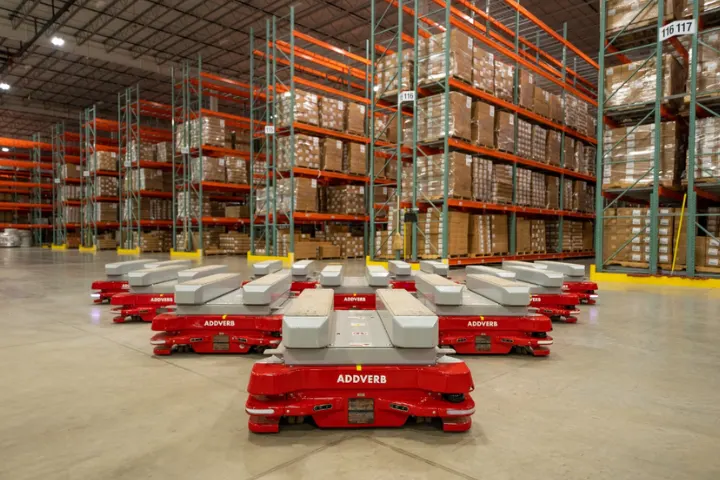
Los Dynamo y FlowT de Addverbfacilitan el traslado fluido de palés desde la producción hasta las zonas de almacenamiento farmacéutico sin manipulación manual. Su funcionamiento sincronizado a través de la cadena de frío y las redes multinodales preserva la integridad de la temperatura, acelera el procesamiento y garantiza el envío puntual de productos farmacéuticos sensibles.

Automatización de almacenes de comestibles

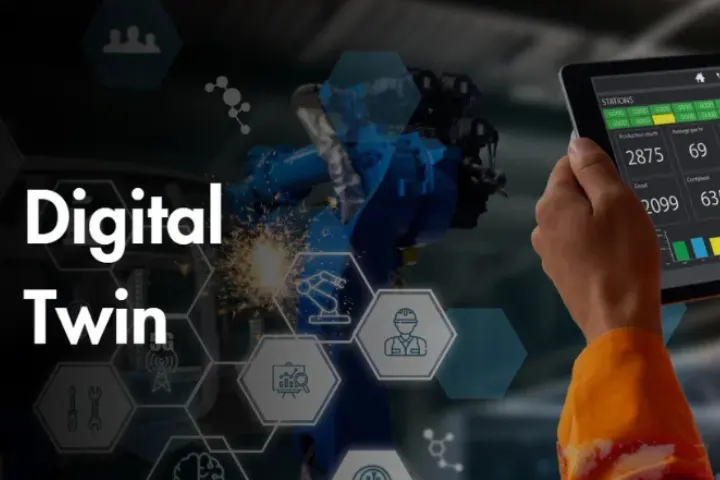
El gemelo digital de Addverbpara la industria farmacéutica simula flujos de distribución, picos de demanda y enrutamiento entre múltiples nodos, combinando datos en tiempo real sobre lotes, cadena de frío y despacho con la carga proyectada. Esta coexistencia entre la realidad y la simulación permite probar las restricciones de rutas, validar el enrutamiento y eliminar riesgos de exposición o retraso antes de la ejecución.

Automatización de almacenes frigoríficos

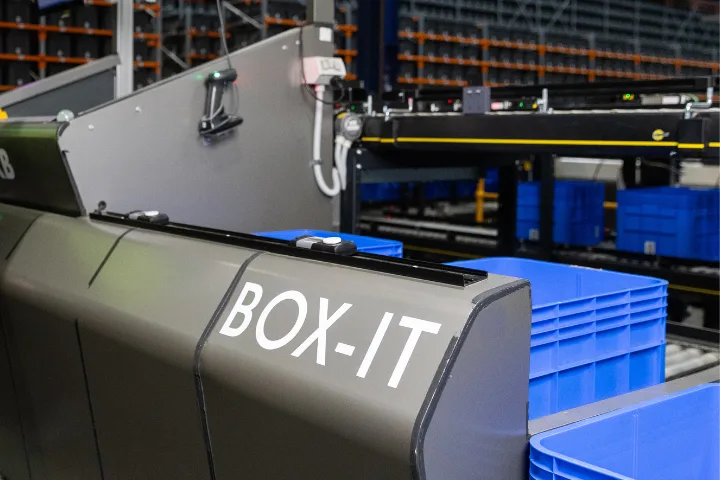
Las soluciones de almacenamiento y recuperación, combinadas con los sistemas de preparación de pedidos (Goods-to-Person), mejoran significativamente la velocidad de consolidación de pedidos. Las soluciones robóticas, como los transportadores de cajas, los transportadores multinivel y los robots de preparación de pedidos de varias cajas, no requieren modificaciones en el almacenamiento de contenedores existente para los SKU de lotes pequeños.

Buscador de soluciones

¿Tu mayor desafío?
Visibilidad imprecisa del inventario debido a la diversidad de SKU
Ambiente con temperatura controlada para proteger materiales sensibles
Vida útil corta del producto que requiere el método primero en entrar, primero en salir (FIFO) del inventario
Pedidos pequeños con un elevado número de referencias y plazos de entrega cortos
La mayoría de los sistemas de atención médica son antiguos y obsoletos, por lo que el software es un problema en todos los sectores médicos y farmacéuticos que conduce a un comportamiento errático en los pedidos

Descarga nuestro folleto

Descargar

¿Está buscando una solución?

Contáctenos

¿Por qué elegir Addverb para la industria farmacéutica?

Potenciando las industrias con la automatización

El almacén de farmacias electrónicas y productos farmacéuticos necesita automatización para lograr escalabilidad y un seguimiento de inventario sólido que permita cumplir con las estrictas regulaciones y tener la capacidad de afrontar aumentos repentinos de la demanda en situaciones de crisis.

...
Blog destacado
Almacenamiento en el sector sanitario y farmacéutico: retos, soluciones y automatización

Se preveía que el mercado global de automatización de la atención médica alcanzaría los 42.590 millones de dólares en 2024; crecerá aún más hasta los 46.850 millones de dólares en 2025 y se situará en torno a los 110.470 millones de dólares en 2034, con una tasa de crecimiento anual compuesta específica...

Productos para farmacias y farmacias electrónicas

Nuestra amplia cartera de productos nos ayuda a diseñar soluciones personalizadas para las diversas necesidades de la industria.

Otras industrias

Preguntas frecuentes

  • 1. ¿Qué factores determinan el coste de automatizar un almacén farmacéutico?

    El coste depende de las zonas de temperatura (ambiente, refrigerada, cadena de frío), los perfiles de SKU, los requisitos normativos y los volúmenes de producción. Las operaciones farmacéuticas requieren un estricto cumplimiento, trazabilidad y manipulación controlada, por lo que las soluciones de Addverbestán diseñadas para adaptarse a sus necesidades específicas de almacenamiento y distribución. Para obtener un presupuesto exacto, póngase en contacto con nuestros expertos.

  • 2. ¿Cuánto tiempo llevará implementar la automatización en un almacén farmacéutico?

    El tiempo necesario depende de la configuración del almacén, las ubicaciones con temperatura controlada y el proceso de validación. Los sistemas modulares, como los sistemas automatizados de almacenamiento y recuperación, los robots móviles autónomos y los transportadores robóticos de palés, podrían implementarse gradualmente en cuestión de meses, lo que garantizaría una adopción sin problemas y el cumplimiento de las buenas prácticas de distribución durante todo el proceso de integración.

  • 3. ¿Puede la automatización Addverb gestionar referencias farmacéuticas de alto valor y sensibles a la temperatura?

    Sí. Los sistemas ASRS, AMR compatibles con la cadena de frío y de manipulación en ambiente controlado de Addverbproporcionan un método seguro para almacenar y transferir dosis de vacunas, principios activos, formulaciones y otros comprimidos, jeringas o frascos de alto valor. El control de la temperatura, al tiempo que minimiza los puntos de contacto manuales, contribuye a mantener la integridad de los productos en todas las zonas.

  • 4. ¿Cómo garantizan los sistemas Addverb el cumplimiento normativo y la trazabilidad de principio a fin?

    El sistema de gestión de almacenes Addverbintegra códigos de barras, RFID, seguimiento de lotes y registros de temperatura para brindar total transparencia en toda la cadena de suministro. Garantiza el cumplimiento de los requisitos de GMP/GDP en las instalaciones, identifica registros de auditoría y permite realizar retiradas de productos de forma rápida y precisa cuando sea necesario.

  • 5. ¿Puede la automatización mejorar la precisión y disminuir los errores en el procesamiento de pedidos farmacéuticos?

    Sí. La preparación automatizada de pedidos, la clasificación robótica y los flujos de trabajo guiados garantizan una manipulación precisa de sus referencias, eliminando el riesgo de contaminación cruzada y ofreciendo una precisión del 98 % en el surtido de productos farmacéuticos para hospitales, distribuidores y comercio electrónico. Si se producen errores, las comprobaciones del sistema en tiempo real aseguran la ausencia total de desviaciones en la preparación de pedidos.