Desafíos de la industria para los almacenes de comestibles

desafíos de la industria
»
Gestión de la temperatura y el entorno: Mantener una temperatura óptima en las zonas de temperatura ambiente, refrigeradas y congeladas es fundamental. Las limitaciones de espacio, la apertura frecuente de puertas y los cortes de energía suelen provocar el deterioro de los productos y riesgos de incumplimiento normativo.
»
Almacenamiento y gestión de inventario: los almacenes de comestibles manejan una gran variedad de SKU con diferentes fechas de caducidad y vida útil. Los lotes pequeños y los pesos variables de las cajas complican el almacenamiento y aumentan el error FEFO (primero en caducar, primero en salir), lo que resulta en pérdidas anuales de inventario.
»
Seguimiento en tiempo real y transparencia: los sistemas fragmentados dan como resultado un seguimiento de inventario en tiempo real poco fiable, lo que dificulta la previsión de necesidades, especialmente para almacenes con múltiples canales de salida y almacenes oscuros.
»
Manipulación manual: El traslado de mercancías entre zonas de temperatura es un proceso laborioso que puede provocar errores en la consolidación de pedidos. Los pedidos de categorías mixtas y los plazos de entrega reducidos ralentizan las operaciones y aumentan los riesgos de contaminación.
desafíos de la industria
»
Manejo de productos perecederos: La corta vida útil y los plazos de reposición ajustados hacen que la inspección y redistribución de productos perecederos sea una tarea compleja. Los errores de inventario generan desperdicio y problemas de cumplimiento normativo.
»
Variabilidad de SKU y picos de demanda estacionales: la diversidad de SKU, con diferentes tamaños y pesos, complica el almacenamiento. Además, los picos estacionales pueden intensificar los errores de previsión y afectar al inventario.
»
Desafíos de gestión de pedidos y Q-Com: Los cambios rápidos en los pedidos, los acuerdos de nivel de servicio (SLA) de 10 minutos y la demanda hiperlocal sobrecargan la preparación y el envío de pedidos. Además, el reabastecimiento de almacenes oscuros y los múltiples canales de distribución aumentan la congestión.

Soluciones de automatización para almacenes de comestibles

Almacenamiento automatizado

Software habilitado para IA

PTL + Transportadores

(GTP) Estaciones de recogida

Movimiento de materiales

Gemelo Digital

Automatización de almacenes de comestibles

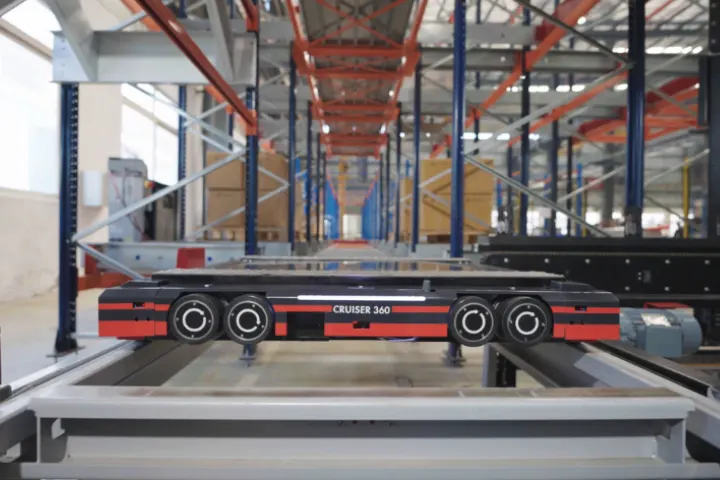
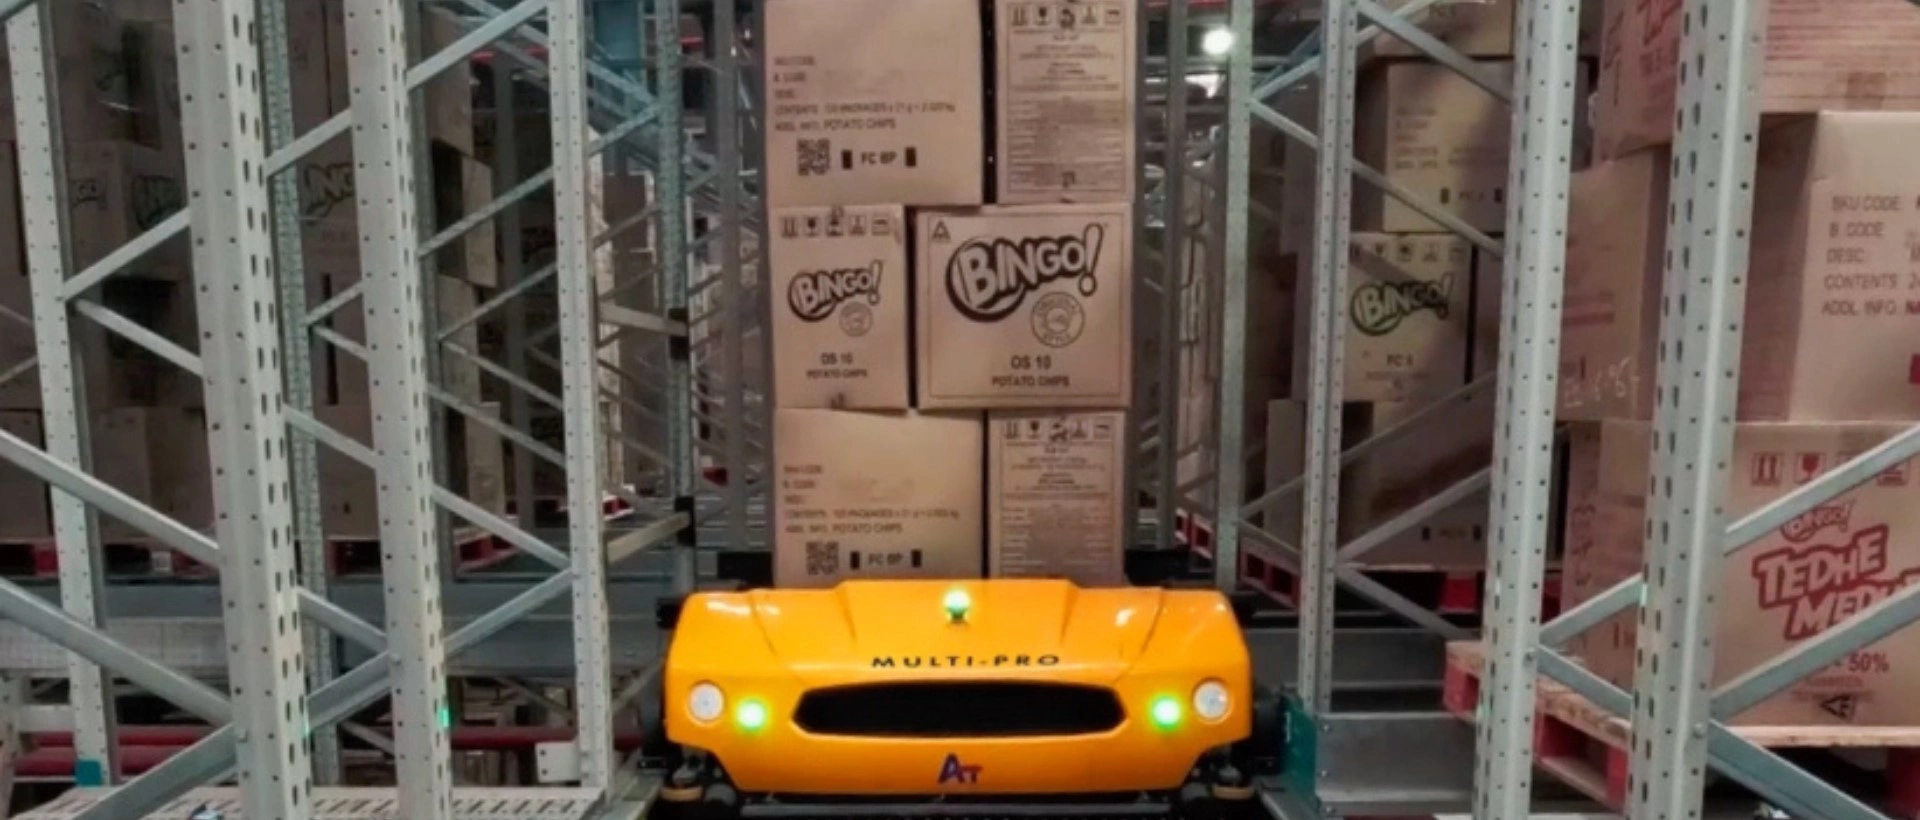
Los sistemas Mother Child Shuttle y 4 Way Pallet Shuttle de Addverbofrecen almacenamiento denso con temperatura controlada para la preparación de pedidos de palés y cajas completas, cumpliendo con el método FIFO/FEFO y minimizando las pérdidas. Soluciones como los sistemas Carton Shuttle proporcionan almacenamiento de alta densidad para cajas listas para la preparación de pedidos, lo que también facilita una preparación más rápida de cada unidad. En conjunto, estos sistemas mejoran el rendimiento del almacén y optimizan el almacenamiento intermedio para diversos perfiles de SKU.

Automatización de almacenes de comestibles

El paquete de software de Addverbofrece gestión de inventario y caducidad en tiempo real para todas las zonas y canales de venta. Garantiza la coherencia de los datos y aplica los protocolos FEFO/FIFO para minimizar el desperdicio y los errores. Se integra con los sistemas ERP existentes, mejora la previsión de la demanda y permite una gestión omnicanal fluida.

Automatización de almacenes de comestibles

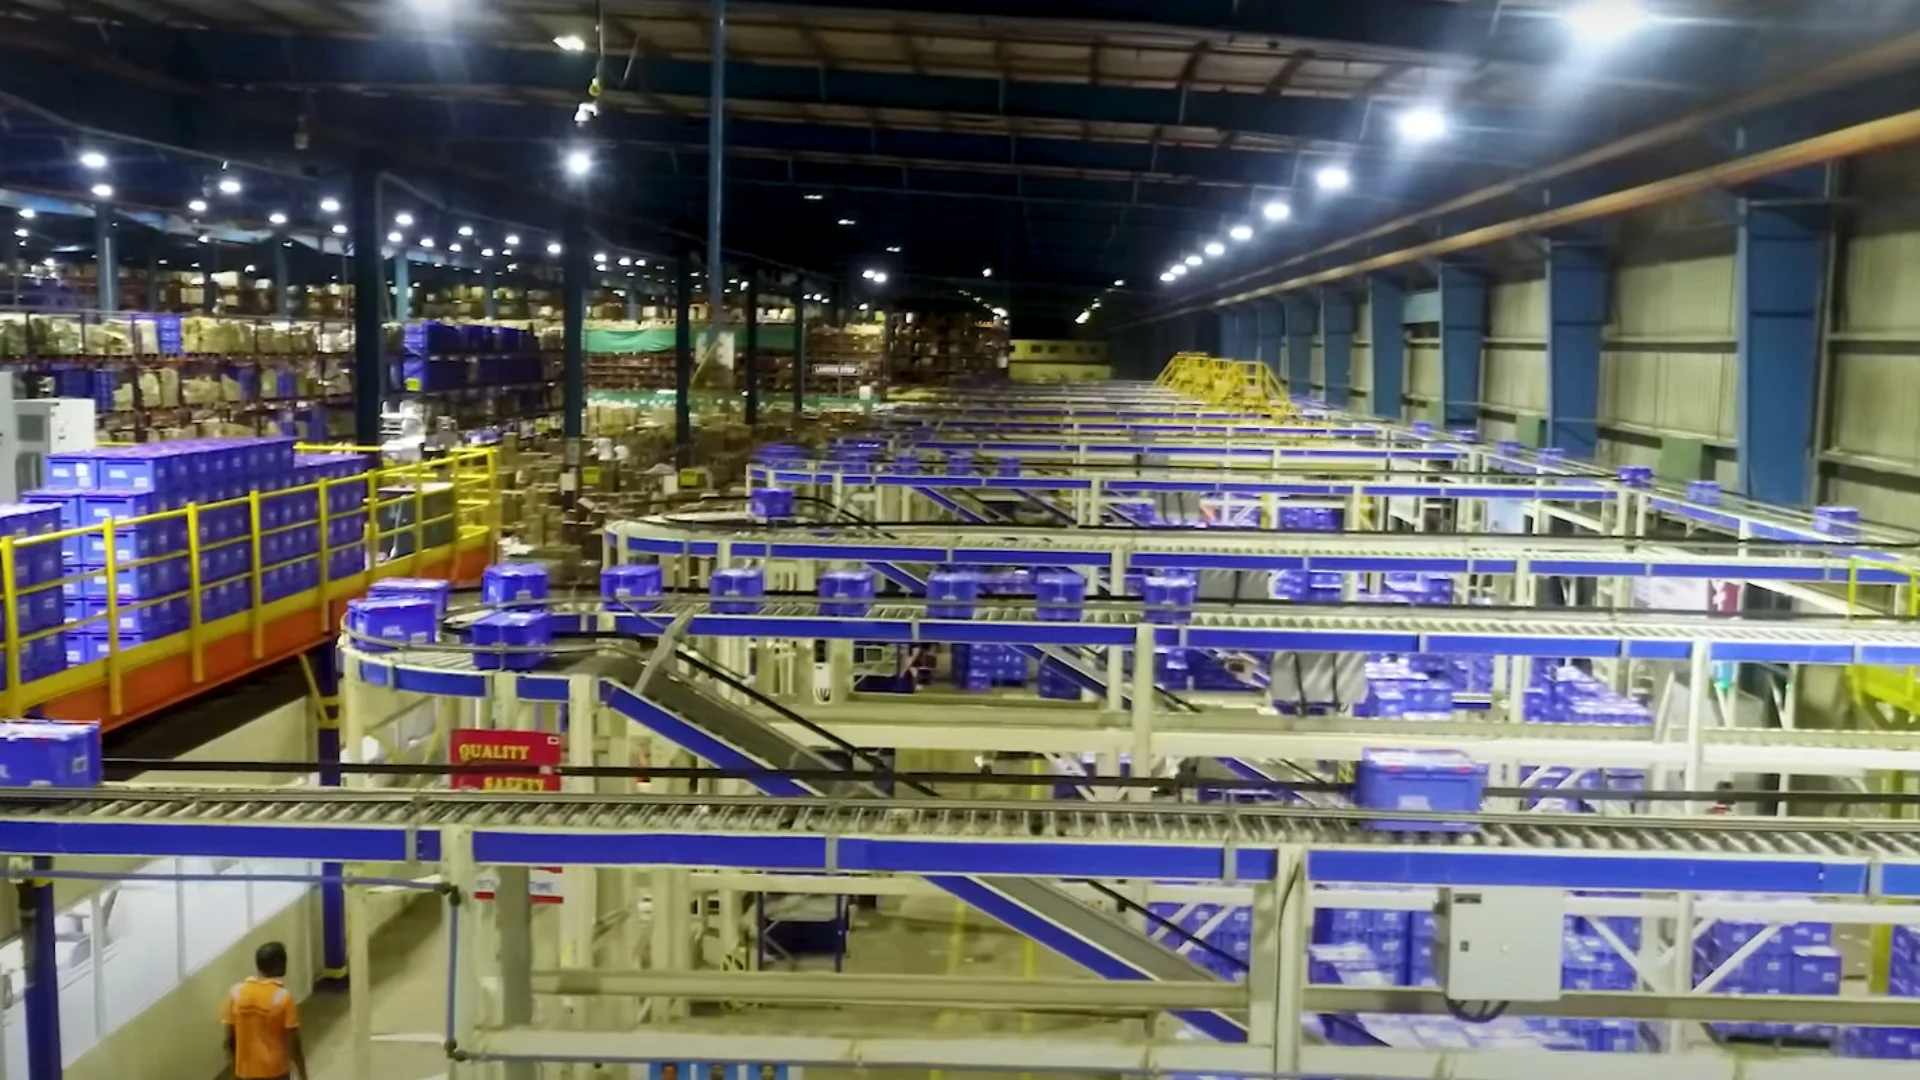
Nuestra solución de clasificación por luz, combinada con cintas transportadoras, ofrece una solución escalable para escenarios de bajo volumen de producción. Esto agiliza el reabastecimiento de tiendas locales y almacenes oscuros mediante la consolidación de pedidos específica para cada ubicación. De esta forma, se facilita una respuesta rápida a las necesidades de distribución hiperlocal.

Automatización de almacenes de comestibles

Nuestro sistema de automatización de carrusel horizontal (HOCA) y las estaciones GTP + lanzaderas de cajas ofrecen preparación de pedidos unitaria, proporcionando una solución compacta y ergonómica para operaciones de alto rendimiento, techos bajos y múltiples SKU. Reduce los costos de preparación de pedidos, acelera el cumplimiento y garantiza la precisión de los pedidos. Su diseño elimina los errores de doble conteo y previsión, lo que lo convierte en una opción confiable para centros de distribución de comestibles de ritmo acelerado.

Automatización de almacenes de comestibles

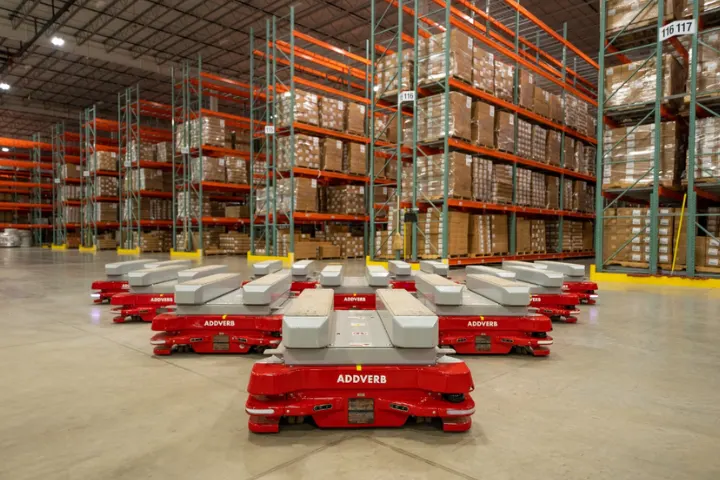
Los robots móviles autónomos (AMR) y los robots de transporte de palés Addverbrecorren los pasillos del almacén manejando cargas de hasta 2500 kg sin intervención humana. Estos robots optimizan el traslado de palés en las zonas de logística de entrada, salida e inversa, se encargan de la clasificación final de las cajas mediante cintas transportadoras, reduciendo los cuellos de botella manuales y mejorando la eficiencia de las rutas.

Automatización de almacenes de comestibles

La plataforma Digital Twin de Addverbsimula las operaciones de almacén utilizando datos en tiempo real para modelar el flujo de inventario, los cambios estacionales en la demanda y los cuellos de botella operativos. Permite una planificación proactiva para los picos de SKU, las fluctuaciones del comercio rápido y las expansiones de tiendas oscuras, al visualizar y garantizar una integración fluida.

Buscador de soluciones

¿Tu mayor desafío?
Márgenes bajos y fluctuaciones de la demanda
Omnicanalidad: todos los problemas, ya que deben gestionarse ambos sistemas, equilibrando el inventario
El cumplimiento, el embalaje y el almacenamiento, las cajas frente a los artículos individuales, es una tarea titánica
Gestionar los desafíos de secuenciación para garantizar un comercio rápido
Artículos perecederos que requieren almacenamiento en frío  

Descarga nuestro folleto

Descargar

¿Está buscando una solución?

Contáctenos

¿Por qué elegir Addverb?

Potenciando las industrias con la automatización

Con el auge de los diversos formatos de tienda, la industria de almacenes de comestibles necesita una solución de automatización de centros de distribución para mejorar la precisión de los pedidos, aumentar la eficiencia y reducir los costos operativos. Lea nuestro caso práctico para conocer las soluciones innovadoras que ofrece Addverb

...
Blog destacado
Automatización en la industria de alimentos y bebidas

La industria de alimentos y bebidas se encuentra a la vanguardia de una ola transformadora impulsada por la robótica en una era donde la tecnología remodela constantemente nuestro mundo. La robótica está revolucionando cada faceta de la producción de alimentos...

Productos para la compra de alimentos

Nuestra amplia cartera de productos nos ayuda a diseñar soluciones personalizadas para las diversas necesidades de la industria.

Otras industrias

Preguntas frecuentes

  • ¿Qué factores determinan el coste de automatizar un almacén de comestibles?

    El costo depende del tamaño del almacén, las zonas de temperatura (ambiente, refrigerada, congelada), la variedad de productos y el volumen de pedidos. Las operaciones de supermercados tienen requisitos estrictos de frescura, fecha de caducidad y segregación, por lo que las soluciones de automatización se diseñan a medida para cada instalación. Para obtener un presupuesto exacto, póngase en contacto con nuestros expertos.

  • ¿Cuánto tiempo llevará el proceso de automatización en la preparación de pedidos de comestibles?

    El tiempo de entrega depende de las zonas de almacenamiento y de la velocidad de rotación de las referencias (SKU) para la complejidad del cumplimiento. Los procesos modulares, como los paletizadores automatizados o los sistemas de almacenamiento y recuperación automatizados (ASRS), son viables. Por ejemplo, los sistemas modulares para referencias de alta rotación o los robots móviles autónomos (AMR) para el reabastecimiento de tiendas pueden entrar en funcionamiento en cuestión de meses, y las implementaciones por fases permiten operaciones continuas en diferentes zonas de temperatura.

  • ¿Funcionará la automatización para productos perecederos, congelados y artículos de supermercado de alta rotación?

    Sí. Addverb cuenta con robots móviles autónomos (AMR), paletizadores y sistemas automatizados de almacenamiento y recuperación (ASRS) compatibles con la cadena de frío, que operan en zonas de temperatura controlada. Nuestros sistemas preparan los productos según el método FEFO (primero en entrar, primero en salir) o la fecha de caducidad, y pueden procesar productos perecederos y congelados, incluyendo productos frescos y perecederos con temperatura controlada.

  • ¿Cómo gestionarán los almacenes de alimentación el aumento de la demanda derivado de eventos especiales, festivales y picos de ventas durante los fines de semana?

    Addverb cuenta con sistemas modulares de recolección robótica y flotas de robots móviles autónomos (AMR) que pueden aumentar la productividad durante eventos como el Black Friday, el Día de Acción de Gracias o los picos de demanda de la temporada de verano. Los módulos inteligentes de agrupación y recolección APC se pueden reprogramar para operar de manera eficiente, lo que mejora la flexibilidad en situaciones de alta demanda.

  • ¿Puede la automatización dar soporte a las operaciones omnicanal de los supermercados (tienda física + online)?

    Sí. Los sistemas automatizados de Addverbpermiten gestionar simultáneamente el reabastecimiento de tiendas, la preparación de pedidos en almacenes y el procesamiento de pedidos en línea. El software integrado coordina el movimiento de grandes volúmenes, la microdistribución y los pedidos listos para la entrega de última milla, lo que garantiza una alta precisión y una entrega más rápida para el comercio minorista de comestibles omnicanal.